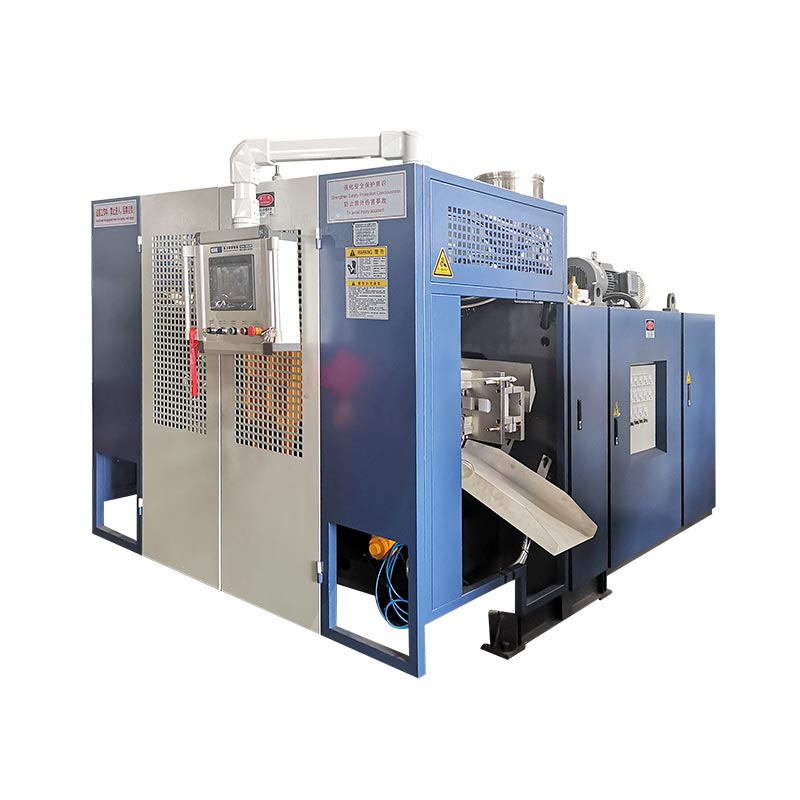
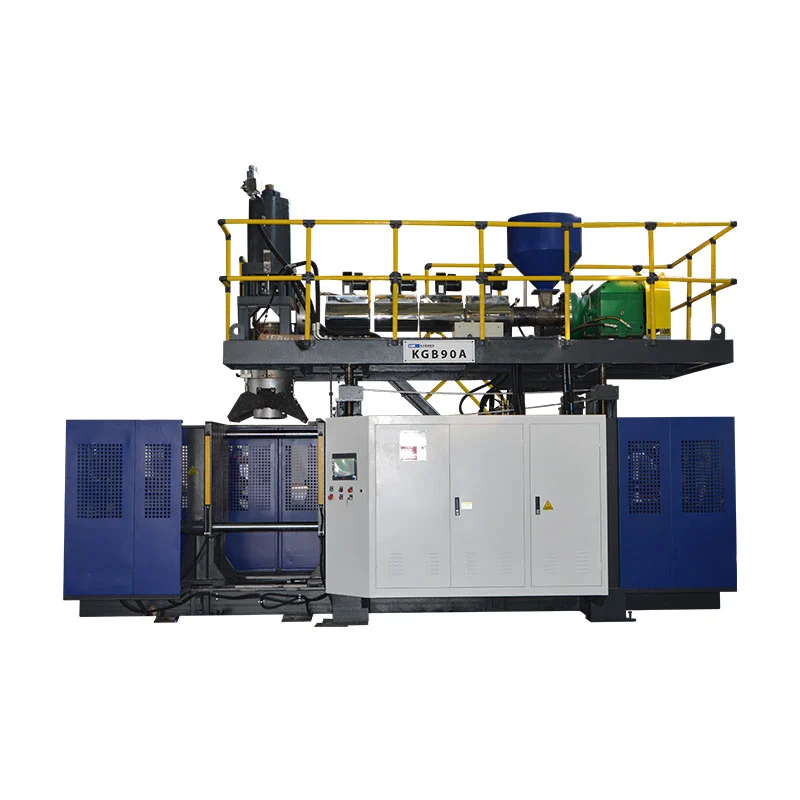
Izvēlieties HDPE pudeļu pūšanas formēšanas mašīnu, saskaņojot pudeles zīmējumu, sveķu šķiru, veidņu izkārtojumu un nepieciešamo labās daļas izvadi. Ekstrūzijas pudeles projektam iekārtas norādītā litru tilpums ir tikai sākotnējais filtrs; galīgajai specifikācijai jāietver arī kakls, sienas sadale, instrumenti un pakārtota apstrāde.
Pudeļu automāta pieprasījums kļūst daudz noderīgāks, ja tajā ir iekļauts zīmējums un svara mērķis. Šīs detaļas ļauj diskusijām par aprīkojumu pāriet ārpus mašīnas izmēra. Tie arī atklāj jautājumus, kurus ir dārgi atklāt pēc veidnes uzbūvēšanas.

Sāciet ar pudeles zīmējumu, ko kāds var citēt
Pudeles nominālais tilpums atstāj daudzus lēmumus atklātus. Garā, šaurā traukā un īsā, platā traukā var ietilpt vienāds daudzums. To veidņu aploksnes, kakla pozīcijas un apstrādes kārtība joprojām ir jāpārskata atsevišķi. Nosūtiet pilnu zīmējumu, nevis lūdziet piegādātājam izvēlēties aprīkojumu tikai no jaudas.
Iekļaujiet maksimālos ārējos izmērus, mērķa gatavo svaru un aizdares zīmējumu. Identificējiet etiķetes paneli, plecu, pamatni un jebkuru rokturi. Atzīmējiet izmērus, kas ir svarīgi pildīšanai, aizvākošanai vai iesaiņošanai. Ja parauga pudele ir vienīgā atsauce, sakiet, kurām īpašībām ir jāpaliek un kuras var mainīties.
Atdaliet nominālo uzpildes tilpumu no pilna tilpuma. Nosakiet arī, vai norādītajā svarā ir iekļauta noņemama zibspuldze. Zīmējums ar neskaidru svara bāzi var likt veidņu izgatavotājam un mašīnu piegādātājam strādāt dažādu mērķu sasniegšanai.
| Ievade | Kas nepieciešams aprīkojuma pārskatīšanai |
|---|---|
| Pudeles korpuss | Izmēri, tilpuma bāze, forma, rokturis un apstiprinātais svara diapazons. |
| Kakls un aizdare | Pabeidziet rasējumu, vāciņu vai sūkņa detaļas, blīvējuma virsmu un pārbaudes metodi. |
| Materiāls | Sveķu pakāpe, krāsa, piedevas un ierosinātais pārsmalcināšanas vai PCR saturs. |
| Ražošanas plāns | Nepieciešamā pieņemtā produkcija, maiņas, produktu klāsts un plānotās maiņas. |
| Kvalitātes prasības | Kritiskās sienas, izmēri, izskats un piemērojamie iepakojuma testi. |
Raugoties no mašīnbūves puses, noderīgs jautājums ir par to, vai viens saskaņotais uzstādījums var izpildīt visas šīs prasības kopā. Pircējs var apstiprināt pudeles izskatu, kamēr pildīšanas komandai joprojām ir nepieciešams cits kakla augstums. Šīs problēmas agrīna atrisināšana neļauj tai nonākt aprīkojuma pieņemšanas stadijā.
Esošai pudelei kopā nosūtiet tās pašreizējo rasējuma versiju un reprezentatīvos paraugus. Izskaidrojiet jebkuru zināmu problēmu, piemēram, sarežģītu vāciņu vai vāju apakšējo šuvi. Mērķis ir saglabāt pareizās funkcijas, vienlaikus sniedzot piegādātājam skaidru problēmu, kas jāatrisina.
Kinggle'sekstrūzijas pūšanas veidņu projektēšanas rokasgrāmatasavieno šīs produktu ievades ar veidnes, atspiešanas, dzesēšanas un mašīnas saskarnēm. Saglabājiet šo zīmēšanas pakotni pievienotu piedāvājumam, lai vēlākām konfigurācijas izmaiņām būtu redzama atsauce.
Norādiet HDPE pakāpi, nevis tikai polimēra nosaukumu
HDPE raksturo materiālu ģimeni. Tas nenorāda pilnīgu apstrādes specifikāciju. LyondellBasell uzskaita HDPE kategorijas vairākiem procesiem, tostarp ekstrūzijas izpūšanas formēšanai, iesmidzināšanai un rotācijas formēšanai. Iepirkuma piezīme, kurā ir norādīts tikai “HDPE”, faktisko atzīmi atstāj neatrisinātu.Avots: LyondellBasell HDPE pārskats.
Nosūtiet sveķu piegādātāja pašreizējo tehnisko datu lapu ar pudeles zīmējumu. Pierakstiet šķiras apzīmējumu un testa apstākļus blakus tā kušanas plūsmas vērtībai. Sniedziet iekārtas piegādātājam arī informāciju par piedāvāto krāsu galveno maisījumu un piedevām. Šīs ievades ir iekļautas izmēģinājuma plānā, pat ja pudele izskatās vienkārša.
Attiecībā uz mazgāšanas līdzekļa vai sadzīves ķīmijas pudeli apspriediet ar sveķu un iepakošanas komandu par izturību pret plaisām no apkārtējās vides spriedzes. ExxonMobil savā HDPE tehniskajā programmā apraksta kompromisus starp ESCR, apstrādājamību, stingrību un citām pudeles īpašībām. Sveķu izvēlei ir jāatspoguļo gatavā iepakojuma prasības, nevis viena materiāla īpašība.Avots: ExxonMobil PE inovāciju nedēļa, HDPE pudeļu un konteineru sesija.
Skaidras definīcijas ir vajadzīgas arī smalcināšanai un pēc patēriņa otrreizējai pārstrādei. Norādiet avotu, plānoto proporciju un apstrādes metodi. Saglabājiet ierakstu par materiālu partiju, kas izmantota apstiprināšanai. Ja piedāvājumā ir pieņemti neapstrādāti sveķi, bet ražošanā tiek izmantots cits maisījums, sākotnējā izmēģinājuma versija vairs neatspoguļo pilnu ražošanas nosacījumu.
Noderīgs pieprasījums piedāvā piegādātājam dokumentēt materiālu, kas izmantots tā produkcijas piedāvājumam. Tādējādi vēlākās izmaiņas ir vieglāk novērtēt. Tas arī sniedz abām pusēm kopīgu atsauci, ja nodošanas ekspluatācijā laikā mainās svars, izskats vai procesa stabilitāte.
Tāpēc materiālu izvēlei un mašīnas izvēlei vajadzētu virzīties kopā. Ja izvēle starp HDPE un PP joprojām ir atvērta, vispirms atrisiniet to, ievērojot produkta prasības. TheHDPE un PP salīdzinājumspaskaidro šo agrāko lēmumu; šajā rokasgrāmatā tiek pieņemts, ka paredzētais maršruts ir HDPE pudeles projekts.
Pārliecinieties, vai iekārtas nosaukums apraksta pareizo procesu
Pircēji līdzīgām iekārtām izmanto vairākus nosaukumus: HDPE pudeļu izgatavošanas mašīna, HDPE pudeļu pūšanas mašīna un HDPE pūšanas formēšanas mašīna. Šie termini palīdz aprakstīt paredzēto produktu. Piedāvājumā joprojām ir jānorāda faktiskais formēšanas process un aprīkojuma izvietojums.
Ekstrūzijas izpūšanas formēšanā ekstrūzijas sistēma veido izkausētu cauruli, ko sauc par parisonu. Veidne to uztver, gaiss izplešas pret dobumu, un daļa pirms izņemšanas atdziest. Apgriešana un pārbaude pēc tam sagatavo pudeli nākamajai darbībai. Kinggle paskaidro aprīkojuma secību savānepārtrauktas pūšanas formēšanas mašīnas rokasgrāmata.
Šeit apspriesto pudeļu projektu pārskatīšanu sāciet arnepārtrauktas ekstrūzijas mašīnu klāsts. Pēc tam saskaņojiet veidnes un galvas izkārtojumu ar daļu. Roktura, neparastā pleca vai liela kakla klātbūtnei ir jākļūst par instrumentu, nevis jāpazūd zem vispārējā mašīnas apraksta.
Plastmasas pudeļu izgatavošanas mašīnas meklēšana var arī atgriezt sistēmas, kuru pamatā ir sagataves. Šie rezultāti nenodrošina saderību ar ekstrūzijas pudeļu projektu. Jautājiet, vai piedāvātā sistēma sākas ar sveķu granulām un veido parisonu, vai sākas ar atsevišķu sagatavi. Atbildi ievietojiet tehniskajā piedāvājumā.
Tā paša iemesla dēļ neatlasiet iekārtu tikai no demonstrācijas video. Identificējiet parādītos sveķus, pudeles svaru, galvas izvietojumu un gatavo produktu. Iekārta, kas veido citu iepakojumu, var demonstrēt savu secību, nepierādot ciklu vai kvalitāti, kas nepieciešama jūsu pudelei.
Ja procesa izvēle paliek atvērta, izmantojiet plašākupūšanas formēšanas mašīnas rokasgrāmatapirms specifikācijas sašaurināšanas. Kad maršruts ir saskaņots, piedāvājumā jānorāda modelis, instrumenti, materiālu sistēma un iekļautās darbības. Tādējādi pircējam tiek sniegts izmantojamā aprīkojuma apraksts, nevis meklēšanas vienumu kolekcija.
Trīs Kinggle atsauces parāda, kāpēc litri ir tikai sākumpunkts
Tālāk esošajā tabulā ir apkopotas atlasītās vērtības no trim Kinggle produktu lapām. Tās ir publicētas mašīnu atsauces, kas pārbaudītas 2026. gada 29. septembrī. Tās palīdz pārbaudīt aprīkojuma piedāvājumu; pudelei un instrumentiem joprojām ir nepieciešama projekta pārskatīšana.
| Publicēts lauks | KGB2L | KGB5L | KGB5D |
|---|---|---|---|
| Stacijas iekārtojums | Vientuļa | Vientuļa | Dubults |
| Maksimālā konteinera ietilpība | 2 l | 5 l | 5 l |
| HDPE kausēšanas jauda | 30 kg/h | 55 kg/h | 80 kg/h |
| Skrūves diametrs | 50 mm | 60 mm | 70 mm |
| Saspiedes spēks | 40 kN | 65 kN | 65 kN |
| Maksimālais veidnes izmērs, W × A | 360 × 380 mm | 410 × 450 mm | 410 × 450 mm |
| Veidnes biezums | 160 līdz 300 mm | 200 līdz 310 mm | 200 līdz 310 mm |
| Divkāršās galviņas centra attālums | 130 mm | 150 līdz 180 mm | 150 līdz 180 mm |
Avoti: trīs saistītās Kinggle produktu lapas. Publicētā kausēšanas jauda ir materiāla caurlaidspējas atsauce. Tā nav garantēta gatavās pudeles likme. Šo konfigurāciju apraksta galviņu atstarpes rinda; tas nenosaka, ka katrā pamata citātā ir iekļauta dubultgalva.
Salīdziniet abus 5 L ierakstus. Abi publicē vienādus maksimālos veidnes izmērus un iespīlēšanas spēku. To skrūvju diametrs un HDPE kausēšanas jauda atšķiras. Tāpēc dubultstacijas platformas izvēle ir vairāk nekā tikai citas veidnes pozīcijas pievienošana citādi identiskajai specifikācijai.
Pircējam šis salīdzinājums rada praktisku pieprasījumu: blakus izvēlētajam modelim parādīt piedāvāto veidņu izkārtojumu un materiālu pieprasījuma aprēķinu. Iekārta var izturēt nominālā pudeles tilpuma pārbaudi, kamēr piedāvātais dobuma izkārtojums joprojām ir jāpielāgo.
Mazākajai KGB2L atsaucei ir arī atšķirīga instrumenta aploksne un publicētā divu galvu atstarpe. Pudelei, kas ir piemērota šai platformai kā vienai daļai, var būt nepieciešama atsevišķa pārskatīšana, ja pircējs pieprasa vairākas detaļas vienam liešanas notikumam. Pudeles tilpums vien nevar atrisināt šo jautājumu.

Īsi saglabājiet produktam pievienoto modeļu salīdzinājumu. Ja pudele kļūst platāka, mainās tās svars vai palielinās ražošanas mērķis, atkārtoti apmeklējiet skartos laukus. Tas ir noderīgāk nekā izvēlēties lielāko iekārtu sarakstā un pieņemt, ka katra mazākā pudele būs piemērota tās standarta konfigurācijai.
Pārbaudiet veidni, galviņas un stacijas tajā pašā zīmējumā
Staciju skaits, galvu skaits un dobumu skaits apraksta dažādas ražošanas izkārtojuma daļas. Otrā stacija nodrošina citu veidnes pozīciju. Vairākas mirst izejas nodrošina vairākus parisonus. Pelējuma dobumi nosaka izstrādājumus, kas veidojas formēšanas laikā. Priekšlikumā jāparāda, kā šīs daļas darbojas kopā.
Kinggle'sdaudzgalvu un vairāku dobumu vadotneskaidro terminoloģiju. Izmantojiet to, lai izlasītu izkārtojuma zīmējumu, pēc tam jautājiet faktisko izvadu skaitu un atstarpi. Vārdi "dubultā mašīna" atstāj pārāk daudz vietas pārpratumiem.
Sāciet ar fizisko sagatavotību
Salīdziniet veidņu izmērus ar apstiprināto mašīnas rasējumu. Iekļaujiet montāžas detaļas, biezumu, atvēruma atstarpi un savienojumus. Atstājiet galīgo atļaujas pārbaudi iekārtu un veidņu piegādātāju ziņā; kataloga maksimums neuzrāda visas šļūtenes, veidgabalus vai kustīgos komponentus.
Attālums starp galvām ir atsevišķa pārbaude. Vairākas šauras pudeles var satilpt pāri veidnei, kur tikpat daudz platāku pudeļu neder. Vienā skatā jautājiet dobumu centrus un izejas. Tas ļauj piegādātājiem pārbaudīt vienošanos, pirms tiek izlaista kāda no instrumentu paketēm.
Pēc tam pārskatiet ražošanas secību
Izvēlieties staciju skaitu no plānotās darba slodzes un piedāvātā cikla. Divu staciju mašīna var mainīt veidņu pozīcijas, bet ekstrūzijas sistēmai un pakārtotajai iekārtai ir jāatbalsta šī secība. Kinggle'svienas un divu staciju salīdzinājumssniedz plašāku konfigurācijas diskusiju.
Apsveriet arī produktu klāstu. Rūpnīcai ar atkārtotu pasūtījumu vienai pudelei ir atšķirīga plānošanas problēma nekā rūpnīcai, kas bieži maina veidnes un krāsas. Lūdziet piegādātājam paskaidrot, kādas iekārtas mainās starp piedāvātajiem produktiem. Saglabājiet šo atbildi atsevišķi no ātrākā demonstrācijas cikla.
Jaunai ražošanas šūnai pieprasiet vienu izkārtojumu, kas identificē gan formēšanas aprīkojumu, gan noņemšanas ceļu. Parādiet, kur atrodas pudeles un zibspuldze pēc katras veidnes atvēršanas. Skaidrs zīmējums nodrošina iepirkumu, ražošanas un instrumentu komandām to pašu pārskatīšanai.
Savienojiet pudeles stundā ar materiālu, kas jāapstrādā ekstrūderim
Uzrakstiet ražošanas mērķi kā pieņemtās pudeles stundā ar noteiktu mērīšanas periodu. Pēc tam strādājiet atpakaļ, izmantojot atkritumus, rupjo formēto materiālu un mašīnas secību. Tas sniedz piegādātājam pieprasījumu novērtēt, nevis neizskaidrojamo ātruma pieprasījumu.
Gatavās pudeles svars un bruto formēšanas svars ir dažādas ievades. Ekstrūderis apstrādā arī materiālu, kas kļūst par noņemamu zibspuldzi. Šī materiāla atgūšana var ietekmēt materiāla bilanci un iegādes izmaksas, taču tā neatceļ sākotnējo ekstrūzijas darbu.
Ilustratīvs plānošanas piemērs, nevis Kinggle ražošanas tests
Assume a target of 600 accepted bottles per hour, a 95% acceptance rate and 90 g of gross molded material per bottle position. Pieņemsim, ka gatavā pudele sver 70 g.
Nepieciešamās izveidotās pudeles: 600 ÷ 0,95 ≈ 632 stundā
Bruto kausējuma pieprasījums: (600 ÷ 0,95) × 0,090 ≈ 56,8 kg/h
Materiāls pieņemtajās pudelēs: 600 × 0,070 = 42,0 kg/h
Starpība ietver materiālu ārpus pieņemtajām gatavajām pudelēm. Tas nav aprēķins par pastāvīgu materiālu zudumu vai iegādājamo neapstrādāto sveķu daudzumu.
Šie pieņēmumi rada bruto kausējuma pieprasījumu, kas pārsniedz KGB5L publicēto 55 kg/h atsauci. Tas ir iemesls priekšlikuma pārskatīšanai. KGB5D publicētais 80 kg/h šo provizorisko masas plūsmas salīdzinājumu attīra, taču pudeles izmēģinājumā joprojām ir jānosaka cikla laiks, kvalitāte un pakārtotā jauda.
Nepārvērtiet šo salīdzinājumu par solījumu par 600 labām pudelēm stundā. Piemērs ir skrīninga aprēķins, izmantojot pieņemtos ievades datus. Faktiskajai ražošanai ir nepieciešami apstiprināti sveķi, veidne, svars, dzesēšanas apstākļi un mašīnas konfigurācija.
Norādiet, kā apstāšanās tiek apstrādāta izvades ierakstā. Stabils darbības intervāls un pilnīga maiņa ir dažādi mērījumu logi. Ja klientam ir vajadzīgas maiņas saistības, iekļaujiet saskaņoto palaišanas, pārbaudes, plānoto pārtraukumu un maiņas procedūru.
Kinggle produktu tabulās to ātruma atsauce ir norādīta kā sausais cikls. Precīzi ierakstiet šo etiķeti un pieprasiet atsevišķu akceptētu izvades piedāvājumu savai pudelei. Pircējam jāspēj izsekot norādītajam rezultātam līdz izmēģinājuma stāvoklim un skaitīšanas metodei.
Pudelei ir jāšķērso kakls, siena un pamatne
Noderīgs apstiprinājuma paraugs atspoguļo paku, ko klients aizpildīs un nosūtīs. Sāciet ar pudeli un tai paredzēto aizdari kopā. Lūdziet iepakojuma komandai noteikt blīvēšanas pazīmes, izmērus un pārbaudes metodes, kas izlems par pieņemšanu.
Kaklam iekļaujiet apdares zīmējumu un apstiprināto vāciņu, sūkni vai citu aizdari. Pierakstiet, kuri mērinstrumenti vai mērījumi pārbaudīs rezultātu. Vizuāla pudeles korpusa pārbaude nevar atbildēt, vai aizvēršanas saskarne atbilst tā zīmējumam.
Sienai definējiet svarīgās vietas un to, kā tās tiks mērītas. Vidējais pudeles svars ir noderīgs ražošanas kontrolei, taču tas nenosaka materiāla atrašanās vietu daļā. Saskaņota sienas karte ļauj vieglāk apspriest plecu, roktura reģionu un pamatni izmēģinājuma laikā.
Theparison programmēšana un sienas biezuma rokasgrāmatapaskaidro, kā profila kontrole ir saistīta ar materiālu izplatīšanu. Izmantojiet šo diskusiju, lai definētu vajadzīgo rezultātu. Kontroliera punktu skaits vien nevar aizstāt izmērītās pudeles.
Pamatnē vienojieties par attiecīgās šuves, stāvvirsmas un izskata pārbaudēm. Pieņemšanas plānā iekļaujiet visus nepieciešamos noplūdes, kritiena vai augšējās slodzes testus, norādot to metodi un kritērijus. Piemērojamās prasības izriet no iepakojuma lietojuma un klienta specifikācijas.
Paņemiet paraugus tā, lai būtu redzama to izcelsme. Identificējiet dobumu un staciju, ierakstiet iestatījumus un saglabājiet materiālu partijas informāciju. Ja rezultāts dažādās pozīcijās atšķiras, komanda var to izsekot līdz noteiktai iestatījuma daļai.
Keep approved samples and inspection records with the final drawing revision. They give commissioning teams something more precise than a photograph to reproduce. Themašīnu rūpnīcas pieņemšanas pārbaudes rokasgrāmatanodrošina ietvaru, lai dokumentētu palaišanu un pierādījumus par pieņemšanu.
Pieprasiet pudeļu ražošanas šūnu ar noteiktu darbības jomu
Pamata mašīnas piedāvājums var atstāt vairākus projekta vienumus ārpus cenas. Lūdziet piegādātājam identificēt iekļauto veidni, galvas instrumentus, materiālu apstrādi un pakārtotās darbības. Ievietojiet pircēja piegādāto aprīkojumu vienā sarakstā, lai uzstādīšanas komanda varētu redzēt visu robežu.
Check the air and water requirements against the proposed configuration. Record the required supply conditions and connection locations in the project documents. Kinggle'sutilīta un rūpnīcas izkārtojuma rokasgrāmataietver informāciju, kas nepieciešama vietnes sagatavošanai.
Izlemiet, kur tiks veikta apgriešana un noplūdes pārbaude. Paskaidrojiet, kā pudeles sasniedz iepildīšanas vai iepakošanas darbību un kā noraidītās daļas atstāj līniju. Ja tiek pieprasīta automātiskā funkcija, lūdziet piegādātājam nosaukt iekārtu, kas to veic, un tās saskarni ar formēšanas mašīnu.
Izmantojiet tālāk norādīto secību, lai sagatavotu piedāvājuma pieprasījumu. Katrs solis rada kaut ko tādu, ko piegādātājs var pārskatīt, nevis vispārīgi dod priekšroku ātrai vai pilnībā automātiskai mašīnai.
- Pievienojiet pudeles un aizdares rasējumus vai nosūtiet skaidri identificētus paraugus.
- Norādiet sveķu pakāpi, gatavo svaru un piedāvāto materiālu maisījumu.
- Iestatiet pieņemto produkcijas mērķi un izskaidrojiet maiņu un produktu maiņas grafiku.
- Aprakstiet esošās veidnes, palīgierīces un rūpnīcas pakalpojumus, kas jāizmanto jaunajām iekārtām.
- Nosakiet nepieciešamo pārbaudi, izmēģinājumu ierakstus un piegādes komplektācijā iekļauto aprīkojumu.
Uz katru preci jautājiet tehniskajam piedāvājumam. Tam vajadzētu identificēt piedāvāto modeli un instrumentu izkārtojumu, pēc tam izskaidrot ražošanas priekšlikuma nosacījumus. Jebkurai atvērtai ievadei jāpaliek redzamai, līdz tā tiek saskaņota.
Projektam ar vairākām pudelēm sākumā iesniedziet pilnu klāstu. Atzīmējiet, kurš produkts darbosies visbiežāk un kurš nosaka vislielāko instrumentu nepieciešamību. Tas palīdz piegādātājam pārskatīt ražošanas grafiku kopā ar aprīkojuma aploksni.
Vai plānojat HDPE pudeļu līniju?
Nosūtiet Kinggle savu pudeles zīmējumu un ražošanas mērķi.Iekļaujiet sveķu pakāpi, aizdares detaļas un visu esošo informāciju par veidnēm. Šīs ievades atbalsta konfigurācijas pārskatīšanu un citātu, kas saistīts ar jūsu faktisko produktu.
Bieži uzdotie jautājumi
Kuru mašīnu man vajadzētu apsvērt HDPE pudelēm?
Ekstrūzijas pudeļu projektam sāciet ar nepārtrauktas ekstrūzijas pūšanas formēšanas mašīnu un kopā pārskatiet pudeles zīmējumu, sveķus, veidni un nepieciešamo izlaidi. Kinggle KGB2L, KGB5L un KGB5D nodrošina atskaites punktus maziem konteineriem. Galīgā izvēle ir atkarīga no apstiprinātajiem instrumentiem un ražošanas apstākļiem.
Vai 5 l izpūšanas mašīna var ražot mazākas pudeles?
Iespējams, ja veidne, presformas instrumenti, atstarpes un noņemšanas izkārtojums atbilst šīm pudelēm. Maksimālā konteinera ietilpība nenosaka katru saderīgo produktu. Nosūtiet mazāko pudeļu rasējumus un ražošanas mērķus, pēc tam lūdziet piegādātājam apstiprināt katra produkta pilnu konfigurāciju.
Vai divstaciju mašīnai ir nepieciešama dubultā galviņa?
Nē. Stacijas ir veidņu pozīcijas, savukārt presformas izejas nosaka, cik veidņu tiek piegādāts formēšanas pasākumā. Citātā ir jānorāda abi atsevišķi. Pirms divu mašīnu piedāvājumu salīdzināšanas pārbaudiet piedāvāto dobuma izkārtojumu, atstatumu starp galviņām un veidņu komplektus.
Cik HDPE pudeļu mašīna var izgatavot stundā?
Atbilde ir atkarīga no pudeles, bruto formējuma svara, materiāla, instrumentiem, cikla un pieņemšanas kritērijiem. Norādiet mērķi kā pieņemtās pudeles stundā saskaņā ar saskaņotiem nosacījumiem. Sākotnējai materiālu pieprasījuma pārbaudei izmantojiet publicēto kausēšanas jaudu, pēc tam pārbaudiet gatavās pudeles ātrumu izmēģinājumā.
Vai iekārta var darbināt pārstrādātu HDPE?
Apstipriniet ar piegādātāju faktisko materiāla avotu un paredzēto maisījumu. Iekļaujiet šo materiālu izmēģinājumā un novērtējiet iegūtās pudeles atbilstoši apstiprinātajām prasībām. Vispārējs HDPE iekārtas apraksts nenosaka pieņemamu otrreizējās pārstrādes satura procentuālo daudzumu katram iepakojumam.
Kāda informācija ir nepieciešama HDPE pudeļu mašīnas piedāvājumam?
Sniedziet pudeles un aizdares rasējumus, sveķu pakāpi, mērķa svaru, pieņemtās produkcijas prasības un produkta maiņas grafiku. Pievienojiet esošās veidņu detaļas, vietnes utilītas un nepieciešamo pakārtoto aprīkojumu. Vienojieties par izmēģinājuma un pārbaudes kritērijiem, lai piedāvājumā būtu aprakstīts ražošanas rezultāts, ko abas puses var novērtēt.
Mašīnu atsauces ir saistītas ar Kinggle publicētajām produktu lapām. Skaitliskajā ražošanas piemērā tiek izmantoti noteikti pieņēmumi, un tas nav izmērīts mašīnas rezultāts. Konkrētam pasūtījumam izmantojiet saskaņoto tehnisko specifikāciju, instrumentu rasējumus un pieņemšanas protokolus.