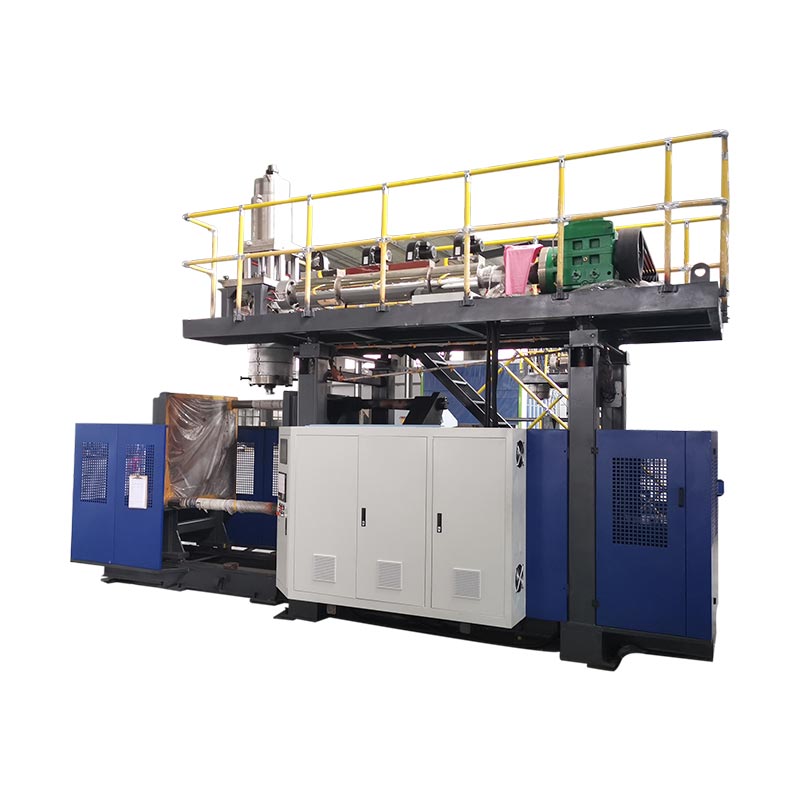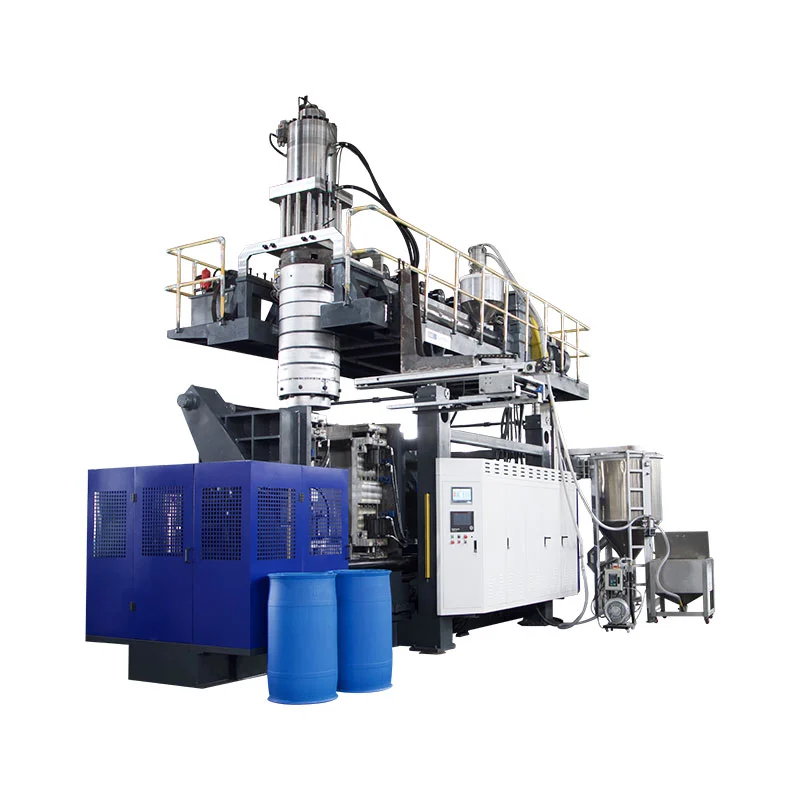
Automobiļu pūšanas formēšana var radīt dobas detaļas, piemēram, gaisa vadus un šķidruma rezervuārus. Iekārtas izvēle sākas ar detaļas rasējumu, norādītajiem sveķiem un pieņemšanas prasībām. Iekārtas reklamētais konteinera tilpums vien nevar noteikt, vai tas veidos konkrētu kanālu, ietilps tā veidnē vai nodrošinās nepieciešamo gatavo produkciju.
Noderīgs pirkuma apskats seko daļai visā procesā: formēšana, noņemšana, apgriešana, montāža un pārbaude. Pirms nominālās produkcijas vai cenas salīdzināšanas atrisiniet obligātās prasības attiecībā uz izstrādājumiem un instrumentiem. Pretējā gadījumā ātrs formēšanas cikls var noslēpt ražošanas šūnu, kas joprojām nesasniedz piegādes mērķi.

Automobiļu daļu izpūšana: pielietojumi un procesa piemērotība
Grupējiet automobiļu daļas pēc tā, kas tām jādara, nevis pēc tā, ka tās ir dobas. Par salona gaisa kanālu, dzinēja gaisa ieplūdes komponentu un šķidruma rezervuāru ir nepieciešamas dažādas atsauksmes. To darbības apstākļi un saskarnes nosaka jautājumus, uz kuriem jāatbild mašīnas piedāvājumam.
| Daļa ģimene | Ievades, lai izveidotu | Jautājumi par aprīkojumu un instrumentiem |
|---|---|---|
| Kabīnes HVAC kanāli | Gaisa ceļš, savienojuma ģeometrija, uzstādīšanas vieta un norādītās funkcionālās pārbaudes | Vai piedāvātais maršruts var veidot virsbūvi un atstāt pieejamas apgriešanas un pārbaudes vietas? |
| Dzinēja gaisa ieplūdes daļas | Norādītie temperatūras, spiediena vai vakuuma apstākļi, vides iedarbība un savienojuma prasības | Vai sveķi, veidošanās ceļš un pilnīga šūna atbilst šiem īpašajiem apstākļiem? |
| Šķidruma rezervuāri | Šķidrums, apkalpošanas apstākļi, pieslēgvietas, montāžas īpašības un pieņemšanas kritēriji | Kā tiks izgatavots un pārbaudīts korpuss, saskarnes un jebkura turpmākā montāža? |
| Citas dobas tehniskās daļas | Kravas korpusi, izmēri, montāžas īpašības un paredzētais lietojums | Vai ir piemērota izpūšana, vai arī jāsalīdzina cits formēšanas vai savienošanas ceļš? |
Saglabājiet degvielas sistēmas projektus atsevišķā apstiprināšanas ceļā. Piemēram,RISE apraksta plastmasas degvielas tvertnes ugunsdrošības testussaskaņā ar ANO Noteikumu Nr. 34 5. pielikuma 5. punktu. Tā ir īpaša testa joma, nevis pilnīgs apstiprinājuma kontrolsaraksts. Noteikt piemērojamo tirgu, prasības un apstiprināšanas pienākumus faktiskajam degvielas sistēmas projektam; mašīnu katalogs, kurā norādīts “automašīnu tvertnes”, nenosaka prasībām atbilstošu degvielas tvertņu ražošanu.
Izpūšami HVAC kanāli: ģeometrija, saskarnes un iekārtas prasības
Izpūšamiem HVAC kanāliem kopā pārskatiet gaisa ceļu un katru savienojumu. Veidojamam korpusam vēl ir vajadzīgas atveres, kuras var apgriezt, novietot un pārbaudīt. Tāpēc pielāgotajiem plastmasas cauruļvadiem ir jāsasniedz piedāvājuma stadija, definējot gan liešanas ģeometriju, gan paredzēto gatavo ģeometriju.
Atsevišķa salona ventilācija no dzinēja gaisa ieplūdes prasībām
Nepārnesiet dzinēja gaisa ieplūdes materiālu vai testa apstākļus uz kabīnes kanālu tikai tāpēc, ka abi pārvadā gaisu. Pierakstiet uzstādīšanas vidi, apstiprināto materiālu un nepieciešamās pārbaudes konkrētajai daļai. Ja spiedienam, vakuumam, temperatūras cikliskumam vai šķidruma iedarbībai ir nozīme, norādiet attiecīgos nosacījumus projekta specifikācijā.
Pārskatiet gatavo savienojumu, nevis tikai izlieto atveri
Atzīmējiet zīmējumā savienojuma galus, montāžas atskaites punktus, sekciju izmaiņas un piedāvātās apgriešanas vietas. Pēc tam pārbaudiet, kā daļa atrodas apdares vai pārbaudes armatūrā. Noderīgs pārskatīšanas jautājums ir, vai viena un tā pati datu sistēma var konsekventi atrast daļu apgriešanas, mērīšanas un montāžas laikā.
Pirms šūnas definēšanas norādiet nepieciešamo plūsmas, caurbraukšanas, atbilstības vai blīvējuma pārbaudi. Šīm pārbaudēm var būt nepieciešami īpaši ķermeņi vai atsevišķas stacijas. Tiem vajadzētu būt piešķirtam piegādātājam un pieņemšanas metodei, nevis pieņemt, ka tie tiek piegādāti kopā ar pūšanas formēšanas mašīnu.
Pirms iekārtas izmēra izvēles izvēlieties procesa maršrutu
Pirms lielākas mašīnas izvēles pārrunājiet, kā plāksne sasniegs veidnes dobumu. Parison ir karsta doba caurule, ko process veido un uzpūš. Tā apstrādei un novietojumam ir jāatbilst ģeometrijai.
Parastā ekstrūzija salīdzinājumā ar 3D sūkšanas izpūšanas formēšanu
Toray tehniskais skaidrojums par 3D sūkšanas izpūšanas formēšanuapraksta sūkšanu, ieviešot papīru veidnes dobumā garām, sarežģītām dobām formām. Tas ir atšķirīgs procesa izkārtojums. Parastā ekstrūzijas izpūšanas formēšanas mašīna ar daļu noņemšanas robotu nav jāuzskata par līdzvērtīgu šīs spējas pierādījumu.
Lai iegūtu neērtu ceļu, pieprasiet formēšanas maršruta pārskatīšanu, izmantojot faktisko ģeometriju un sveķus. Salīdziniet parasto ekstrūzijas izpūšanas formēšanu, specializētu izvietojumu vai sūkšanas ceļu un savienotās formētās sekcijas, ja nepieciešams. Salīdzinājumam būtu jāaplūko veidošanas iespējamība, saskarnes un pakārtotais darbs, nevis jāpieņem, ka viens maršruts ir piemērots katram automobiļu kanālam.
Turiet kausējuma piegādi un piedziņas konfigurāciju atsevišķi
Nepārtraukta ekstrūzija un akumulatora galvas darbība apraksta kausējuma piegādi. Parisona izvietošana apraksta citu procesa daļu. Hidrauliskās, servohidrauliskās un elektriskās piedziņas apraksta iedarbināšanu. Salīdzinot tos uz atsevišķām asīm, citāti ir vieglāk interpretējami un neļauj automatizācijas etiķetei aizstāt formēšanas iespēju.
Izvēlieties izpūšanas sveķus faktiskajam automobiļu lietojumam
Norādiet pakāpi, ne tikai polimēru saimi. “PA” vai “PP” atstāj atklātus jautājumus par pastiprināšanu, modifikāciju, apstrādes uzvedību un piemērotību paredzētajai daļai. Envalior'sDurethan PA6 portfelis, piemēram, izšķir cauruļu un gaisa vadu izpūšanas formas un pastiprinātas kategorijas. Ģimenes vārds nenorāda uz aizstājamu recepti.
Materiāla sagatavošanu un plastificēšanu saskaņojiet ar pakāpi
Iegūstiet pašreizējās pakāpes apstrādes instrukcijas. Pārbaudiet piedāvāto žāvēšanas un padeves izkārtojumu, mitruma mērījumu, ja nepieciešams, skrūvju un galvas piemērotību, temperatūras kontroli un visas nodilumizturīgās specifikācijas, kas nepieciešamas maisījumam. Šīs ir preces tehniskajam apstiprinājumam, nevis iemesliem publicēt vienu žāvēšanas temperatūru visām inženiertehniskajām plastmasām.
Toray nosaka kausējuma viskozitāti un formas saglabāšanas stabilitāti, kas attiecas uz piemērotību pūšamajiem sveķiem. Ierakstiet materiāla stāvokli un procesa iestatījumus izmēģinājuma laikā, lai varētu izmeklēt veidošanās problēmu pēc zināmas receptes. Nepieņemiet iekārtas publicēto HDPE ekstrūzijas ātrumu kā pierādījumu tās piegādes ātrumam ar citiem sveķiem.
Sasmalciniet pēc apstiprinātās receptes
Reģistrējiet avotu, apstrādes vēsturi un ierosināto atkārtotas malšanas proporciju, kā arī klienta atļauju un pārbaudes, kas nepieciešamas receptes kvalificēšanai. Pārbaudiet paredzēto ražošanas maisījumu. Izmēģinājums, kurā izmanto tikai neapstrādātus sveķus, neuzrāda veiktspēju ar vēlāku atkārtotas slīpēšanas pievienošanu.
Pārvērtiet detaļu zīmējumu pūšanas formēšanas aprīkojuma prasībās
Lai pārskatītu pūšanas formēšanas aprīkojumu, izmantojiet tabulu par pierādījumiem. Katrai obligātajai prasībai ir nepieciešama atbilstoša specifikācija, rasējums vai izmēģinājuma ieraksts. Neatrisinātajiem jautājumiem jāpaliek redzamiem, līdz atbildīgā puse tos aizver.
| Prasība | Pārbaudiet piedāvājumu | Pierādījumi un slēgšana |
|---|---|---|
| Materiālu un bruto pieprasījums | Pakāpei specifiska plastifikācija, izmantojams skrotis un piegāde; ietver procesa lūžņus, nevis tikai gatavo svaru | Materiālu uzskaite un pārstāvju veidošanas izmēģinājums |
| Veidņu uzstādīšana | Aploksne, montāža, veidnes biezums un masa, komunālie pakalpojumi un pakalpojumu pieejamība | Veidnes-mašīnas saskarnes rasējums |
| Atvēršana un noņemšana | Atvēršanas vieta, nepieciešamās veidņu kustības, satvērēja ceļš un klīrenss karstajai daļai | Kustības pārskatīšana un noņemšanas secība |
| Kritiskie sienu reģioni | Galvenie instrumenti, iedzīvotāju kontrole un piedāvātās pārbaudes vietas | Kartēti mērījumi pret zīmēšanas robežām |
| Gatavās saskarnes | Apgriešanas, savienošanas, montāžas un pozicionēšanas armatūra | Gatavo detaļu izmēru un funkcionālās pārbaudes |
| Pieņemta izvade | Pilnīga šūna, skaitīšanas punkts, pārtraukumu noteikumi un noraidīšanas apstrāde | Laika izmēģinājums ar pieņemtajiem daudzumiem un apstāšanās ierakstiem |
Kā es pārskatītu automobiļu pūšanas formēšanas projektu
Automobiļu pūšanas formēšanas projektam pirms mašīnas jaudas apspriešanas es pārskatīšu detaļas rasējumu. Mani sākuma jautājumi attiektos uz materiāla pakāpi, darbības vidi, pieslēguma punktiem un pieņemšanas prasībām. Iekārtas nominālais tvertnes tilpums joprojām būtu skrīninga atsauce, nevis pamats cauruļvada vai neregulāra rezervuāra apstiprināšanai.
Ja izmēģinājuma daļa sasniedza savu svara mērķi, bet neizdevās vietējā sienas biezuma pārbaudē, es izmeklētu materiālu sadalījumu pirms kopējās daļas svara palielināšanas. Es salīdzinātu norādītās apskates vietas ar parisona profilu, materiāla sagatavošanu, instrumentiem un ierakstītā procesa iestatījumiem. Materiāla pievienošana visur paliks kā ierosinātās izmaiņas, līdz attiecīgo daļu pārbaudēs tiks atklāts, ka problēma ir atrisināta.
Instrumentu pārskats aptvers vairāk nekā to, vai veidne iederas starp plāksnēm. Es pārbaudītu montāžu, veidnes biezumu, atvēruma vietu, nepieciešamās kustības un pilnīgu detaļu noņemšanas ceļu. Pieslēgvietām un montāžas funkcijām būtu nepieciešams arī skaidrs plāns apgriešanai, pozicionēšanai un pārbaudei pēc formēšanas.
Noteiktai inženierplastmasai es lūgtu tās apstrādes norādījumus un pārbaudītu piedāvāto žāvēšanu, padevi, skrūvju un galvas izvietojumu. Es neizmantotu HDPE caurlaides rādītāju kā citu sveķu veiktspējas pierādījumu. Uz jebkuru piedāvāto atkārtotas malšanas recepti attieksies piemērojamās materiālu un klientu prasības.
Pirms ražošanas šūnas apstiprināšanas es izmēģinājuma plānā iekļautu pakārtotos darbus. Veidotajam kanālam joprojām ir jāiziet saskaņotie apgriešanas, montāžas un pārbaudes posmi. Es reģistrētu pieņemto izvadi, pārtraukumus un manuālas korekcijas, pēc tam nošķirtu izpildītās prasības no vienumiem, kuriem nepieciešama korekcija vai papildu pierādījumi.
Mans ieteikums būtu atkarīgs no šiem atklājumiem. Lielāka mašīna nebūtu mana automātiska reakcija uz ražošanas deficītu; Vispirms es noskaidroju, vai ierobežojums izriet no formēšanas, apstrādes, apdares vai pārbaudes.
Pūšanas veidņu dizains, sienu sadale un kritiskās saskarnes
Gatavās daļas svars ir viens visa objekta mērījums. Tas nevar noteikt biezumu izliekuma, savienojuma vai saspiešanas vietā. No zīmējuma un funkcijas izveidojiet pārbaudes vietas, pēc tam salīdziniet mērījumus, kas veikti noteiktā daļas stāvoklī.
Atsevišķa gareniskā un apkārtmēra vadība
Pārskatiet garenvirziena plānojumu atsevišķi no sienas sadalījuma pa daļas apkārtmēru. Toray apraksta rādiusa sienas biezuma kontroli savā 3D sūkšanas procesa diskusijā. Apstiprināt piedāvātās sistēmas faktiskās vadības funkcijas; liels programmēšanas punktu skaits vien neliecina, ka katra kritiskā vieta sasniegs savu ierobežojumu.
Lokālas kļūmes gadījumā kartējiet mērījumu atbilstoši tās pozīcijai uz detaļas un izpētiet attiecīgo procesu un instrumentu mainīgos. Saglabājiet izmaiņas izsekojamas, lai varētu pārbaudīt to ietekmi. Esošaisparison programmēšanas ceļvedissīkāk izskaidro kontroles tēmu.
Novietojiet atskaites punktus apdares un montāžas laikā
Definējiet, kā tiks mērīti pieslēgvietas, apgrieztās malas un stiprinājuma elementi attiecībā pret norādītajiem atskaites punktiem. Vienojieties par detaļas atbalsta un mērīšanas stāvokli. Pārskatiet šīs saskarnes ar veidņu un armatūras piegādātājiem, izmantojotveidņu dizaina un mašīnu saskarnes pārbaudes, nevis apstrādāt apdari kā atsevišķu problēmu pēc pelējuma apstiprināšanas.
Definējiet visu automašīnu izpūšanas formēšanas šūnu
Uzzīmējiet maršrutu no sveķu sagatavošanas līdz pieņemtajam detaļu skaitīšanas punktam. Iekļaujiet noņemšanu, apgriešanu, atvēršanu, savienošanu, montāžu un pārbaudi tikai tur, kur tie ir nepieciešami. Katrai darbībai nosauciet piegādātāju, pieņemšanas pierādījumus un atbildību par integrāciju.
Pārbaudiet staciju saskarnes: kā daļa tiek pārvietota, kā tā atrodas, kas notiek, kad pakārtotā stacija apstājas un kā tiek atdalītas noraidītās daļas. Cenā ir jānošķir iekārtas, ko piegādājis mašīnu ražotājs, no aprīkojuma, ko piegādā citi. Theautomatizētas līnijas konfigurācijas rokasgrāmataaptver šīs piegādes robežas.
Izvēlieties pārbaudes no daļas funkcijas un specifikācijas. Ja nepieciešams, noplūdes pārbaude neaizstāj izmēru, caurbraukšanas, montāžas vai izturības pierādījumus. Izvairieties no viena vispārīga testu saraksta katram automobiļu lietojumam.
Pierādiet daļu un ražošanas procesu atsevišķi
Plānojiet reprezentatīvu izmēģinājumu saistībā ar zīmējuma pārskatīšanu, apstiprināto materiālu un paredzēto recepti. Reģistrējiet veidni, uzstādījumu, materiālu partiju un mērījumu plānu. Saglabājiet pieņemtos daudzumus, noraidiet iemeslus, pārtraukumus un manuālas iejaukšanās kopā ar cikla ierakstu.
Piegādātāja mašīnas pārbaude un klienta ražošanas daļas apstiprināšana kalpo dažādiem mērķiem.AIAG publiskais PPAP pārskatssavieno ražošanas daļu apstiprinājumu ar konsekventu projekta ierakstu un specifikāciju izpildi faktiskās ražošanas laikā ar ražošanas apjomiem. Šī joma ir plašāka nekā mašīnas kustības demonstrēšana vai viena pieņemama parauga izgatavošana.
| Aktivitāte | Jautājums, uz kuru tas attiecas | Pierādījumi, kas jādefinē | Pats par sevi nenodibina |
|---|---|---|---|
| Mašīnas vai šūnas FAT | Vai piegādātais aprīkojums atbilst saskaņotajam pieņemšanas apjomam? | Līguma pārbaudes, konfigurācija, izmēģinājuma nosacījumi un atklātā ieraksta ieraksts | Visas gatavās daļas funkcijas vai klienta ražošanas apstiprinājums |
| Daļas funkcionālā validācija | Vai gatavā daļa atbilst norādītajām lietošanas prasībām? | Piemērojamie izmēru, montāžas, funkcionālie un izturības ieraksti | Ilgstoša ražošanas veiktspēja ārpus novērtētajiem apstākļiem |
| Klientu ražošanas daļas apstiprināšana | Vai paredzētais ražošanas process atbilst klienta piemērojamajām apstiprināšanas prasībām? | Klienta definēti iesniegumi un ražošanas pierādījumi, tostarp PPAP, ja nepieciešams | Apstiprinājums mainītam materiālam, zīmējumam vai procesam bez nepieciešamās pārbaudes |
Projekta pieņemšanas plānā iestatiet paraugu daudzumus, izmēģinājuma ilgumu, mērīšanas metodes un visus statistikas kritērijus. Neaizņemieties universālo Cpk mērķi vai izpildes ilgumu no vispārēja mašīnas izstrādājuma. Aprīkojuma daļai izmantojietFAT plānošanas rokasgrāmatanoteikt saskaņotās pārbaudes.
Aizveriet katru prasību, kad tā ir izpildīta, un tām ir nepieciešams koriģējošais darbs un atkārtota pārbaude, vai tās vēl nav pārbaudītas. Piešķiriet pēdējām divām kategorijām īpašnieku un slēgšanas pierādījumus. Turot šos statusus atsevišķi, nepabeigts izmēģinājums nekļūs par šķietamu produkcijas laidienu.
Salīdziniet izlaidi un izmaksas pie pieņemtās daļas robežas
Uzskaitiet gatavās automobiļu daļas, kas iztur saskaņotās pārbaudes. Norādiet, vai mērķis ietver pārslēgšanu, pārtraukumus un pakārtotās darbības, un izmantojiet to pašu laika bāzi katrai stacijai. Skatītražošanas apjoma aprēķināšanas rokasgrāmatalai atšķirtu nominālos ciklus un pieņemto izlaidi.
HVAC kanāla šūnas novērtēšana ārpus tās formēšanas cikla
Attiecībā uz hipotētisku automobiļu HVAC kanālu projektu es sāktu ar prasību par 95 pieņemtajām daļām plānotajā stundā. Pieņemsim, ka ir viena dobuma veidne, 32 sekunžu formēšanas cikls, 90% formēšanas stadijas palaišanas pieejamība un galīgā pieņemtā ražība 96% visā procesā.
Nominālais formēšanas ātrums būtu 3600 ÷ 32 jeb 112,5 daļas stundā. Piemērojot pieņemto palaišanas pieejamību, formēšanas posma jauda būtu 101,25 daļas plānotajā stundā.
Šis skaitlis nenoteiktu gatavo produkciju. Es arī salīdzinātu apgriešanas, apstrādes un pārbaudes jaudu. Tālāk esošajā tabulā ir parādīti divi plānošanas scenāriji, pieņemot, ka nav papildu pārsūtīšanas zudumu vai mijiedarbības starp staciju apstāšanās gadījumiem. Abos pakārtotās jaudas skaitļos tiek izmantotas plānotās stundas un jau ir ņemti vērā pieņemtie stacijas pārtraukumi; 96% ienesīgums tiek piemērots vienu reizi beigās.
| Plānošanas pasākums | Sākotnējais pakārtotais scenārijs | Pārskatīts pakārtotais scenārijs |
|---|---|---|
| Formēšanas stadijas jauda | 101,25 daļas/stundā | 101,25 daļas/stundā |
| Pakārtotās apstrādes jauda | 90 daļas/stundā | 105 daļas/stundā |
| Pieņemtā galīgā pieņemtā raža | 96% | 96% |
| Prognozēta pieņemtā produkcija | 86,4 daļas/stundā | 97,2 daļas/stundā |
| Nepieciešamā pieņemtā izvade | 95 daļas stundā | 95 daļas stundā |
Sākotnējā scenārijā pakārtotā jauda ierobežotu elementu līdz 90 daļām stundā pirms galīgās ienesīguma pielaides. Tāpēc prognozētā pieņemtā izlaide būtu 90 × 0,96 = 86,4 daļas stundā, kas ir mazāka par prasību.
Tālāk es novērtētu pakārtoto iekārtu, kas spēj apstrādāt 105 daļas stundā. Ja formēšanas stadijā tiek ierobežota piegāde, prognozētā pieņemtā izlaide būtu 101,25 × 0,96 = 97,2 daļas stundā.
Pārskatītais aprēķins pārsniegtu mērķi tikai par 2,2 daļām stundā. Es to uzskatītu par ierobežotu plānošanas brīvību, nevis apstiprinātas ražošanas apjoma pierādījumu. Reprezentatīvā šūnu izmēģinājumā joprojām būtu jānosaka faktiskais cikls, pārtraukumi, pakārtotā veiktspēja un pieņemtā raža.
Šis salīdzinājums novirzītu inženiertehnisko apskati uz apdares un pārbaudes kārtību pirms lielākas pūšanas formēšanas iekārtas pieprasīšanas.
Salīdziniet to pašu ražošanas apjomu
Katrā priekšlikumā nodaliet mašīnas, veidnes, materiālu sagatavošanas, apdares armatūras, pārbaudes, integrācijas un izmēģinājuma izmaksas. Tikai mašīnas cenu nevar tieši salīdzināt ar pilnas šūnas cenu. Novērtēt papildu jaudu pret pieņemto izlaidi un projekta pieprasījumu; nedomājiet, ka lielāka mašīna novērsīs pakārtoto sašaurinājumu.
Sagatavojiet Kinggle automašīnu detaļu piedāvājumu
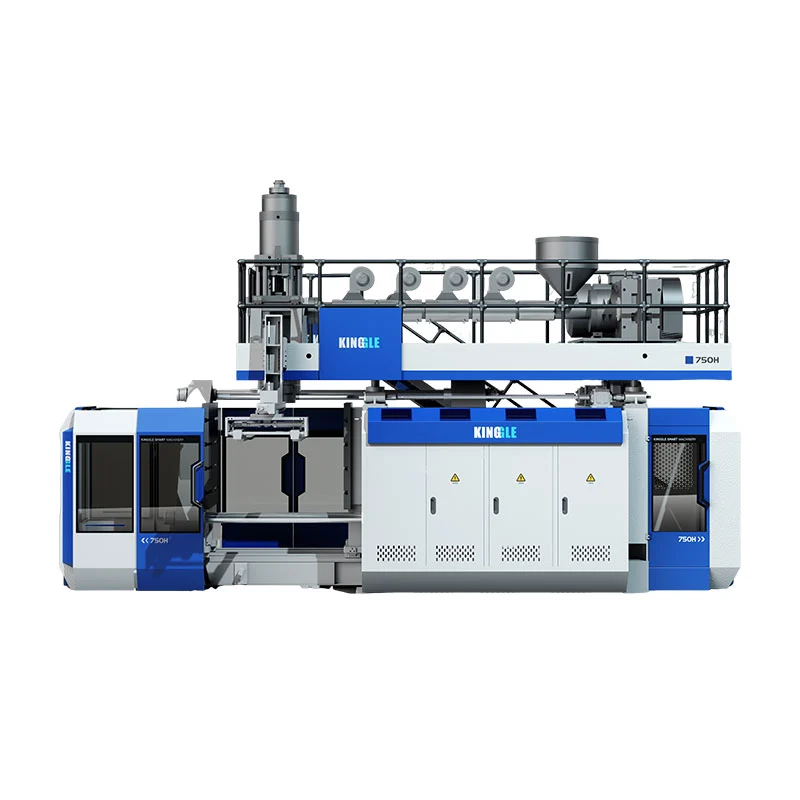
Kinggle publicētās akumulatoru platformas nodrošina specifikāciju atsauces sākotnējai diskusijai. Tā nav automātiska atlase hipotētiskajam cauruļvada piemēram vai katrai automobiļu daļai. Piedāvātajam materiālam, veidnei un visam ražošanas apjomam joprojām ir nepieciešama tehniskā pārbaude.
| Atsauces lauks | KGB80A | KGB100B |
|---|---|---|
| Reklamētā maksimālā konteinera ietilpība | 30 l | 120 l |
| Saspiedes spēks | 215 kN | 440 kN |
| Veidnes plāksnes izmērs, W × A | 750 × 860 mm | 1200 × 1200 mm |
| Maksimālais veidnes izmērs, W × A | 520 × 860 mm | 920 × 1200 mm |
| Veidnes biezums | 360 līdz 420 mm | 510 līdz 600 mm |
| Norādīts lietojumprogrammas savienojums | Auto detaļu cauruļvadi | Auto rezerves daļas un auto cisternas |
Tabulā ir parādīti atlasītie lauki no saistītajām Kinggle produktu lapām. Plates izmērs un maksimālais veidnes izmērs ir atšķirīgi lauki. Neviens no tiem neapstiprina pilnīgu kustības aploksni, pakāpei raksturīgu jaudu, specializētu sūkšanas procesu vai degvielas sistēmas apstiprinājumu. Pieprasiet piedāvātās versijas interfeisa rasējumu un konfigurāciju.

Nosūtiet pārskatīšanas pakotni, nevis tikai pieprasīto iekārtas apjomu
- 3D un 2D detaļu rasējumi ar pārskatīšanu, pabeigto ģeometriju, atskaites punktiem un kritiskajām sienu vai saskarnes prasībām.
- Norādītā sveķu šķira, apstiprināta ražošanas recepte un attiecīgie apstrādes norādījumi.
- Daļas svars, plānotais veidņu izvietojums, esošā informācija par instrumentiem un piedāvātā apdares secība.
- Nepieciešamā pieņemtā produkcija ar laika bāzi, gada pieprasījumu, produktu klāstu un pārbaudes prasībām.
- Vietnes nosacījumi un skaidrs saraksts ar to, kas piegādā veidni, palīgierīces, apdari, pārbaudi un integrāciju.
Šīs ievades ļauj tehniskās apskates adresei piemēroties, neatrisinātām prasībām un izmēģinājuma nosacījumiem, pirms tiek pabeigta mašīnas konfigurācija.
Bieži uzdotie jautājumi
Vai katru automašīnu gaisa vadu var izgatavot ar parasto pūšanas formēšanas iekārtu?
Nē. Pārskatiet ģeometriju, norādītos sveķus, saskarnes un piekļuvi instrumentiem. Dažām formām ir jānovērtē specializēta skapja novietošana, iesūkšanas un izpūšanas formēšana vai savienotas daļas. Parastā mašīna ar izņemšanas robotu pati par sevi nenodrošina šīs formēšanas iespējas.
Vai akumulatora tilpums ir pietiekams, lai izvēlētos mašīnu automobiļu detaļai?
Nē. Jāpārskata arī izmantojamo metienu pieprasījums, materiāla piegāde, veidņu uzstādīšana, atvēršanas vieta, nepieciešamās kustības, detaļu noņemšana un pakārtotais darbs. Reklamēts konteinera tilpums ir pārbaudes atsauce, nevis pilnīga atlases metode neregulārai tehniskai daļai.
Vai HDPE iekārta var apstrādāt noteiktu inženiertehnisko plastmasu?
Tas prasa materiāla sagatavošanas, plastifikācijas, galvas instrumentu, vadības ierīču un ierosinātā procesa pārskatīšanu atkarībā no kategorijas. Publicētais HDPE ekstrūzijas ātrums neliecina par izvadi ar citiem sveķiem. Apstipriniet konfigurāciju un veiciet reprezentatīvu izmēģinājumu ar paredzēto materiālu.
Kāpēc daļa var sasniegt savu svara mērķi, bet neiztur sienas biezuma pārbaudi?
Svars apraksta visu daļu, savukārt biezuma pārbaude nosaka atrašanās vietu. Materiālu var sadalīt dažādos reģionos, nemainot kopējo svaru. Kartējiet neveiksmes vietu un izpētiet attiecīgos materiālus, instrumentus un procesa apstākļus, pirms izlemjat, kā to labot.
Vai mašīnas FAT nodošana pabeidz klienta ražošanas daļas apstiprināšanu?
Nē. FAT attiecas uz saskaņoto iekārtu pieņemšanas jomu. Gatavo daļu validācijai un klientu produkcijas apstiprināšanai ir nepieciešami savi piemērojamie pierādījumi. Ja ir nepieciešams PPAP, apstipriniet klienta iesniegšanas un ražošanas prasības, nevis uzskatiet aprīkojuma piegādi kā apstiprinājumu.
Vai automobiļu pūšanas formēšanas mašīnas iegāde ir tas pats, kas pielāgotu pūšamo daļu iegāde?
Nē. Iekārtu iepirkums attiecas uz iekārtām, instrumentu saskarnēm, integrāciju un ražošanas procesa pieņemšanas apjomu. Gatavo daļu iegāde attiecas uz ražotāja atbildību par šo detaļu ražošanu un piegādi. Pirms piegādātāju salīdzināšanas noskaidrojiet, kura joma tiek pieprasīta.
Lai pārskatītu automašīnu detaļu aprīkojumu, nosūtiet rasējumu un materiālu prasībasKinggle kontaktu lapavai e-pastusales@kinggle.com. Tālrunis:+86-574-87103665. Informācija par uzņēmumu ir pieejama vietnēKinggle Par lapu.
Apstipriniet ražošanas maršrutu pirms apņemšanās izmantot iekārtu
Sāciet ar detaļu un materiālu, nosakiet formēšanas ceļu un pārveidojiet zīmējumu par precīzām aprīkojuma un validācijas prasībām. Pēc tam salīdziniet visus piedāvājumus pie pieņemtās daļas robežas. Nepieciešama obligātās atbilstības problēma; ātrāks cikls vai zemāka pirkuma cena to nevar aizvērt.