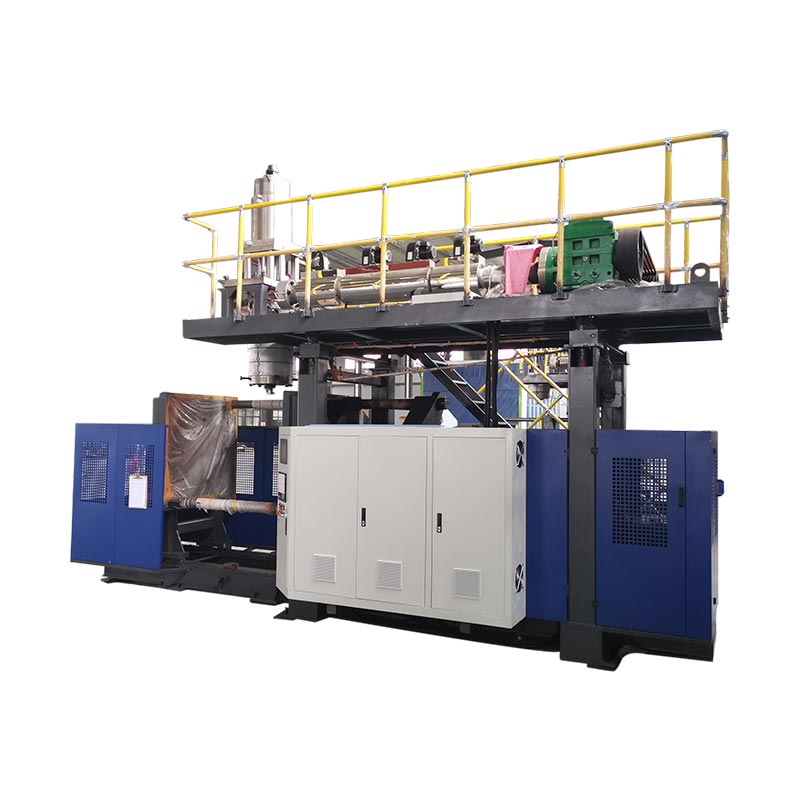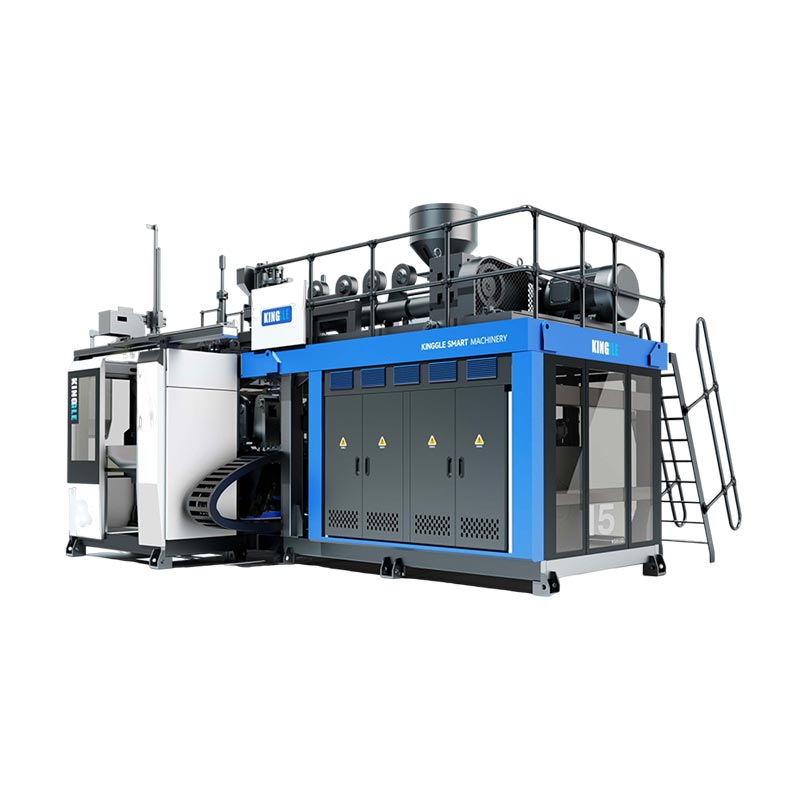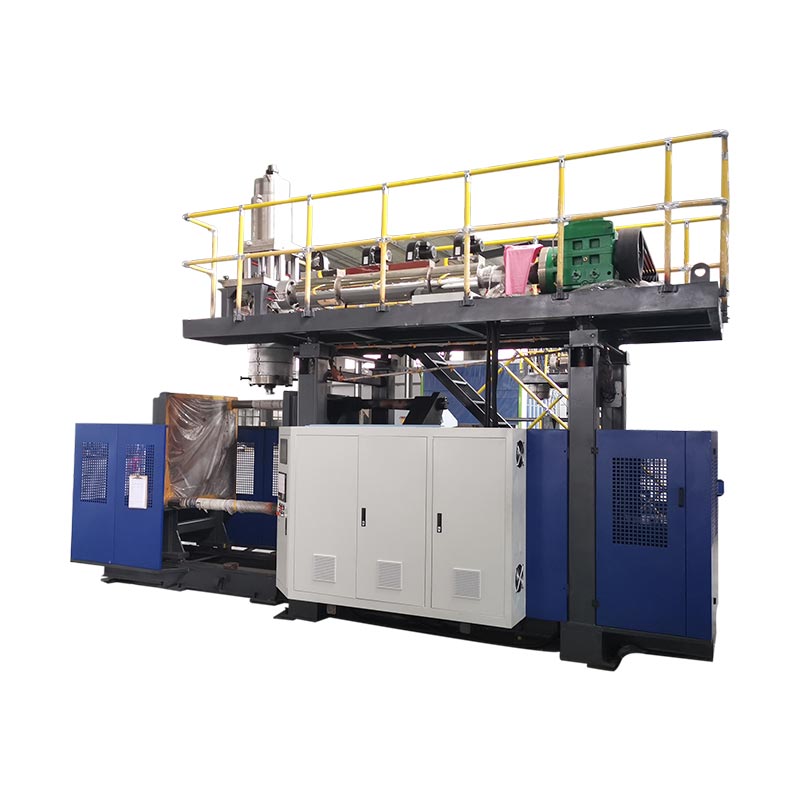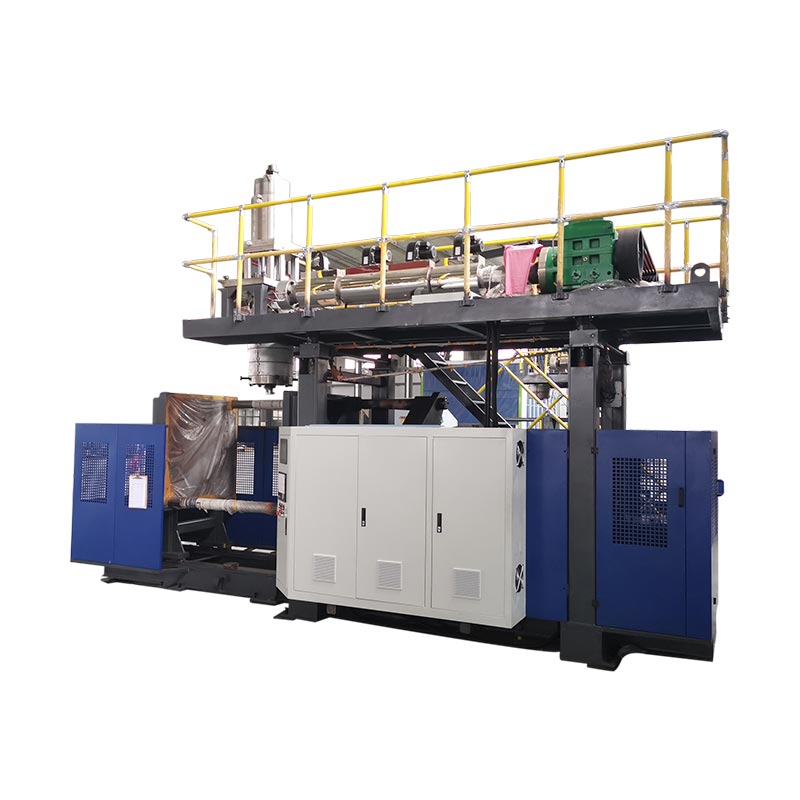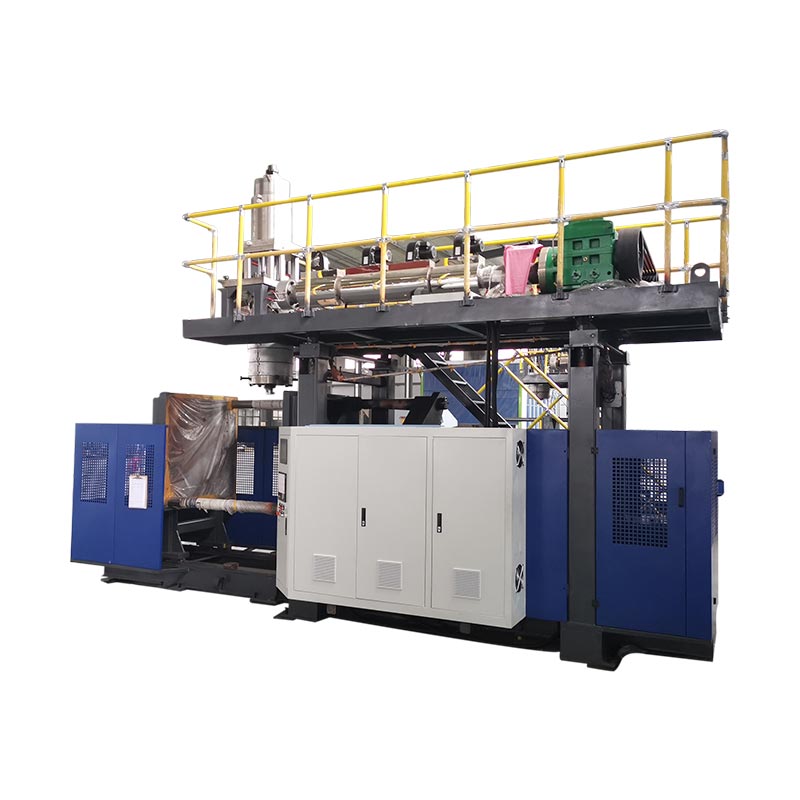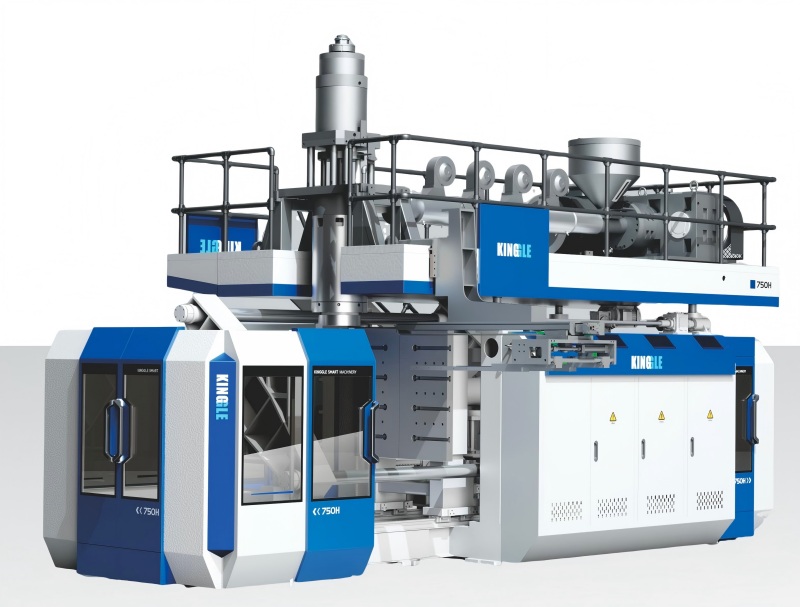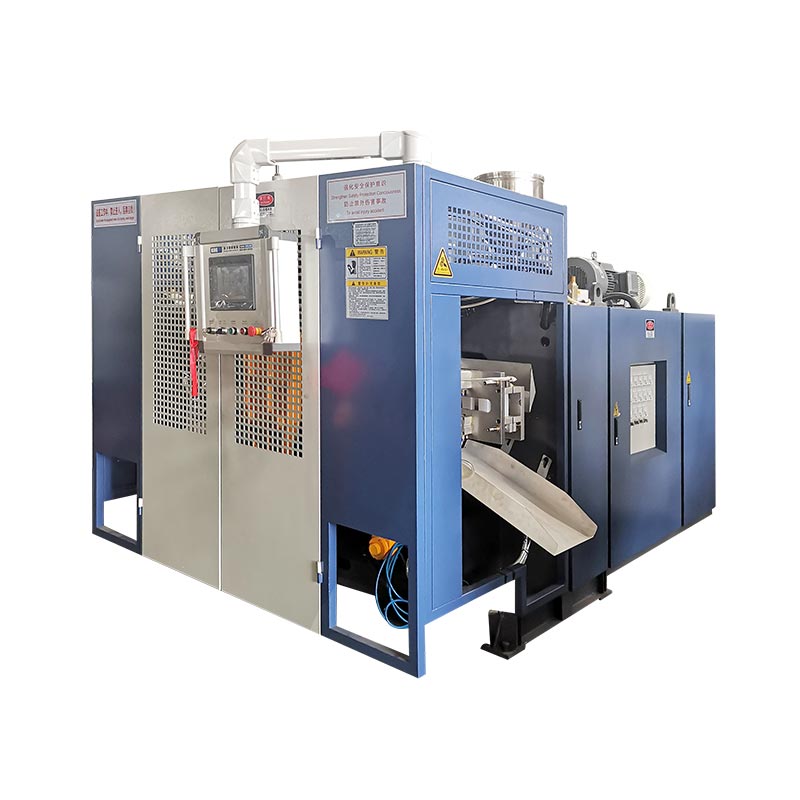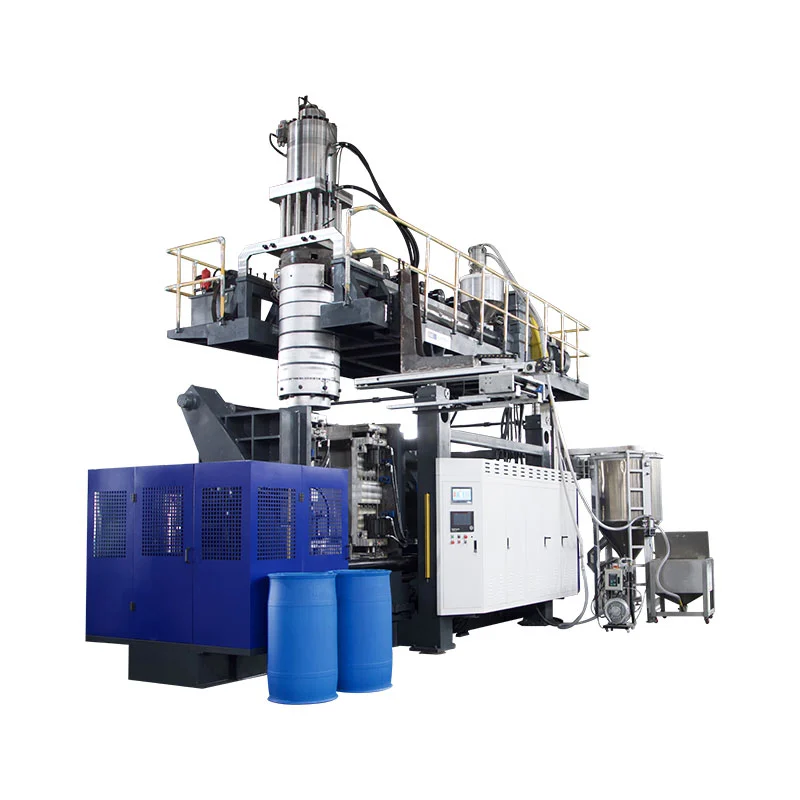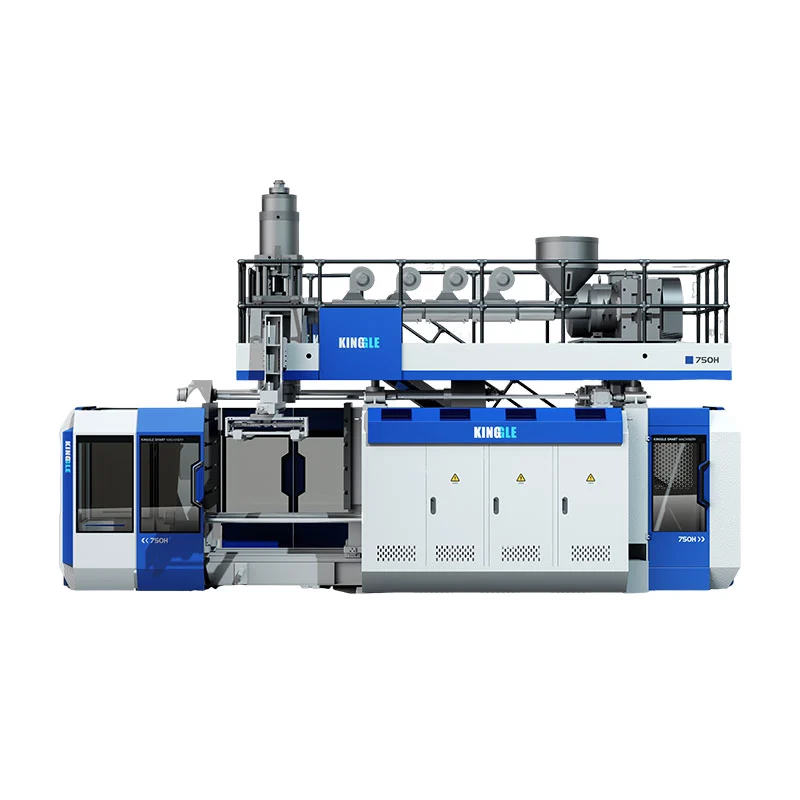
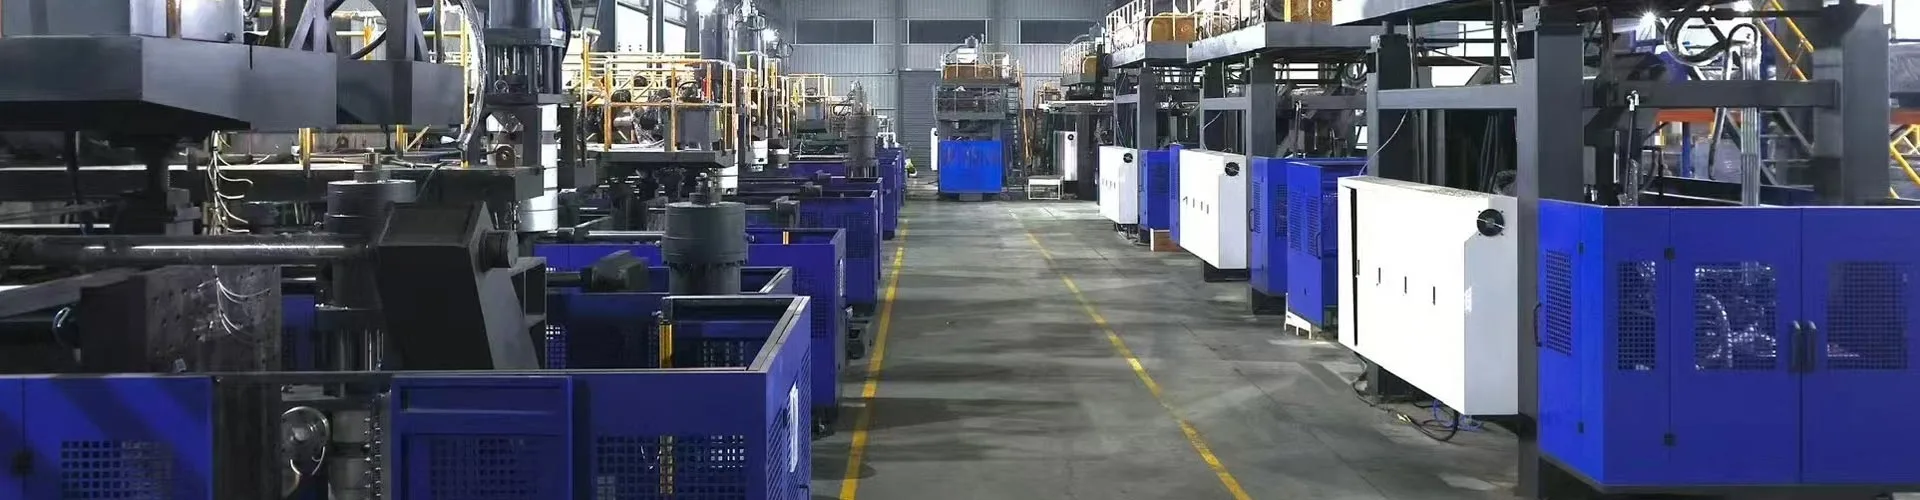
Pūšanas formēšanas mašīnas galvenās daļas ir padeves un ekstrūzijas sistēma, presformas galva, veidne un skavas, pūšanas sistēma, dzesēšanas ķēdes, piedziņas un vadības ierīces, kā arī daļu noņemšanas aprīkojums. To izvietojums ir atkarīgs no formēšanas procesa un mašīnas konfigurācijas. Ekstrūzijas izpūšanas formēšanai identificējiet katru komponentu pēc tās funkcijas un komplekta, pirms apsverat nomaiņu.
Lai identificētu sastāvdaļu, atrodiet tās mezglu, apstipriniet tā darbību un savāciet attiecīgo tehnisko informāciju. Fotogrāfija vai pazīstams vārds reti nosaka, vai divas rezerves daļas darbosies vienā un tajā pašā mašīnā.
Četras atšķirības novērš dārgas sajaukšanas iespējas
- Preses galva veido plastmasas cauruli; pūšanas veidne veido konteinera ārpusi.
- Izkausēšanas eju veido veidnes tapa vai serde. Pūšanas tapa nodrošina gaisu un var veikt ar kaklu saistītas funkcijas.
- Kontroliera komanda, izpildmehānisma pozīcija un izmērīta pudeles siena ir dažādi pierādījumi.
- Komponenta nosaukuma saskaņošana ir tikai rezerves daļas identifikācijas sākums.
Pirms detaļu nosaukšanas nosakiet iekārtas tipu
Apstipriniet procesu no iekārtas identifikācijas un tehniskajiem dokumentiem. Ekstrūzijas izpūšanas formēšana, iesmidzināšanas pūšanas formēšana un stiepes pūšanas formēšana veido dobus izstrādājumus, izmantojot dažādus instrumentu izvietojumus. Komponentu saraksts, kas apvieno visus trīs, var nosūtīt pircēju, kurš meklē aparatūru, kuru instalētā iekārta neizmanto.
Ekstrūzijas izpūšanas formēšanā vai EBM ekstrūderis piegādā izkausētu polimēru uz presēšanas galvu. Galva veido dobu cauruli, ko sauc par parisonu, kuru veidne uztver un uzpūš. Kinggle'spūšanas formēšanas mašīnas rokasgrāmataizskaidro procesa kategorijas un nosaka ekstrūzijas pūšamo formēšanu kā aprīkojuma fokusu.
Tā vietā iesmidzināšanas pūšanas formēšanas iekārta veido sagatavi ap serdes stieni pirms tā pārvietošanas uz pūšanas stadiju. PET stiepes pūšanas sistēmā tiek izmantota sagatave un stiepšanās darbība. Šīs atšķirības ir svarīgas, nosakot instrumentus: IBM serdes-stieņa komplekts un PET stiepes stienis nedrīkst parādīties vispārējā EBM rezerves daļu sarakstā.
Uzglabājiet mezglus, detaļas un apstrādes materiālus atsevišķi
Termins "pūšanas formas daļas" var nozīmēt mašīnas sastāvdaļas vai plastmasas izstrādājumus, kas izgatavoti procesā. Norādiet, kura nozīme ir piemērojama. Parisons ir apstrādājama plastmasa, nevis maināma mašīnas daļa. Dobums ir pelējuma iezīme. Preses galva ir komplekts, kurā ir vairākas sastāvdaļas ar savām identitātēm.
Pieprasot palīdzību, izmantojiet montāžas hierarhiju: mašīna, sistēma, montāža, pēc tam atsevišķa daļa. Piemēram, "ekstrūzijas galva, instrumentu komplekts, serde" ir noderīgāka nekā "galvas tapa". Pievienojiet rasējuma atsauci vai oriģinālās daļas numuru, kad vien tas ir pieejams. Tas sniedz piegādātājam sākumpunktu, nepaļaujoties uz vietējo segvārdu.
| Komponentu grupa | Funkcija | Noderīgi identifikācijas pierādījumi |
|---|---|---|
| Barošana un ekstrūzija | Piegādājiet, nogādājiet, izkausējiet un samaisiet sveķus | Ekstrūdera rasējums, skrūvju/stobra specifikācija, motora plāksne |
| Mirst galva and parison instruments | Izdaliet kausējumu un izveidojiet cauruli | Galvas modelis, instrumentu rasējums, montāžas pārskatīšana |
| Parīzes kontrole | Komandas izmaiņas instrumenta atverē | Kontrollera versija, izpildmehānisma un atgriezeniskās saites identifikācija |
| Veidne un skava | Uzņemiet attēlu, turiet instrumentu un definējiet ārējo formu | Veidnes ID, saskarnes rasējums, skavas montāžas atsauce |
| Pūšana un dzesēšana | Uzpūtiet parisonu un noņemiet siltumu | Pūšanas instrumenta rasējums, gaisa kontūra un dzesēšanas kontūra karte |
| Braukt un kontrolēt | Jauda, secība un monitora funkcijas | Shēmas, ierīču plāksnes, programmatūras un parametru versijas |
| Izņemšana un apdare | Izņemiet un, ja iekļauts, pabeidziet izstrādājumu | Satvērēja/armatūras rasējums un apstiprināta līnijas konfigurācija |
Padodiet un izkausējiet sveķus: piltuvi, skrūvi, mucu un piedziņu
Padeves ceļš sākas pirms skrūves
Piltuve piegādā materiālu ekstrudera padeves sekcijai. Projektā var ietilpt arī iekrāvēji, blenderi, dozēšanas iekārtas vai atkārtotas malšanas atgriešana. Uztveriet tos kā identificējamu aprīkojumu ar atsevišķām saskarnēm. Piltuves esamība nepierāda, ka mašīnas komplektācijā ir iekļauta automātiskā transportēšana, žāvēšana vai sajaukšana.
Kad izvade kļūst neregulāra, pirms skrūves vainošanas pierakstiet sveķu pakāpi, partiju, maisījumu un padeves uzvedību. Materiāla piegādes ierobežojums vai pārtraukums var ietekmēt to, kas sasniedz galvu. Tehniskās apkopes komandai ir nepieciešami novērojumi, kas saistīti ar faktisko darbību, nevis vienkārši pieprasījums pēc lielāka ekstrūdera.
Skrūve, muca un temperatūras sistēma veic dažādus darbus
Rotējošā skrūve nogādā un apstrādā sveķus mucas iekšpusē. Sildīšanas zonas pievieno siltumu, kontrolējot temperatūru, savukārt process attīsta siltumu arī ar mehānisku darbu. Temperatūras sensori nodrošina atgriezenisko saiti to uzstādītajās vietās. Tāpēc parādītā mucas zonas temperatūra nav tiešs katras plūstošās kausējuma daļas mērījums.
Turiet sildītāju un sensoru atsevišķi. Zemas temperatūras trauksme var ietvert strāvas ķēdi, sildītāju, atgriezeniskās saites ierīci, vadus vai vadības iestatījumus. Nomainot sildītāju, neapstiprinot kļūdu, sākotnējā problēma var palikt neatrisināta. Izmantojiet faktisko elektroinstalācijas shēmu un kvalificētu elektrisko diagnozi, nevis universālo pretestības vai temperatūras ierobežojumu.
Diskam ir jāatbilst vairāk nekā jaudai
Motors, pārnesumkārba un sakabe pārraida kustību uz skrūvi. To mehāniskie savienojumi un ekspluatācijas prasības pieder uzstādītajam mezglam. Motors ar tādu pašu nominālo jaudu automātiski nav piemērots nomaiņa, un skrūvei ar tādu pašu nominālo diametru var būt atšķirīga ģeometrija vai savienojuma detaļas.
Skrūves vai mucas pieprasījumam norādiet oriģinālo rasējumu, mašīnas sērijas numuru un materiāla pielietojumu. Lai uzzinātu par piedziņu, iekļaujiet visas motora un pārnesumkārbas plāksnes, kā arī attiecīgo montāžas atsauci. Saglabājiet sākotnējo orientāciju un savienojuma informāciju fotogrāfijās, kas uzņemtas no drošas vietas. Šie ieraksti palīdz atšķirt neveiksmīgo vienumu no lielākā komplekta ap to.
Veidojiet parisonu: presformas galva, veidnes instrumenti un sienas biezuma kontrole
Preses galva saņem kausējumu no ekstrūdera un izplata to virzienā uz izplūdes instrumentiem. Matrica un serde, kas dažkārt tiek raksturota kā matricas tapa vai serdeņa instrumenti, nosaka gredzenveida eju, kas veido cauruli. Terminoloģija atšķiras atkarībā no galvas dizaina, tāpēc nosauktajam komponentam vienmēr jābūt savienotam ar zīmējumu.
Pūšanas veidne veic citu darbu. Tas aizveras ap karsto parku un nosaka konteinera ārpusi, gaisam izplešot plastmasu pret dobumu. Pasūtot "jaunu veidnes galviņu", nenoskaidrojot, vai problēma attiecas uz ekstrūzijas galvu, izplūdes instrumentiem vai pūšanas veidni, rodas neskaidrības, no kurām var izvairīties.
Nepārtrauktajām un akumulatoru galviņām ir dažādi materiālu ceļi
Nepārtrauktas ekstrūzijas izkārtojums no nepārtrauktas kausējuma padeves veido šķiedru. Akumulatora galviņa uzglabā noteiktu kausējuma daudzumu un cikla laikā to izlādē. Papildu uzglabāšanas un iztukšošanas funkcijas maina galvas bloku un tā vadības ierīces. Kausējuma akumulators atšķiras arī no hidrauliskā akumulatora, kas uzglabā enerģiju šķidruma jaudas ķēdē.
Pirms blīvējumu, instrumentu, sildītāju vai izpildmehānismu salīdzināšanas nosakiet galvas arhitektūru. Izplūdes diametra saskaņošana vien nenorāda, ka apkārtējā montāža, kustība vai vadības saskarne ir saderīga.
Kontrolieris ir tikai viena daļa no sienas biezuma kontroles
Parasona kontroles sistēma saista ieprogrammētu profilu ar instrumentu kustību, izmantojot kontrolieri, izpildmehānismu un atgriezeniskās saites izvietojumu. Moog'spūšanas formēšanas komponentu pārskatsapraksta kontrolierus, izpildmehānismus un servo komponentus kā atsevišķus tā risinājumu elementus. Šīm komponentu saimēm vadības un kustības sistēmā ir dažādi uzdevumi.
Praktiskā nozīme ir vienkārša: nomaiņas ekrānu vai kontrolieri nevar izvēlēties neatkarīgi no izpildmehānisma, atgriezeniskās saites un mašīnas saskarnes. Moog pārskatā ir aprakstītas komponentu ģimenes; tas nenosaka, kura ierīce ir instalēta konkrētajā Kinggle mašīnā.
Instrumentu novietojumam un galīgajam sienas biezumam arī jāpaliek atsevišķi. Pudeles siena joprojām ir atkarīga no materiāla uzvedības, daļas ģeometrijas un procesa apstākļiem. Pārbaudiet veidoto daļu, nevis apstrādājiet parādīto profilu kā sienas mērījumu atskaiti. Theparison programmēšanas ceļvedissavieno profila izmaiņas ar izmērītajām produktu atrašanās vietām.
Veidojiet un atlaidiet daļu: veidni, skava, pūšanas sistēmu un izņemšanu
Pūšanas veidne un iespīlēšanas vienība ir jāidentificē atsevišķi. Veidne ir produktam specifisks rīks. Skavas komplekts atbalsta un pārvieto šo instrumentu un notur to aizvērtu nepieciešamo posmu laikā. Plates, vadotnes, cilindri un jebkurš ratiņu mehānisms pieder mašīnas konfigurācijai, nevis automātiski veidņu iegādei.
Ja vēlaties uzzināt par nomaiņu, dobuma fotogrāfija var identificēt izstrādājumu, bet maz atklāj montāžas saskarni. Iekļaujiet instrumenta ID un attiecīgās mašīnas vai veidnes rasējumu. Theekstrūzijas pūšanas formēšanas veidņu projektēšanas rokasgrāmataizskaidro, kāpēc dobumam, atspiešanai, dzesēšanai, pūšanas saskarnei un noņemšanas metodei ir jādarbojas kopā.
Izsitiena tapa nav stanga tapa
Formēšanas tapa vai serde pieder kausējuma veidošanas instrumentiem. Pūšanas tapa pieder gaisa padevei un dažās konfigurācijās kakla veidošanas vai kalibrēšanas iekārtai. Abus var saukt par "piespraudi" veikalā, taču tie veic dažādus darbus un tiem ir atšķirīgas saskarnes.
Dažos produktos tiek izmantots cits pūšanas režīms, tostarp pūšana no apakšas. Nepasūtiet pūšamo tapu tikai no pudeles tilpuma. Izstrādājuma apdarei, instrumenta ģeometrijai, stiprinājumam, kustībai un gaisa savienojumam jāatbilst apstiprinātajam projektam. Precīzas tapas vai pūšanas mezgla funkcijas ir atkarīgas no šī dizaina.
Daļu noņemšana pārsniedz veidnes atvēršanu
Izņemšanas sistēmai jāizņem izveidotais produkts bez nepieņemamiem bojājumiem vai traucējumiem. Atkarībā no projekta noņemšana var ietvert satvērēju, robotu, citu apstrādes mehānismu vai noteiktu manuālu darbību. Zibspuldzes noņemšana, roktura caurumošana, noplūdes pārbaude un transportēšana var būt atsevišķas iekārtas.
Šai robežai ir nozīme, ja daļa nepareizi sasniedz nākamo mašīnu. Pēc veidnes atvēršanas var rasties marķējums vai deformācija. Pierakstiet, kur tas pirmo reizi parādās, kura stacija vai dobums to radīja un vai tas atradās pirms apstrādes. Nediagnosticējiet pelējuma nodilumu defekta dēļ, kas pārbaudīts tikai pēc apgriešanas un transportēšanas.
Pirms pieprasāt nomainīt pirkstus, armatūras vai sensorus, apstipriniet pasūtīto izņemšanas un apdares tvērumu. Theautomātiskā mašīna un pilnīgas līnijas rokasgrāmataatdala mašīnas funkcijas no pakārtotās piegādes. Automatizācija ir jāidentificē pēc faktiskās konfigurācijas, nevis no vārda "automātiska".
Atbalstiet ciklu: hidraulika, dzesēšana, sensori un vadības ierīces
Strāvas un šķidruma ķēdes
Hidrauliskajā mašīnā motors un sūknis nodrošina hidraulisko jaudu. Vārsti virza vai regulē plūsmu, un izpildmehānismi rada kustību. Servo piedziņas eļļas sūknis joprojām ir daļa no hidrauliskās sistēmas. Nosaucot to par elektromotoru, visa iekārta nav pilnībā elektriska.
Gaisa sistēma atbalsta norādītās pneimatiskās un pūšanas funkcijas. Regulatoriem, vārstiem, filtriem, caurulēm un pūšanas instrumentam ir dažādas lomas. Savienojumam, kas izskatās pareizi, joprojām ir jāatbilst ķēdes prasībām. Identificējiet hidrauliskās un pneimatiskās sastāvdaļas no shematiskā un pilnīga ierīces koda, nevis tikai korpusa izmēru vai porta izskatu.
Dzesēšanai ir vairākas atsevišķas slodzes
Veidnei nepieciešama siltuma noņemšana, un iekārtai var būt papildu dzesēšanas slodzes, piemēram, hidrauliskā eļļa vai citas noteiktas ķēdes. Dzesētājs, tornis vai iekārtas ūdens sistēma var atrasties ārpus mašīnas padeves. Kartējiet atbildības robežu, pirms uzskatāt trūkstošo rūpnīcas aprīkojumu par trūkstošu mašīnas sastāvdaļu.
Normāls rādījums pie galvenās ūdens padeves neliecina, ka katram pelējuma zaram ir atbilstoša cirkulācija. Shēmas identitāte un faktiskās darbības novērojumi ir noderīgāki nekā vienas līnijas mēroga pieņēmums. Thekomunālo pakalpojumu prasību rokasgrāmatapaskaidro, kā atšķirt mašīnu, veidni un papildu prasības.
HMI, PLC un atgriezeniskās saites ierīces nav savstarpēji aizvietojamas
HMI ir operatora saskarne. PLC izpilda mašīnas vadības loģiku, bet lauka ierīces nodrošina signālus un izpilda komandas. Paziņojums HMI identificē ziņoto stāvokli; tas pats par sevi nenosaka, ka ekrāns ir bojāts vai ka parādītā ierīce ir atteicusies.
Saglabājiet trauksmi, cikla soli un attiecīgos novērojumus, pirms kaut ko notīrāt vai maināt. IzmantojietHMI iestatījumu un trauksmes ceļvedisorganizēt šo ierakstu. Kontrollera, piedziņas vai atgriezeniskās saites nomaiņai var būt nepieciešama arī pareiza programma, parametri un kalibrēšana.
Ar drošību saistītām ierīcēm ir nepieciešams to noteiktais nomaiņas un apstiprināšanas process. Amerikas Savienotajās ValstīsOSHA norādījumi par bīstamo enerģijupievēršas apkalpošanas riskiem, kas saistīti ar negaidītu sprieguma padevi vai uzkrāto enerģiju. Izpildiet vietnes iekārtām raksturīgo procedūru, izmantojot pilnvarotu personālu. Ne HMI pietura, ne vispārīga daļu rokasgrāmata nenodrošina drošu piekļuvi.
Skatiet, kā detaļas atšķiras Kinggle nepārtrauktās un akumulācijas mašīnās
Reāli platformas piemēri padara komponentu karti noderīgāku. Kinggle'sKGB5L produkta lapaapraksta vienas stacijas nepārtrauktu mašīnu ar translācijas veidņu maiņas mehānismu. Tā tabulā ir norādīta 60 mm skrūve, un Mitsubishi PLC ir nosaukts funkcijas aprakstā.

TheKGB100B 120L lapatā vietā apraksta platformu ar akumulatoru. Tajā ir norādīta 100 mm skrūve un aprakstīta hidrauliskā servo darbība, tiešā spiediena veidņu bloķēšana un sienas biezuma kontrole. Tās uzglabāšanas un izlādes izkārtojums piešķir komponentu diskusijai atšķirīgu struktūru.

| Vienums | KGB5L | KGB100B | Ko maina atšķirība |
|---|---|---|---|
| Publicētā arhitektūra | Vienas stacijas nepārtraukta ekstrūzija | Akumulatora galvas ekstrūzija | Galvas montāža un cikla attiecības |
| Publicētais skrūves diametrs | 60 mm | 100 mm | Dažādas ekstrūderu atsauces; diametrs nav pilnīga detaļas specifikācija |
| Publicēts veidņu izkārtojums | Translatīva veidņu maiņa | Fiksēts atvēršanas/aizvēršanas izkārtojums, kas aprakstīts lapā | Nosakiet pareizo skavu un kustības bloku |
| Aizstāšanas identitāte | Izmantojiet šīs iekārtas iebūvēto dokumentāciju | Izmantojiet šīs iekārtas iebūvēto dokumentāciju | No koplietotā komponenta nosaukuma neizriet savstarpēja aizvietojamība |
Avoti: abas saistītās Kinggle produktu lapas. Konfigurācijas apraksti un skrūvju diametri ir kataloga informācija, nevis klienta uzstādītās iekārtas mērījumi.
Šie piemēri parāda, kāpēc "Kinggle skrūve", "hidrauliskais vārsts" vai "sienas kontrolleris" ir pārāk plašs pasūtījuma apraksts. Pat vienas mašīnu saimes ietvaros sērijas numuram, apstiprinātajām izmaiņām un pašreizējai montāžas pārskatīšanai ir nozīme. Produkta lapas dati var atrast platformu, taču tie nevar aizstāt izveidoto materiālu sarakstu.
Lai iegādātos, atdaliet trīs ierakstus: kas apraksta katalogu, kas ir iekļauts pasūtījumā un kas ir instalēts tagad. Vēlāka modifikācija, iespējams, ir mainījusi disku, sensoru vai instrumentu. Pirms aizstājēja izvēles saskaņojiet šos ierakstus, īpaši, ja vecais komponents vairs neatbilst oriģinālajam zīmējumam.
Pakalpojuma pieprasījuma laikā atzīmējiet skarto apakšsistēmu kopsavilkuma fotoattēlā un atsevišķi pievienojiet salasāmu komponenta etiķeti. Saistiet abus attēlus ar iekārtas sērijas numuru. Tuvplāns bez instalācijas konteksta var paslēpt, vai vienums pieder ekstrūzijas piedziņai, hidrauliskajai paketei vai palīgierīcei.
Pirms pasūtīšanas nosakiet pareizo nomaiņu
Sāciet ar novēroto problēmu un daļas identitāti, nevis secinājumu, ka komponents ir bojāts. Nelīdzenām sienām, lēnām kustībām vai temperatūras trauksmei var būt vairāki iemesli. Pirms rezerves daļas iegādes pierakstiet apstākļus un apstipriniet kļūdu, izmantojot apstiprināto diagnostikas procesu.
Thepūšanas formēšanas defektu rokasgrāmatair noderīga produkta simptomu organizēšanai. Apkopes intervāliem izmantojietprofilaktiskās apkopes kontrolsarakstskopā ar instalētās iekārtas rokasgrāmatu. Komponentu pārskatā nevajadzētu noteikt vienu nomaiņas vecumu katram sveķiem, darba ciklam un darbības videi.
| Ieraksts | Iekļauts | Kāpēc tas ir svarīgi |
|---|---|---|
| Mašīnas identitāte | Modeļa, sērijas numura un identifikācijas plāksnes fotoattēls | Atrod būvi un tā dokumentāciju |
| Asamblejas identitāte | Sistēma, montāžas rasējums, oriģinālās daļas numurs un pārskatīšana | Atšķir vienu komponentu no līdzīgiem priekšmetiem |
| Informācija par ierīci | Pilns ražotāja kods un nolasāmi vērtējumi | Daļējs kods var izlaist konfigurācijas atšķirību |
| Savienojumi | Attiecīgās stiprinājuma, vārpstas, šķidruma, elektriskās vai signālu saskarnes | Apstiprina vairāk nekā vizuālo līdzību |
| Izmaiņu vēsture | Apstiprinātas nomaiņas, modifikācijas un programmatūras izmaiņas | Saskaņo sākotnējo zīmējumu ar pašreizējo mašīnu |
| Pierādījumi par vainu | Signalizācija, cikla solis, mērījumi, marķēti paraugi un drošas fotogrāfijas | Palīdz atdalīt ziņoto simptomu no neveiksmīgā vienuma |
Izmantojiet īsu, kontrolētu identifikācijas secību
- Atrodiet vienumu iekārtas rasējumā vai detaļu sarakstā un ierakstiet tā montāžas atsauci.
- Uzņemiet visu etiķeti un apkārtējo instalāciju no drošas, atļautas vietas.
- Saskaņojiet attiecīgās mehāniskās, elektriskās un šķidruma saskarnes ar piegādātāja specifikācijām.
- Pirms uzstādīšanas dokumentējiet aizstāšanu vai pārskatīšanu un saņemiet nepieciešamo tehnisko apstiprinājumu.
- Pēc autorizētas nomaiņas pārbaudiet nepieciešamo iestatījumu, atgriezenisko saiti, drošības funkcijas un produkta rezultātu pirms ražošanas izlaišanas.
Dažādām sastāvdaļu klasēm ir nepieciešami dažādi pierādījumi. Sildītājam ir nepieciešamas norādītās elektriskās un uzstādīšanas detaļas. Vārstam ir nepieciešama pareiza ķēdes funkcija un ierīces konfigurācija. Mehāniskajam instrumentam ir nepieciešams rasējums un saskarnes. Vadības nomaiņai nepieciešama versijas un parametru pārbaude. Fotogrāfija var atbalstīt šos ierakstus, bet nevar noteikt visas slēptās prasības.
Pieprasiet rakstisku apstiprinājumu par precīzu piegādāto preci un jebkuru apstiprinātu aizstājēju. Saglabājiet veco un jauno identitāti dienesta uzskaitē. Šis ieraksts ir noderīgāks nākamās kļūmes gadījumā nekā pirkuma aprakstā, kurā teikts tikai "viena rezerves daļa pūšanas formēšanas mašīnām".
Nelasāmai etiķetei ir nepieciešams vairāk pierādījumu, nevis uzminēts daļas numurs. Identitātes noteikšanai izmantojiet zīmēšanas pozīciju, uzstādīšanas fotogrāfijas un mašīnas ierakstu. Nekopējiet kodu no tuvumā esošās mašīnas tikai tāpēc, ka tās komponents izskatās līdzīgi.
Biežāk uzdotie jautājumi par pūšanas formēšanas mašīnu daļām
Kādas ir pūšanas formēšanas mašīnas galvenās daļas?
Ekstrūzijas mašīnām galvenās grupas ir padeve un ekstrūzija, presformas galva un instrumenti, veidņu kontrole, veidne un skavas, pūšana, dzesēšana, piedziņas un vadības ierīces, kā arī produkta noņemšana. Precīzs izkārtojums ir atkarīgs no platformas un projekta. Vispirms identificējiet procesu, pēc tam izmantojiet tā montāžas dokumentus, lai atšķirtu standarta aprīkojumu, izvēlētās opcijas un atsevišķas palīgierīces.
Kāda ir atšķirība starp vītnes galvu un pūšanas veidni?
Preses galviņa apstrādā izkausētu polimēru un, izmantojot izplūdes instrumentus, veido veidni. Pūšanas veidne aizveras ap šo vietu un nosaka izstrādājuma ārpusi piepūšanas laikā. Tāpēc veidnes dobums, matrica vai pilnīga galviņas komplekts ir cita pasūtījuma vienība. Norādiet montāžas atsauci, nevis paļaujieties tikai uz vārdu "pelējums".
Vai pūšanas tapa ir tāda pati kā matricas tapa vai serde?
Nē. Formas tapa vai serde pieder kausējuma veidošanas instrumentiem un palīdz noteikt gredzenveida izvadu. Pūšanas tapa ievada gaisu, un konkrētajā dizainā tam var būt kakla veidošanas vai kalibrēšanas pienākumi. Koplietotais vārds "pin" nepadara komponentus savstarpēji aizvietojamus. Izmantojiet faktisko instrumentu zīmējumu, lai identificētu kādu no vienumiem.
Vai detaļas ir savstarpēji aizvietojamas starp dažādām pūšanas formēšanas mašīnām?
Nepieņemiet savstarpēju aizstājamību no parasta nosaukuma, līdzīga izskata vai atbilstoša virsraksta vērtējuma. Pilnam ierīces kodam, montāžas pārskatīšanai, montāžai, savienojumiem un darbības funkcijai ir jāsakrīt. Vadības iespējas var būt atkarīgas arī no programmatūras, parametru un atgriezeniskās saites saderības. Jebkura alternatīva ir jāapstiprina uzstādītajai konfigurācijai, nevis jāizsecina no kataloga fotoattēla.
Kāda informācija ir nepieciešama, lai identificētu rezerves daļu?
Nosūtiet mašīnas modeli un sērijas numuru, oriģinālās daļas numuru, montāžas rasējuma atsauci, pārskatīšanu un skaidras etiķetes fotogrāfijas. Iekļaujiet attiecīgās saskarnes, apstiprinātās modifikācijas un novēroto kļūdu. Vadības ierīcēm saglabājiet arī versiju un konfigurācijas ierakstus. Tas ļauj izmeklēšanā identificēt konkrētu vienumu, nevis plašu sastāvdaļu kategoriju.
Sagatavojiet īpašu detaļu pieprasījumu
Kinggle mašīnai sāciet ar mašīnas plāksni, montāžas atsauci un salasāmu komponentu etiķeti. Pievienojiet problēmas ierakstu un attiecīgos rasējumus, pēc tam nosūtiet paketi, izmantojotKinggle kontaktu lapa. Uzstādītās daļas identificēšana ir pirmais solis, lai apstiprinātu pareizu nomaiņu.