Pūšanas tapa pievada gaisu traukā, un dažos ekstrūzijas pūšanas veidņu veidos palīdz kalibrēt vai pabeigt konteinera kaklu. Diagnosticējiet kakla defektus, nosakot defektu, pārbaudot visu instrumentu un aizdares sistēmu, pēc tam pārbaudot, vai korekcija atbilst izstrādājuma prasībām.
Pirms pūšanas tapas maiņas
- Nosakiet, kur kakls vispirms tiek bojāts vai neatbilst specifikācijai.
- Saglabājiet paraugu izsekojamību līdz stacijai, dobumam un instrumentu pārskatīšanai.
- Atdaliet izlīdzināšanu un nodilumu no gaisa piegādes, laika un dzesēšanas jautājumiem.
- Apstipriniet rezultātu ar norādīto pudeli, aizdari un testa apstākļiem.
Ko izpūšanas tapa dara ekstrūzijas pūšanas formēšanā?
Pūšanas tapa pieder pūšanas iekārtai. Tas piegādā gaisu, kas paplašina notverto lapu pret pelējumu. Sistēmās, kas paredzētas kalibrētai apdarei, pūšamās tapas komplekts darbojas arī ar kakla instrumentiem. Griešanas gredzens, dzesēšanas kanāls vai cita apdares funkcija ir atkarīga no faktiskā dizaina; nosaukums vien nenorāda piedāvātās funkcijas.
Eastman apraksta pūšamo tapu metodes vītnes apdares kalibrēšanai un apgriešanaiekstrūzijas pūšanas formēšanas vadotne kopoliesteriem. Tas ir noderīgs instrumentu attiecību piemērs. Tā sveķiem raksturīgajām iestatīšanas vērtībām jāpaliek atbilstoši šajā rokasgrāmatā aprakstītajiem materiāliem un aprīkojuma izvietojumam.
Pirms iemesla noteikšanas nosakiet līdzekli
Pudeles apdare ietver funkcijas ar dažādiem darbiem. Kakla urbumam, ārējai vītnei un blīvējuma kontakta laukumam ir nepieciešamas savas rasējuma atsauces. Aizdari var noslēgt pret starpliku vai citu izstrādātu saskares virsmu. Reģistrējiet faktisko blīvējuma izkārtojumu, pirms aprakstāt atzīmi kā noplūdes cēloni.
Ārējā apdare nāk no pilnīgas instrumentu un formēšanas secības. Piešķirot to visu pūšanas tapai, tiek izlaists pārošanās rīki. Tāpēc sūdzībā par izmēru ir jānorāda pazīme, mērīšanas metode un instrumenti, kas to ietekmē.
Formēšanas tapa un IBM serdes stienis ir dažādas atsauces
Matricas tapa vai serde pieder pie kausējuma veidošanas instrumentiem pie matricas galvas. Šīs sastāvdaļas sajaukšana ar pūšanas tapu var izraisīt apkopes pieprasījumu pret nepareizu montāžu. Izmantojiet detaļas rasējumu un montāžas identifikāciju, nevis darbnīcas segvārdu.
Iesmidzināšanas pūšanas formēšanai tiek izmantots atšķirīgs sagatavju un serdeņu izvietojums. Šajā rokasgrāmatā ir apskatītas ekstrūzijas izpūšanas formēšanas kakla pārbaudes. Pelējuma pazīmēm ārpus kakla,ekstrūzijas pūšanas veidņu projektēšanas rokasgrāmataizskaidro plašākas attiecības starp formēšanu, dzesēšanu un ventilāciju.
Pirms pūšamās tapas nomaiņas atrodiet kakla defektu
Pirms receptes pielāgošanas saglabājiet neizdevušos pudeli. Atzīmējiet defektu un tā orientāciju. Identificējiet staciju un dobumu, pēc tam saglabājiet salīdzināmu pieņemamu paraugu. Ziņojums, kurā teikts tikai "kakla problēma", atstāj atklātas vairākas ļoti atšķirīgas izmeklēšanas.
Atdaliet noplūdi caur kakla sieniņu no noplūdes pudeles un aizdares saskarnē. Pārbaudiet arī, vai noplūdes pārbaudes armatūra saskaras ar to pašu elementu vai blīvē kā galīgais slēgs. Armatūras problēma un iepakojuma noplūde var prasīt dažādus koriģējošus darbus.
Salīdziniet daļu secīgos posmos
Ja kvalitātes procedūra pieļauj drošu paraugu ņemšanu, salīdziniet kaklu pēc formēšanas, pēc apgriešanas un pēc apstrādes. Pievienojiet slēgto pakotni, kad kļūme parādās pēc vāciņa. Savākt caur apstiprinātiem paraugu ņemšanas punktiem; piekļuve kustīgajiem instrumentiem nav paraugu ņemšanas metode.
Ja pēc apgriešanas pirmo reizi parādās kontakta atzīme, pirms pūšamtapas izlīdzināšanas maiņas pārskatiet griešanas un atbalsta izvietojumu. Ja norādītajā kondicionēšanas periodā kakls maina formu, pārskatā iekļaujiet termisko vēsturi. Šie novērojumi vada nākamo pārbaudi; viņi paši nenodibina cēloni.
Izmantojiet modeli, nepārvēršot to par diagnozi
Viena ietekmētā stacija ir pelnījusi rūpīgi izpētīt tās instrumentu un apstrādes ceļu. Problēma vairākos dobumos prasa arī kopīgu apstākļu pārskatīšanu. Neviens modelis neizslēdz ar instrumentu saistītu iemeslu: vairākiem mezgliem var būt vienāds dizains, iestatīšanas instrukcija vai nesena nomaiņa.
Pierakstiet, kas mainījās pirms pirmā noraidītā parauga. Noderīgi ieraksti ietver veidņu uzstādīšanu, materiālu vai slēgšanas partiju, apkopes darbus un receptes pārskatīšanu. Saglabājiet ierakstā redzamo sākotnējo stāvokli, lai vēlāka maiņa varētu atšķirt novērojumu no aizdomīga skaidrojuma.
Ja bojājums faktiski ir korpusa vai apakšējās metinājuma šuvē, izmantojietplašāka ekstrūzijas pūšanas formēšanas problēmu novēršanas rokasgrāmata. Kakla pārbaude nedrīkst absorbēt katru tvertnes defektu pūšamās tapas remontā.
Četri kakla defektu modeļi un apkopojamie pierādījumi
Noderīgā problēmu novēršanas tabulā tehniķim ir norādīts, kas jāpārbauda pirms regulēšanas izvēles. Līdzīga izskata defekti var ietvert dažādus posmus. Turiet aizdomīgo komponentu atsevišķi no novērotās funkcijas, līdz mērījumi vai kontrolēts salīdzinājums atbalsta savienojumu.
Formosa'spolietilēna un polipropilēna pūšanas formēšanas rokasgrāmata, pārskatīta 2025. gada aprīlī, identificē vairākus iespējamos slēgšanas noplūdes cēloņus. Tas arī uzskata augšējās zibspuldzes atdalīšanu un kakla ovālumu kā atsevišķus problēmu novēršanas objektus. Šī atšķirība ir noderīgāka nekā vispārīga instrukcija pūšamās tapas nomaiņai.
| Novērots defekts | Vispirms jāsavāc pierādījumi | Jautājumi, kas jāatdala | Pārbaudiet pēc labošanas |
|---|---|---|---|
| Ovāls vai deformēts kakls | Zīmējuma izmēri, mērījumu orientācija un parauga stāvoklis katrā posmā | Formēšanas ģeometrija, termiskās izmaiņas, atbrīvošana un apstrāde | Tie paši izmēri saskaņotajā kondicionēšanas laikā |
| Skrāpējums vai bojāts blīvējuma laukums | Atzīmējiet pozīciju, kontakta modeli un pirmo posmu, kas parāda bojājumus | Instrumenta kontakts, griešana, balsti un pakārtotais kontakts | Virsmas stāvoklis un attiecīgā iepakojuma funkcija |
| Augšējā zibspuldze paliek piestiprināta vai saplīst | Griezuma mala, instrumenta identitāte un faktiskā griešanas pāra stāvoklis | Nodilums, pārošanās ģeometrija un apstiprinātā griešanas secība | Tīra atdalīšana un nebojāta apdare |
| Iepakojuma noplūde pēc vāciņa | Noplūdes vieta, pudeles un aizdares identitāte, montāžas un pārbaudes apstākļi | Kakla ģeometrija, blīvējuma kontakts, slēgšanas savietojamība un testa iestatīšana | Norādītais slēgtais iepakojums saskaņā ar saskaņoto testu |
Ovalitātei ir nepieciešams mērīšanas nosacījums
Izmēriet noteikto objektu tā rasējumā vai pārbaudes plānā paredzētajās orientācijās. Saglabājiet mērījumu laiku un parauga stāvokli. Salīdzinot siltu pudeli tieši no iekārtas ar kondicionētu atsauci, var tikt neskaidrs, vai atšķirība radās formēšanas vai vēlākas dzesēšanas laikā.
Kakls, kas izskatās ovāls, ir iemesls izmeklēt. Nav pietiekami daudz pierādījumu, lai noteiktu jaunu pūšamās tapas pozīciju. Pirms koriģējošās darbības izvēles pārbaudiet attiecīgos termiskos un apstrādes apstākļus, kā arī instrumentu atsauces.
Virsmas atzīmēm un pievienotajai zibspuldzei ir nepieciešami dažādi ieraksti
Nofotografējiet rezultātu ar redzamu virzienu un atrašanās vietu. Bojātai blīvējuma zonai identificējiet paredzēto saskares virsmu, izmantojot pudeles un aizbāžņa rasējumus. Pievienotai zibspuldzei saglabājiet griezuma malu un pierakstiet sastāvdaļas, kas veido griešanas pāri. Tie ir atšķirīgi jautājumi pat tad, ja abi defekti parādās pie mutes.
Pirms griešanas daļas asināšanas vai nomaiņas pārbaudiet, vai montāža ļauj to darboties un vai pārī savienotais instruments ir piemērots. Labojot vienu malu, nepārskatot tās savienojošo komponentu, izmeklēšana var palikt nepilnīga.
Vāciņa noplūde pieder pie pilnas paketes
Apstipriniet, kurš aizdari tika uzstādīts un kā tas tika uzlikts. Kakls var izturēt vienas dimensijas pārbaudi, kamēr visa pakete joprojām nepilda noteikto funkciju. Un otrādi, nepieņemams testa rezultāts var rasties no paša testa izkārtojuma. Atkārtojiet pārbaudi ar apstiprināto iestatījumu, pirms uzskatāt rezultātu par instrumenta defekta pierādījumu.
Nepārtrauktu vītņu aizvēršanai,ASTM D2063/D2063M-24pievēršas griezes momenta saglabāšanai, izmantojot manuālas pārbaudes iekārtas. Tās publicētā darbības joma attiecas uz noņemšanas griezes momentu noteiktos apstākļos. Griezes momenta rezultāts jāreģistrē kā šis rezultāts; tas neaizstāj iepakojumā norādīto noplūdes testu.
Atsevišķi pārbaudiet izlīdzināšanu, nodilumu, gaisa padevi un laiku
Frāzei "pārbaudiet pūšamo tapu" ir nepieciešams pārbaudes plāns. Pozīcijas kļūda, bojāta kontaktvirsma un ierobežota gaisa padeve ir dažādi konstatējumi. Apvienojot tos vienā apkopes instrukcijā, ir grūti izskaidrot, kāpēc tika izvēlēta konkrēta remonta vai iestatījumu maiņa.
Līdzināšana sākas ar apstiprinātām atsaucēm
Apstipriniet pūšamās tapas montāžu, kakla instrumentu un stiprinājuma atsauces, izmantojot to rasējumus. Nosakiet, kura iezīme nodrošina atskaites punktu un kura pozīcija tiek mērīta. Līnija, kas novilkta uz fotogrāfijas, nevar noteikt attiecības starp slēptajām virsmām.
Izmantojiet mašīnas ražotāja pārbaudes metodi un drošas piekļuves procedūru. Salīdziniet attiecīgos mērījumus ar apstiprinātajām robežvērtībām šim mezglam. Kad montāžas vai saskaņošanas rīks ir mainīts, pārskatiet visu komponentu kaudzi, pirms pieņemat, ka iepriekšējā pozīcija joprojām ir piemērojama.
Atdaliet redzamās pēdas no izmērītā nodiluma
Jāreģistrē redzama zīme, taču tās nozīme ir atkarīga no tā, kur sastāvdaļa saskaras ar izstrādājumu vai savienošanas instrumentu. Salīdziniet marķējumu ar defekta vietu un piemērojamajām rasējuma prasībām. Virsmas izskats vien nenosaka universālu nomaiņas slieksni.
Pārbaudiet ieliktņu, gredzenu un citu pārī savienoto komponentu identitāti, ja tie ir daļa no konstrukcijas. Divas detaļas, kas fiziski sader kopā, joprojām var piederēt dažādām versijām. Aizstāšanas pieprasījumā jāiekļauj montāžas attiecības, nevis tikai noņemtās tapas fotogrāfija.
Pārskatiet visu gaisa ceļu
Izmantojiet apstiprināto diagnostiku, lai atšķirtu piegādes apstākļus, ierobežojumus, vārsta darbību un noplūdes instrumenta tuvumā. Spiediena displejs augšpus ir viens no pierādījumiem. Izmeklēšanā vēl jānoskaidro, vai vajadzīgais gaiss sasniedz procesu pa paredzēto ceļu un secību.
Rādījumos jānorāda mērījumu vieta un cikla stāvoklis. Neatvienojiet spiediena līniju vai improvizējiet piekļuvi, lai iegūtu rādījumu. Plašāki jautājumi par augu piegādi attiecas uzmašīnas lietderības prasības; vietējā instrumenta pārbaudei jāpaliek izsekojamai līdz faktiskajai mašīnai.
Laiks un dzesēšana ir jāsalīdzina
Pārskatiet piemērojamos ievietošanas, pūšanas, griešanas, iztukšošanas un izņemšanas notikumus. Dažas no šīm funkcijām var izmantot citu mehānismu vai vispār nepieder pie pūšanas tapas. Pirms korekcijas ierosināšanas saskaņojiet notikumu nosaukumus HMI ar faktiskajiem aprīkojuma dokumentiem.
Saglabājiet recepti un nošķiriet komandu no apstiprinājuma, ka darbība ir notikusi. TheHMI iestatījumi un trauksmes ceļvedisizskaidro faktisko apstākļu ierakstīšanas vērtību ar notikumu secību. Iekļaujiet kakla dzesēšanu un parauga stāvokli, ja novērotā deformācija padara tos atbilstošus.
Izmantojiet mašīnai un instrumentiem apstiprinātos ierobežojumus. Vispārējs izstrādājums nevar noteikt drošu pūšanas tapas gājienu, atstarpi, spiedienu, griešanas spēku vai laika pieaugumu neidentificētam mezglam.
Kontrolēta problēmu novēršanas un verifikācijas darbplūsma
Pierakstiet novērojumu un piedāvāto testu atsevišķi. "Pēc apgriešanas redzama apdauzība" ir novērojums. "Giršanas gredzens ir jānomaina" ir hipotēze, līdz pārbaude to apstiprina. Šīs atšķirības saglabāšana ierakstā padara nodošanu noderīgāku un neļauj agrīnam minējumam kļūt par pieņemto skaidrojumu.
- Definējiet nesekmīgo prasību.Atzīmējiet vietu, saglabājiet paraugu un apstipriniet pārbaudes vai pārbaudes metodi. Noskaidrojiet, vai sūdzība attiecas uz izmēriem, virsmas stāvokli, apgriešanu vai slēgto iepakojumu.
- Bloķējiet parauga identitāti iestatījumos.Ieraksta mašīna, stacija, dobums, instrumentu pārskatīšana un materiālu partija. Saglabājiet recepti un aizvēršanas identitāti, ja kļūme ir saistīta ar ierobežošanu.
- Pārbaudiet noteiktos drošajos apstākļos.Pirms apkopes vai saskares ar instrumentiem izmantojiet apstiprinātas piekļuves un izolācijas procedūras. Kontrolētai diagnostikas darbībai ir nepieciešama sava autorizēta procedūra.
- Pārbaudi spēcīgāko hipotēzi.Atlasiet autorizētas izmaiņas apstiprinātajās robežās. Saglabājiet citus kontrolējamos apstākļus pietiekami stabilus, lai interpretētu salīdzinājumu, un dokumentējiet visus nosacījumus, kurus nevar turēt.
- Atkārtojiet attiecīgās pārbaudes.Pārbaudiet to pašu funkciju un atkārtojiet norādīto funkcionālo pārbaudi. Izmantojiet tos pašus mērījumu nosacījumus, lai salīdzināšanai būtu nozīme.
- Ierakstiet lēmumu par atbrīvošanu.Saglabājiet rezultātus, izmantojot pārskatīto iestatījumu. Izpildiet kvalitātes plānu turpmākai pārbaudei un noskaidrojiet, kurš apstiprināja produkcijas izlaišanu.
Apkope rada riskus, kas pārsniedz kvalitātes problēmu.OSHA norādījumi par bīstamo enerģijukā nopietnus apkopes riskus identificē negaidītu palaišanu un uzkrātās enerģijas atbrīvošanu. Mašīnai raksturīgajai izolācijai jāattiecas uz attiecīgajiem enerģijas avotiem. Tikai HMI apturēšanas komandu nevajadzētu uzskatīt par nepieciešamās izolācijas procedūras aizstājēju.
Saglabājiet īsu ierakstu, kas pamato secinājumu
Salīdzināšanai nepieciešams noteikts pārbaudes logs. Pierakstiet pārbaudīto skaitu un numuru, kas neatbilst tam pašam norādītajam kritērijam. Viena un tā paša parauga atkārtotās pārbaudes marķējiet atsevišķi, tāpēc ierakstā tās netiek uzskatītas par papildu pudelēm.
| Ieraksts | Kas tajā ietilpst |
|---|---|
| Identitāte | Mašīnu, staciju/dobumu, veidņu, pūšamo tapu montāža un rasējumu pārskatīšana |
| Pamatlīnija | Defekta vieta, agrākā skartā stadija, recepte un parauga stāvoklis |
| Pārbaudes pierādījumi | Fotogrāfijas, izmērītās pazīmes, metode un piemērojamie pieņemšanas ierobežojumi |
| Kontrolētas izmaiņas | Apstiprinātā darbība, atbildīgā persona un nosacījumi, kas tiek turēti vai mainīti |
| Verifikācija | Pārbaudītais daudzums, kļūmes, testa apstākļi, nepārtrauktas pārbaudes un izlaišanas apstiprinājums |
Ja tiek ziņots par ātrumu, definējiet to kā nesekmīgi pārbaudītās pudeles, kas dalītas ar visām pārbaudītajām pudelēm šajā logā. Salīdzinājumos saglabājiet kritēriju un izlases pamatu konsekventu. Neliels paraugs bez novērotām kļūmēm ir parauga rezultāts, nevis solījums, ka turpmākajā ražošanā nebūs noplūžu.
Eskalējiet neatrisinātu rezultātu, saglabājot neskartus sākotnējos pierādījumus. Neveiksmīgo un pieņemamo paraugu nosūtīšana ar instrumenta identitāti ir noderīgāka nekā tikai galīgās receptes pārsūtīšana. Pēc tam piegādātājs vai kvalitātes komanda var pārskatīt, kas faktiski tika novērots un ko mainīja katrs mēģinājums labot.
Apkopiet un nomainiet pareizo pūšanas tapas komplektu
Pirms nomaiņas pasūtīšanas identificējiet montāžu. Saglabājiet mašīnas sērijas numuru, veidnes identifikāciju un pūšamās tapas rasējuma pārskatīšanu kopā. Ja nepieciešams, iekļaujiet atbilstošo kakla ieliktni un griešanas komponentus. Kopīgs komponenta nosaukums vai līdzīgs ārējais diametrs nenodrošina savstarpēju aizvietojamību.
Tīrīšana, pārstrāde un nomaiņa prasa dažādus lēmumus. Izmantojiet apstiprinātās apkopes instrukcijas un pieņemšanas ierobežojumus. Virsmas atjaunošanas, asināšanas vai pārklāšanas darbi var mainīt funkcionālo saskarni, tāpēc iegūstiet atbilstošu ražotāja apstiprinājumu, nevis uzskatiet katru redzamo atzīmi kā remonta norādījumu.
Pēc uzstādīšanas atkārtojiet pārbaudes, kas nepieciešamas faktiskajam darbam. Apstipriniet atbilstošos kakla izmērus un blīvējuma laukumu, pēc tam pārbaudiet norādīto aizdari un funkcionālo pārbaudi. Saglabājiet iegūto iestatījumu pārskatīšanu kopā ar pārbaudes ierakstu. Theprofilaktiskās apkopes kontrolsarakstsievieto šos ierakstus plašākā mašīnai specifiskā plānā.
Divas Kinggle pudeļu-mašīnas atsauces
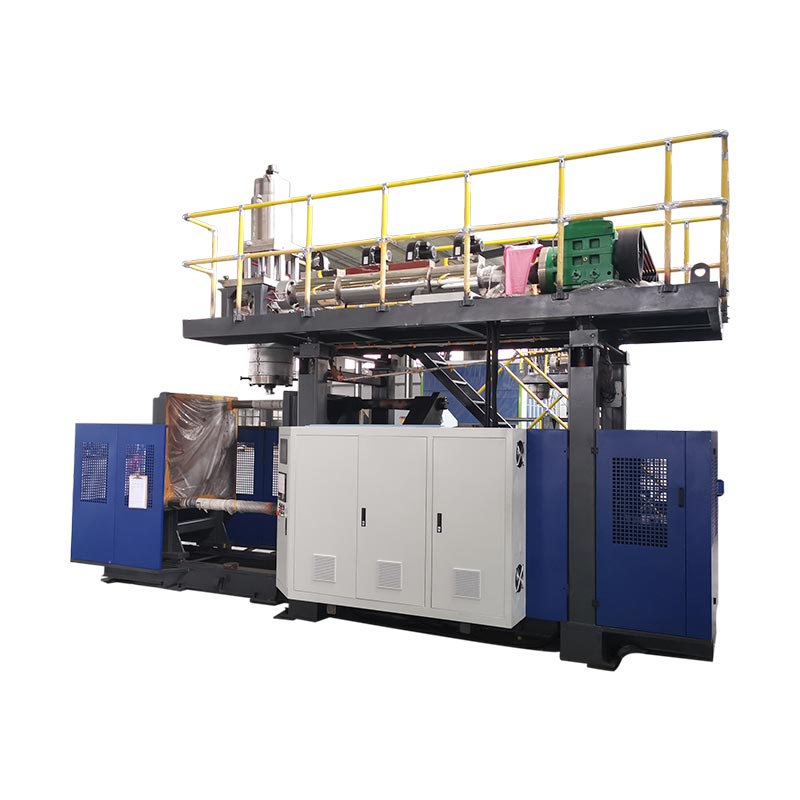
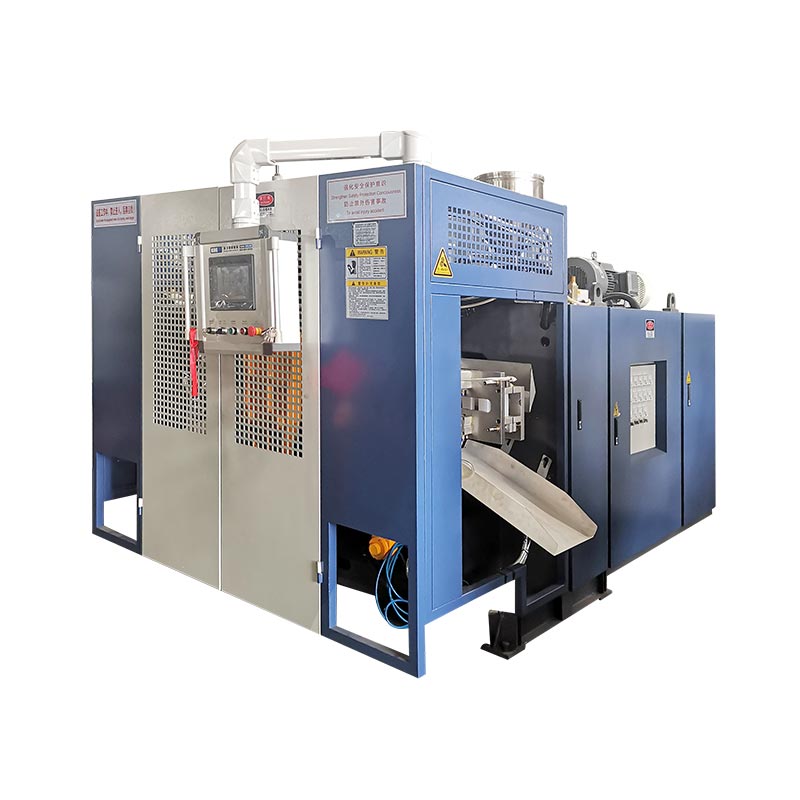
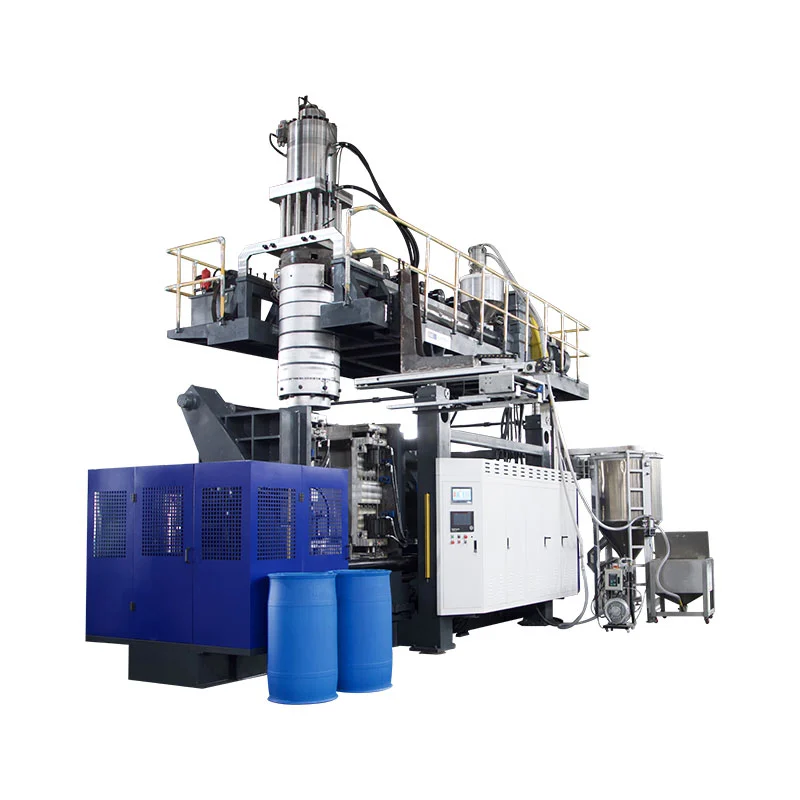
KGB5L un KGB5D nodrošina atbilstošus nepārtrauktas ekstrūzijas pudeļu-mašīnu piemērus. Viņu publicētie staciju izkārtojumi palīdz organizēt pārbaudes ierakstus: saglabāt stacijas identitāti un, ja nepieciešams, galvas un dobuma identitāti. Katalogā nav norādīta universāla pūšanas tapa katrai pudelei, kas ražota nevienā no platformām.


| Publicēts lauks | KGB5L | KGB5D |
|---|---|---|
| Stacijas iekārtojums | Vientuļa | Dubults |
| Maksimālā konteinera ietilpība | 5 l | 5 l |
| Skrūves diametrs | 60 mm | 70 mm |
| HDPE kausēšanas jauda | 55 kg/h | 80 kg/h |
Avoti: saistītās KGB5L un KGB5D produktu lapas. Kausēšanas jauda ir publicēts materiāla caurlaidības lauks, nevis pieņemtais pudeles ātrums vai kakla kvalitātes rezultāts.
Izmantojiet šos skaitļus, lai identificētu platformu un izveidotu diskusiju par ražošanu. Pūšanas tapas izvēle joprojām ir atkarīga no pudeles apdares, veidnes, stiprinājuma un faktiskā pūšanas izkārtojuma. Uzmavas galviņas specifikācijā norādītais tapas diametrs neaizstāj pūšamās tapas zīmējumu.
Jaunas mašīnas projektam pirms instrumenta darbības jomas apstiprināšanas norādiet pudeles un aizdares rasējumus. Esošai iekārtai pievienojiet pašreizējās montāžas identifikācijas un pārbaudes pierādījumus. TheHDPE pudeļu-mašīnas izvēles ceļvedisaptver plašāku ražošanas specifikāciju.
Biežāk uzdotie jautājumi par pūšamajām tapām un kakla defektiem
Vai pūšamā tapa ir tāda pati kā matricas tapa?
Nē. Formēšanas tapa vai serde ir daļa no kausējuma veidošanas instrumentiem. Pūta tapa nodrošina pūšamo gaisu, un konkrētajā dizainā tam var būt ar kaklu saistīti pienākumi. Identificējiet jebkuru sastāvdaļu no tā montāžas rasējuma. Koplietotais vārds "pin" nepadara to saskarnes vai izmērus savstarpēji aizstājamus.
Vai katrā ekstrūzijas pūšanas formēšanas mašīnā tiek izmantots viens un tas pats pūšanas tapas dizains?
Nē. Pūšanas un apdares kārtība ir atkarīga no izstrādājuma un instrumentiem. Kalibrēšanas, dzesēšanas un griešanas funkcijas ir atkarīgas no konfigurācijas. Apstipriniet faktisko montāžu un kustību, pirms izvēlaties nomaiņu vai izmantojat iestatīšanas instrukciju no citas iekārtas. Tikai konteinera tilpums nevar noteikt pareizo komponentu.
Vai pudelē var izplūst, ja pūšanas tapa ir labā stāvoklī?
Jā. Izpētiet visu pudeles un aizvēršanas saskarni, tostarp norādīto vāciņu, blīvējuma kontaktu un testa izkārtojumu. Nosakiet, vai formēšanas vai vēlākas apstrādes laikā parādās bojājumi. Noplūdes rezultāts norāda uz neveiksmīgu pārbaudi; tas pats par sevi nenosaka, kurš rīks, komponents vai procesa stāvoklis izraisīja kļūmi.
Kāda informācija ir nepieciešama, lai pārskatītu rezerves pūšamo tapu?
Norādiet mašīnas modeli un sērijas numuru, veidnes identitāti, pūšamās tapas montāžas rasējumu un pārskatīšanu. Pievienojiet savienojuma kakla instrumentu un attiecīgos pudeles un aizdares rasējumus. Lai veiktu defektu izmeklēšanu, iekļaujiet parauga identitāti, fotogrāfijas, mērījumus un secību, kādā problēma pirmo reizi parādās. Tehniskajiem dokumentiem izmantojiet apstiprināto saziņas kanālu.
Kas jāpārbauda pēc pūšamās tapas remonta vai nomaiņas?
Apstipriniet montāžas identitāti un uzstādīšanu saskaņā ar apstiprinātajiem dokumentiem, pēc tam pārbaudiet skartās kakla pazīmes saskaņā ar saskaņotajiem mērījumu nosacījumiem. Atkārtojiet atbilstošo iepakojuma pārbaudi ar norādīto aizdari. Reģistrējiet daudzumus un kļūmes, saglabājiet pārskatīto iestatījumu un ievērojiet kvalitātes plānu turpmākām pārbaudēm un produkcijas izlaišanai.
Nosūtiet informāciju par mašīnu, instrumentiem un kakla defektiem
Sāciet ar modeļa un sērijas numuru, instrumenta identifikāciju un atzīmētu defekta fotoattēlu. Iekļaujiet pudeles un aizvēršanas prasības, pirmo ietekmēto ražošanas posmu un visus izmērītos rezultātus. Šīs detaļas sniedz tehniskajai diskusijai noteiktu sākumpunktu.
Apspriediet instrumentu un ražošanas prasībasNingbo Kinggle Machinery Co., Ltd.Uzņēmuma informācija