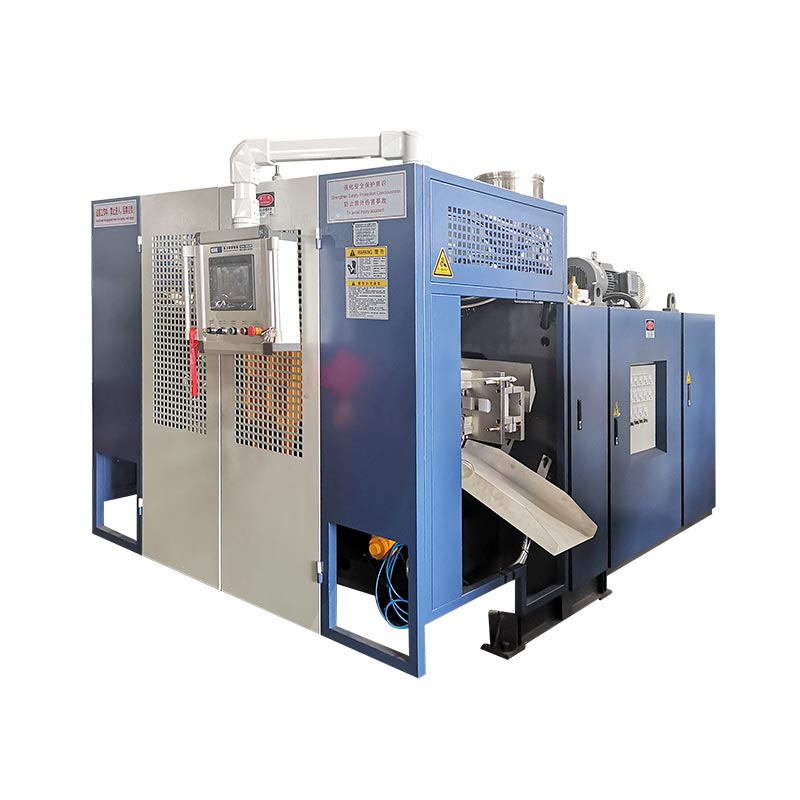
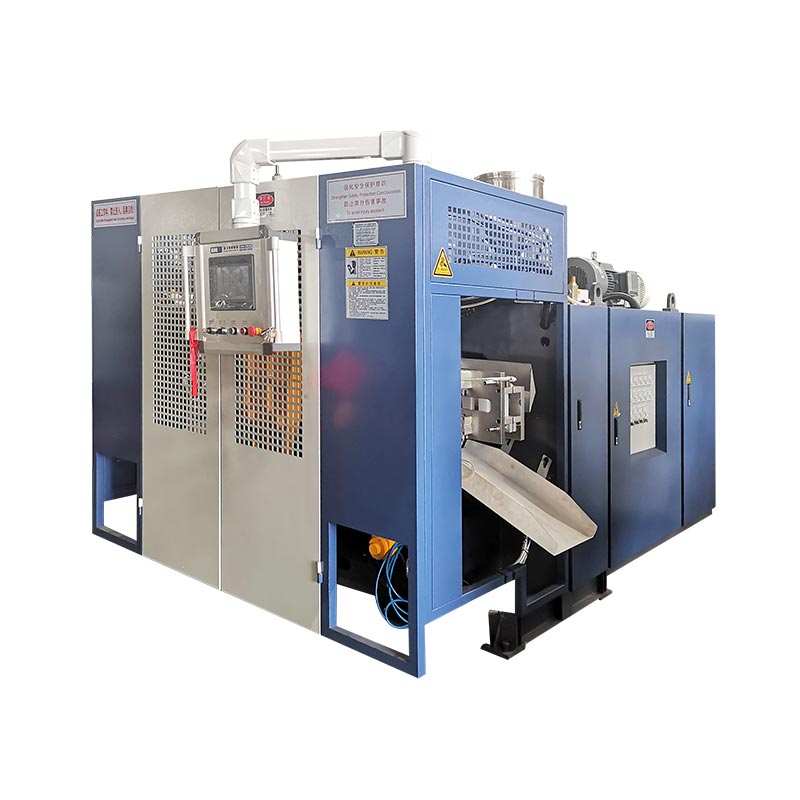
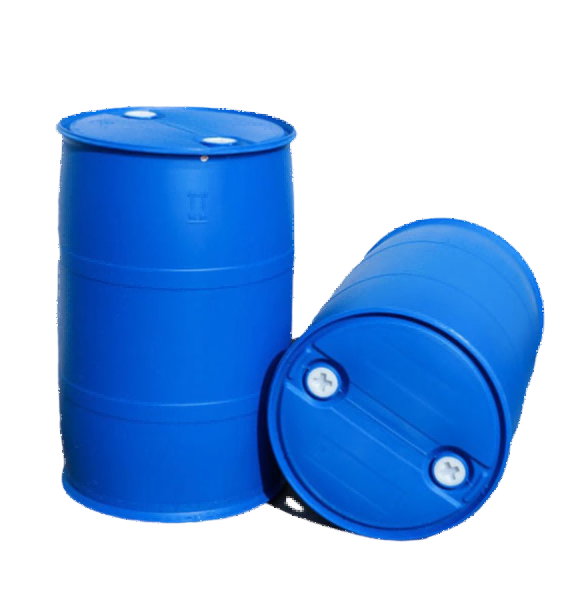
KGB200L/LP ir Kinggle 250L klases akumulatoru izpūšanas platforma 220L dubultgredzenu ķīmisko vielu mucām. Darba projektam ir vajadzīgs vairāk nekā formēšanas mašīna. Tam ir nepieciešama arī apstiprināta cilindra specifikācija, saskaņots HMWHDPE, veidņu un dzesēšanas dizains, parison programma, izņemšana un aizdegšanās, noplūdes pārbaude, izsekojamās kvalitātes pārbaudes un rūpnīcas pieņemšanas plāns.
Ķīmisko vielu cilindru līnija jāplāno no gatavās iepakojuma atpakaļgaitā. Tvertnē jāsatur paredzētais saturs. Tam ir jāiztur noteiktas pārvietošanas un transportēšanas pārbaudes. Tā slēgšanu, sienas karti un ražošanas ierakstus ir jākontrolē. Ātrs žāvēšanas cikls vien neko no šīm lietām nepierāda.
Šī rokasgrāmata seko vienai cilindram cauri visai šūnai. Tas atdala publicētos mašīnu datus no projekta ievades. Tas arī parāda, kuri rezultāti ir jāpierāda ražošanas izmēģinājuma laikā.

- Iesaldējiet bungas zīmējumu, aizdares, materiālu, neto svaru un sienas karti.
- Pārvērtiet gatavo svaru bruto masā, ieskaitot visu apdari.
- Saskaņojiet galvu, parison programmu, veidni un dzesēšanu ar kritiskajām zonām.
- Nosakiet apstrādi, atslāņošanos un pārbaudi kā cikla daļu.
- Pieņemiet līniju ar apstiprinātiem sveķiem, ražošanas iestatījumiem un izmērāmiem caurlaides kritērijiem.
Kas patiesībā ietver pilnīgu 220 l ķīmisko cilindru elementu
Mašīna veido dobu korpusu. Šūna veido atkārtojamas, pieņemtas bungas. Šī atšķirība maina iepirkumu sarakstu. Tas arī maina inženierijas laikā uzdotos jautājumus.
Augšējā aprīkojumā var iekļaut sveķu uzglabāšanu, transportēšanu, žāvēšanu vai sajaukšanu, ja to prasa sastāvs. Krāsu un piedevu dozēšanai nepieciešamas kontrolētas receptes. Regrind ir nepieciešams noteikts avots, daļiņu stāvoklis un atļautā attiecība. Šie priekšmeti nosaka, kas sasniedz ekstrūderi. Nestabila barība nevar radīt stabilu augu.
Kodola šūnā ir ekstrūdera sistēma, akumulatora galva, iespīlēšanas vienība, veidne, pūšanas tapas vai apakšējās pūšanas iekārta, hidrauliskā sistēma un vadības ierīces. Kinggle'sKGB200L/LP produkta lapapublicētajā aprakstā ir norādīts arī MOOG 100 biezuma kontrolieris, robota roka un apakšējās pūšanas sistēma. Galīgajā pasūtījumā precīzi jānorāda piegādātās versijas.
Pakārtotais darbs sākas, kad atveras veidne. Karstā cilindra noņemšana ir kontrolēta. Augšējā un apakšējā zibspuldze ir jānogriež, nesabojājot blīvējuma virsmas. Atverēm var būt nepieciešama mehāniska apstrāde vai apdare. Iespējams, būs jāpielāgo aizdares. Katrai pieņemtajai cilindrai pēc tam ir jāpārbauda saskaņotie izmēri, svars, siena un noplūdes pārbaude.
Ap šo kameru atrodas dzesēšanas iekārtas, saspiests gaiss, materiālu apstrāde, apdares savākšana un droša piekļuve. Ārpus tās var atrasties laboratorija vai kvalitātes zona. Šajā apgabalā tiek veiktas ilgākas pārbaudes, saglabāti paraugi un ierakstu pārskatīšana.
Pilns tvērums arī nosauc katru robežu. Kas piegādā veidņu dzesētāju? Kas nodrošina kompresoru un uztvērēju? Kas savieno robotu apsardzi? Kas piegādā noplūdes testeri? Ja robežai nav īpašnieka, tā bieži kļūst par palaišanas aizkavi.
Pirms galīgās konfigurācijas izvēles bloķējiet cilindra specifikāciju
Frāze “220 litru muca” nav pilnīga specifikācija. Divas bungas var koplietot nominālo tilpumu, taču tiem ir nepieciešami atšķirīgi procesa apstākļi. Slēgto galvu dubultgredzenu cilindram ir dažādi kakli un apstrādes zonas no atvērtas konstrukcijas. Testēšanu ietekmē arī slēgšanas sistēma, saturs un transportēšanas ceļš.
Sāciet ar kontrolētu zīmējumu. Iekļaujiet kopējos izmērus, nominālo un malu ietilpību, atveres, aizdares detaļas, zvaniņus, gredzenus, rokturus un etiķešu laukumus. Atzīmējiet atdalīšanas līniju un noņemiet to. Identificējiet katru izmēru, kas ietekmē pildīšanu, likšanu uz paletēm, sakraušanu vai vāciņa piemērotību.
Pievienojiet numurētu sienas biezuma karti. Kartei ir jāaptver augšējais gredzens, plecs, sānu mala, apakšējais gredzens, pamatne, kakliņi un saspiešanas vietas. Viens vidējais sienas skaitlis nevar parādīt, kā tiek sadalīti sveķi. Kinggle lapā ir norādīti 3,5–4 mm tās publicētajam 200 l lietojumam. Izmantojiet to kā lapas specifisku atsauci, nevis kā apstiprinātās sienas kartes aizstājēju.
Reģistrējiet neto formēto svaru. Neiekļaujiet atsevišķi samontētus aizdares. Pēc tam novērtējiet augšējo zibspuldzi, apakšējo daļu, kakla lūžņus un jebkuru citu apgrieztu materiālu. Tādējādi tiek izveidots rupjais mērķis. 12 kg gatavai mucai var būt nepieciešams šāviens virs 12 kg, jo procesam ir jāveido arī noņemams materiāls.
Paredzētais saturs ietilpst failā. Pievienojiet blīvumu, viskozitāti, iepildīšanas temperatūru, tvaika spiedienu, ķīmiskās saderības prasības un paredzamo uzglabāšanas laiku. Pircējam arī jānorāda, vai mucā tiks pārvadātas reglamentētas bīstamās kravas. Šī atbilde maina validācijas ceļu.
Kinggle'spārdošanas processprasa fotogrāfijas, rasējumus, svaru, izmēru, materiālu, biezumu, dienas izlaidi un ķīmisko izturību. Šīm ievadēm vajadzētu būt vienai ar pārskatīšanu kontrolētai cilindra dokumentācijai. Piedāvājumam, veidņu dizainam un pieņemšanas plānam jānorāda uz vienu un to pašu pārskatīšanu.
Izlasiet KGB200L/LP publicētos datus kā vienu saskaņotu komplektu
KGB200L/LP lapa sniedz noderīgu sākuma aploksni. Tas identificē 250L maksimālās tvertnes klasi, 39 t mašīnu un fiksētu atvēršanas un aizvēršanas sistēmu. Tajā ir norādīts arī 760 kN iespīlēšanas spēks, 1300 x 1500 mm plāksne un 1100 x 1700 mm maksimālais veidnes izmērs.
Publiskā ekstrūzijas tabula parāda divas 100 mm skrūves ar 32 L/D attiecību. Publicētā HDPE kausēšanas jauda ir 180 kg/h uz skrūvi. Tabulā ir norādīts arī 25 l akumulators un 18 kg PE akumulatora svara atsauce. Tās ir mašīnas lapas vērtības. Tie nepierāda konkrētu cilindru, sveķu vai ciklu bez atbilstoša izmēģinājuma.
| Publicēts KGB200L/LP vienums | Vietnes vērtība | Kas projektam vēl ir jāpārbauda |
|---|---|---|
| Maksimālā konteinera ietilpība | 250 l | Faktiskais pelējums, skrotis, ģeometrija un noņemšanas ceļš |
| Mašīnas izmērs un svars | 9,5 x 4,1 x 6,5 m; 39 t | Servisa klīrenss, pamats, transporta sadalīšana un pacelšanas plāns |
| Saspiedes spēks | 760 kN | Prognozējamais laukums, trieciena spiediens, saspiešanas slodze un rezerve |
| Maksimālais veidnes izmērs | 1100 x 1700 mm | Pilnīga veidņu aploksne, šļūtenes, kolektori un kustīgās daļas |
| Veidnes biezums | 810 līdz 950 mm | Slēgts veidņu kaudzes un plāksnes saskarnes rasējums |
| Skrūve un L/D | 100 mm x 2; 32 L/D | Pasūtīta slāņu arhitektūra, sveķu pakāpe un krāsu sistēma |
| Publicētā HDPE kausēšanas jauda | 180 kg/h x 2 | Stabila jauda ar apstiprināto HMWHDPE sastāvu |
| Akumulators | 25 l; 18 kg PE atsauce | Parisona bruto masa, rezerve un programmētais profils |
| Pūt gaisu | 0,8 MPa; 1,8 m³/min | Nepieciešamā gaisa kvalitāte, maksimālā plūsma, uztvērējs un spiediens mašīnā |
| Dzesēšanas ūdens | 0,3 MPa; 120 l/min | Padeves temperatūra, atgaitas temperatūra, kvalitāte un siltuma slodze |
| Publicētā jaudas atsauce | 70 līdz 80 kW vidēji | Mērījumu robeža, produkts, iestatījumi un ražošanas stāvoklis |
Lapā tiek parādīts arī 300 gab./h kā “Izvade (sausais cikls).” Tā nav ķīmisko mucu produkcija. Tas apraksta sausas mašīnas kustības atsauci. Tajā pašā lapā atsevišķi tiek publicētas 17 līdz 20 mucas stundā, lai tās izmantotu ķīmisko vielu mucā. Saglabājiet abas etiķetes neskartas.
Pareizais pieņemšanas mērķis nav neviens skaitlis pats par sevi. Tiek pieņemtas bungas noteiktā laikā saskaņā ar apstiprinātiem ražošanas nosacījumiem. Skrējienā jāietver ekstrūzija, pūšana, dzesēšana, izņemšana, apgriešana, pārbaude un skaitītās pieturas.
Lasiet datus savienotajās grupās. Veidnes izmēri attiecas uz atvēršanas gājienu un noņemšanas ceļu. Akumulatora masa pieder pie bruto masas un sveķiem. Gaisa plūsma ir saistīta ar spiedienu mašīnā. Viena liela vērtība nevar kompensēt vāju atbilstību citur šūnā.
Kāpēc /LP sufikss nedrīkst pazust no citāta
Kinggle pašlaik publicē divas saistītas produktu lapas. Viens nosauc KGB200L/LP specializēto ķīmisko vielu mucu platformu. Otrs nosauc KGB200L 220 litru plastmasas bungu mašīnu. Viņu kopīgā 250L klase nepadara modeļu nosaukumus savstarpēji aizstājamus.
KGB200L/LP lapā ir norādīta 39 t mašīna un divas 100 mm skrūves. Tās apraksta centrā ir divslāņu akumulatora galva. KGB200L lapā ir norādīta 36 t mašīna un viena 120 mm skrūve. Tas publicē 320 kg/h HDPE. Abās lapās ir redzama viena un tā pati platā veidnes aploksne un 760 kN skavas atsauce.
Šī atšķirība norāda uz arhitektūru, ne tikai jaudu. Divu ekstrūderu izkārtojums var atbalstīt sakārtotu slāņa struktūru vai materiāla sadalījumu. Viena ekstrūdera izkārtojums nodrošina citu kausēšanas ceļu. Katra slāņa precīzai funkcijai joprojām ir nepieciešama rakstiska procesa diagramma. Nekad neuzskatiet, ka divi ekstrūderi automātiski izveido nepieciešamo barjeru, pārstrādāta satura struktūru vai krāsu izkārtojumu.
KGB200L/LP publiska pozicionēšana
Specializēta 220L dubultgredzena ķīmisko vielu cilindra platforma. Lapā norādītas divas 100 mm skrūves, divslāņu galvas apraksts un 39 t mašīnas svars.
KGB200L publiskā pozicionēšana
220 litru plastmasas bungu mašīna. Lapā norādīta viena 120 mm skrūve, 320 kg/h HDPE kausēšanas jauda un 36 t mašīnas svars.
Pirkuma pasūtījumā jāiekļauj pilns modelis, versija un konfigurācija. Pievienojiet procesa plūsmas zīmējumu. Uzskaitiet katru ekstrūderi, motoru, skrūvi, galvas eju un kontrolieri. Parādiet, kurš materiāls baro katru fragmentu. Ja slāņu attiecība tiek kontrolēta, definējiet tā darbības diapazonu un pārbaudes metodi.
Šī vadība aizsargā abas puses. Pircējs saņem paredzēto arhitektūru. Piegādātājs saņem stabilu tehnisko mērķi. Tā arī saglabā rezerves daļu sarakstus, elektriskos rasējumus un operatora apmācību, kas ir saskaņota ar uzstādīto mašīnu.
Kontrolējiet HMWHDPE kā ražošanas ievadi, nevis vispārīgu etiķeti
Kinggle lietojumprogrammas atsauces nosaukumi ir HMWHDPE. Akronīms apraksta augstas molekulmasas augsta blīvuma polietilēnu. Tas nenorāda vienu precīzu atzīmi. Bungas veiktspēja ir atkarīga no izvēlētajiem sveķiem, sastāva, apstrādes vēstures un iepakojuma dizaina.
Apstiprinātajā materiāla failā jānorāda piegādātājs un pakāpe. Pievienojiet materiāla datu lapu, krāsu galveno maisījumu, piedevas un izmaiņu kontroles noteikumus. Ierakstiet, kā tiek identificētas ienākošās partijas. Ja ir atļauta alternatīva kategorija, norādiet apstiprinājuma testu, pirms tā nonāk parastajā ražošanā.
Regrind ir nepieciešams savs noteikums. Atdaliet tīru procesa apdari no pēc lietošanas pārstrādāta materiāla. Definējiet atļauto avotu, preparātu, daļiņu izmēru, uzglabāšanu un maisījuma attiecību. Ierakstiet, kā operatori reaģē, kad dzirnaviņas vai konveijers apstājas. Procentiem receptes ekrānā ir maza vērtība, ja faktiskā plūsmas plūsma netiek kontrolēta.
Mitrums, piesārņojums un smalkas daļiņas var traucēt barošanu vai virsmas kvalitāti. Materiāla temperatūra un masas uzvedība var arī mainīt atgūšanu. Ražošanas izmēģinājuma laikā pārbaudiet reālo sistēmu. Sveķiem jāpārvietojas caur paredzēto piltuvi, blenderi, konveijeru un slīpēšanas cilpu.
Ja cilindrā būs ķimikālijas, saderība attiecas uz gatavās iepakojuma programmu. Formēšanas mašīna pati nevar noteikt saderību. Paredzētā viela, uzglabāšanas ilgums, vides iedarbība un piemērojamie noteikumi nosaka pierādījumus.
Materiāla maiņa var mainīt kausējuma stiprumu un sabrukt. Tas var mainīt to, kā parison stiepjas ap gredzeniem un stūriem. Tieši tāpēc materiālais apstiprinājums unparison programmēšananevajadzētu pārvaldīt kā atsevišķus projektus.
Veidojiet paronu ap gredzeniem, pleciem, pamatni un aizdari
Liels bungas nestiepjas vienmērīgi. Plecs virzās pāri vienai veidnes daļai. Apakšējais stūris ceļo pāri citam. Gredzeni, pamatnes kontakts un kakla zona katra lūdz draudzeni dažādu materiālu. Viena kauliņu sprauga nevar vienādi apkalpot visas zonas.
Sāciet ar masu. Pievienojiet gatavo cilindru, augšējo zibspuldzi, apakšējo zibspuldzi, kakla lūžņus un citus apdari. Šī ir kopienas masa. Salīdziniet to ar pasūtīto akumulatora ietilpību saskaņā ar apstiprināto sveķu bāzes. Atstājiet inženiertehnisko rezervi tā vietā, lai precīzi atbilstu publicētajam maksimumam.
gatava bungu masa + augšējā zibspuldze + apakšējā aste + kakla vai roktura lūžņi + cits apgriezts materiāls
Pēc tam kartējiet pagastu visā tā garumā. Izmantojiet numurēto sienas karti no apstiprinātā cilindra. Savienojiet katru kritisko cilindra vietu ar pozīciju paris programmā. Pirmais profils ir tikai sākuma recepte. Ražošanas izmēģinājumam tas jāatjaunina no izmērītajiem sienas rezultātiem.
Skatieties dubultā gredzena zonas. Pārāk maz materiāla var samazināt lokālo sienu vai mainīt gredzena ģeometriju. Pārāk daudz var palielināt svaru, dzesēšanas laiku un mirgot. Kakliem un aizdarei ir nepieciešama stabila ģeometrija. Pamatnei nepieciešams pietiekami daudz materiāla kontakta un trieciena veiktspējai. Neviens no šiem mērķiem netiek atrisināts, padarot visu bungu smagāku.
Svarīga ir arī akumulatora izlāde. Parison jāievada veidnē kontrolētā laikā. Kausēšanas temperatūra, izlādes ātrums, kustība starp spraugām un pelējuma aizvēršanas laiks mijiedarbojas. Ja veidne karājas pārāk ilgi, sag maina sienas karti, pirms veidne aizveras.

Saglabājiet galīgo profilu ar pārskatīšanas numuru. Reģistrējiet presformas instrumentus, sveķus, temperatūras uzdotos punktus, izlādes laiku un sienas kartes paraugu. Profilu bez šiem nosacījumiem ir grūti reproducēt.
Uztveriet cilindra veidni un dzesēšanas ķēdi kā vienu dizaina lēmumu
Publiskā veidņu aploksne ir tikai atbilstības pārbaude. Tas nepierāda, ka veidne vienmērīgi atdzisīs, atbrīvos bungu vai notīrīs robotu. Pārskatiet visu veidņu komplektu. Iekļaujiet kolektorus, šļūteņu līkumus, pūšanas piederumus, kustīgus ieliktņus, saspiešanas blokus un pacelšanas punktus.
Šķiršanās līnijai un šķipsnu-off ir jāpārvalda smags parison. Griezuma vietai jābūt konsekventi noslēgtai, neiespiežot pārmērīgu materiālu. Zibspuldzes kabatām ir nepieciešama vieta paredzētajai masai. Kakla un apakšējās pūšanas detaļām ir jāatbilst trumuļa zīmējumam un pakārtotajai apdares metodei.
Dzesēšanai vajadzētu sekot cilindra termiskajai slodzei. Gredzeni un biezas pārejas var noturēt siltumu. Platās sānu sienas noņemšanas laikā var deformēties. Pamatnes un slēgšanas zonām var būt nepieciešama stingrāka temperatūras kontrole. Izveidojiet kanālus atbilstoši šīm vajadzībām, nevis izmantojiet vienu vienkāršu shēmu visai veidnei.
Sadaliet veidni nosauktajās dzesēšanas zonās. Katrai zonai piešķiriet mērķa plūsmu un ieplūdes nosacījumus. Nodrošiniet pieejamus savienojumus un skalošanas plānu. Izmēģinājuma laikā pierakstiet padeves un atgaitas temperatūru. Spiediena rādījums vien nevar parādīt, vai siltums iziet no katras ķēdes.
Izņemšanas temperatūra ir daļa no cikla. Agrīna atlaišana var palielināt jaudu, kamēr cilindrs joprojām ir mīksts. Pēc tam robots, konveijers vai operators var deformēt gredzenus vai blīvējuma virsmas. Definējiet drošu noņemšanas nosacījumu ar izmēriem un funkcionāliem pierādījumiem.
Kinggle lapā kā iekārtas dzesēšanas ūdens atsauces ir norādīti 0,3 MPa un 120 l/min. Šīs vērtības palīdz palielināt savienojuma izmēru. Tās nav pilnīgas dzesētāja specifikācijas. Galīgajai dzesēšanas paketei ir nepieciešama ūdens temperatūra, apkārtējās vides dizains, pelējuma siltuma slodze, mašīnas siltuma slodze, plūsmas stabilitāte un ūdens kvalitāte.
Izmantojietekstrūzijas pūšanas formēšanas veidņu projektēšanas rokasgrāmatalai pārskatītu ventilāciju, atspiešanu, dzesēšanu un atbrīvošanu. Ievietojiet pieņemto veidņu rasējumu tajā pašā tehniskajā failā, kurā ir mašīnas izkārtojums.
Plānojiet izņemšanu, aizdegšanos un noplūdes pārbaudi cikla ietvaros
Formēšanas cikls nebeidzas, kad veidne atveras. Lielai cilindram joprojām ir nepieciešama droša noņemšana un kontrolēta apdare. Šīs darbības var kļūt par reālo izvades ierobežojumu, ja tās tiek pievienotas pēc iekārtas uzbūvēšanas.
Sāciet ar līdzņemšanu. Nosakiet satvēriena atrašanās vietu, cilindra temperatūru, lietderīgo slodzi un kustības ceļu. Robotam ir jāiztīra veidne, jāaizsargā un jāizpūš aparatūra. Tā rokturis nedrīkst saspiest siltu gredzenu vai iezīmēt etiķetes paneli. Nodošanas punktam jāatbalsta cilindrs bez nekontrolētas ripošanas.
Pēc tam kartējiet katru griezumu. Augšējās zibspuldzes, apakšējās astes un kakla materiālam var būt nepieciešami dažādi instrumenti. Aizsargājiet aizdares virsmas un kritiskos izmērus. Savāciet apdari, nesajaucot to ar grīdas gružiem. Ja procesā atgriežas tīra apdare, parādiet ceļu uz dzirnaviņām un blenderi.
Noplūdes pārbaudei ir nepieciešama rakstiska robeža. Definējiet pārbaudītās atveres, aizvēršanas stāvokli, spiediena vai vakuuma metodi, stabilizācijas laiku, pārbaudes laiku un noraidīšanas slieksni. Nosakiet arī to, kas notiek pēc neveiksmes. Noraidītajam cilindram ir jāpaliek izsekojamam līdz tā dobumam, laika logam un procesa ierakstam.
| Stacija | Ievade | Izvade | Pierādījumi notveršanai |
|---|---|---|---|
| Robota izvešana | Silta formēta bunga | Atbalstīta cilindra apdares stacijā | Klīrenss, satvēriena zīmes, cikla laiks un atkārtojamība |
| Mirgojošs | Bungas ar procesa apdari | Notīriet gatavās malas | Griezuma kvalitāte, trumuļa bojājumi un apdares masa |
| Atklāšanas apdare | Kā-veidoti kakliņi | Slēgšanai gatavas saskarnes | Izmēri, virsma un gabarītu rezultāti |
| Noplūdes pārbaude | Pabeigti bungu un testa aizdares | Apliecība vai izsekojams noraidījums | Recepte, rezultāts, instrumenta ID un laika zīmogs |
| Galīgā pārbaude | Pārbaudīts bungas | Pieņemts produkts vai kontrolēts noraidīts | Svars, sienas karte, izmēri un izskats |
Katras stacijas laiks rūpnīcas izmēģinājuma laikā. Formēšanas mašīna var gaidīt, jo izņemšanas ceļš ir garš vai apdares stacija ir pilna. Šīs kavēšanās ietilpst pieņemtajā izlaidē. Tos nedrīkst slēpt aiz sausā cikla numura.
Atsevišķa mašīnas iespēja no ANO iepakojuma apstiprinājuma
Kinggle produkta lapā ir norādīts, ka bungas no publicētās lietojumprogrammas var izturēt 3 m kritiena testu un pabeigt ANO sertifikāciju. Saglabājiet šo prasību saistībā ar norādīto pieteikumu. Nepārrakstiet to kā garantiju katrai mucai, pildījumam vai tirgum.
Iekārta nevar piešķirt ANO iepakojuma marķējumu. Apstiprinājums attiecas uz iepakojuma dizaina tipu saskaņā ar attiecīgo sistēmu. Svarīgi ir gatavais cilindrs, aizbāžņi, saturs vai testa materiāls, sagatavošana, kondicionēšana un testa rezultāti. Pastāvīgai ražošanas kontrolei ir nozīme arī pēc tam, kad dizains ir pieņemts.
Apvienoto Nāciju Organizācijas Eiropas Ekonomikas komisija publicēANO paraugnoteikumi. 24. redakcija tika publicēta 2025. gadā. Piemērojamos valsts vai modālajos noteikumos var izmantot konkrētu izdevumu vai pievienot prasības. Apstipriniet galamērķa tirgus pilnvaras, pārbaudes laboratoriju un apstiprināšanas maršrutu.
Izveidojiet divus pierādījumu slāņus. Pirmais ir mašīnu rūpnīcas pieņemšanas tests. Tas pierāda, ka pasūtītā šūna palaiž saskaņoto cilindru noteiktos apstākļos. Otrais ir iepakojuma dizaina tipa testēšana. Tas pierāda gatavo iepakojumu pret piemērojamo programmu. Viens neaizstāj otru.
Iekārtu izmēģinājumu laikā novērtējiet funkcijas, kas atbalsta vēlāku testēšanu. Reģistrējiet neto masu, bruto masu, sienas karti, aizdares izmērus, gredzena ģeometriju, noplūdes rezultātu un procesa iestatījumus. Saglabājiet marķētos paraugus. Tas dod iepakojuma pārbaudes komandai izsekojamu sākuma partiju.
Lai iegūtu sīkāku informāciju par produktu testēšanas nolūku, izmantojiet Kinggle esošoķīmisko cilindru kritiena testa rokasgrāmata. Šajā rakstā koncentrējieties uz ražošanas šūnu. Šī atdalīšana palīdz pircējiem atrast atbildi par mašīnu integrāciju vai testēšanas atbildi, neizlasot divas lappuses, kurās teikts viens un tas pats.
Aprēķiniet pieņemto produkciju no reāliem ražošanas notikumiem
Produkta lapa publicē 17 līdz 20 bungas stundā savam nosauktajam lietojumam. Tā ir noderīga plānošanas atsauce. Tā nav garantēta likme citai bungai. Svars, sienas karte, sveķi, veidņu dzesēšana, izņemšana un pārbaude var mainīt rezultātu.
Sāciet ar laika skrējienu. Saskaitiet katru formēšanas notikumu. Pēc tam klasificējiet katru cilindru kā pieņemtu, noraidītu vai gaida pārbaudi. Pierakstiet katru pieturu un tās cēloni. Izmantojiet to pašu kvalitātes plānu, kas regulēs ražošanu.
pieņemtās bungas ÷ novērotās ražošanas minūtes x 60
Aprēķiniet arī bruto materiālu pieprasījumu. Reiziniet bruto masu ar formēšanas notikumiem stundā. Nereiziniet gatavā cilindra svaru ar kataloga likmi. Šī saīsne ignorē zibspuldzi, noraidījumus, sākuma materiālu un citus procesa zudumus.
bruto masa x formēšanas notikumi stundā
Atdaliet pirmās kārtas rezultātus no pārstrādāšanas vai atkārtotas pārbaudes. Tvertnei, kas sabojājas noplūdes stacijā un vēlāk iziet pēc slēgšanas regulēšanas, nevajadzētu pazust no notikumu žurnāla. Iemeslam ir nozīme. Tas var norādīt uz formēšanu, apdari, aizvēršanas komplektu vai testeri.
Dzesēšana bieži kontrolē ciklu. Ja papildu dažas sekundes aizsargā gredzena ģeometriju, šis laiks ietilpst pieņemtajā tarifā. Ātrāka atbrīvošana, kas rada ovālus kaklus vai nestabilus izmērus, nav produktivitātes pieaugums.
Izmantojiet pietiekami ilgu laiku, lai atklātu atkopšanu un pakārtoto līdzsvaru. Ierakstiet iekārtas iestatījumus sākumā un beigās. Thecikla laika ceļvedispaskaidro, kā nodalīt ekstrūzijas reģenerāciju, formēšanu, dzesēšanu un apstrādi. Theenerģijas ceļvedisizskaidro, kāpēc jaudai un enerģijai uz pieņemto cilindru ir nepieciešama noteikta mērījumu robeža.
Noderīgs galīgais KPI komplekts ietver akceptētās bungas stundā, pirmās kārtas ienesīgumu, bruto kilogramus uz vienu pieņemto tvertni, apgriešanas kilogramus uz vienu cilindru, uzskaites dīkstāves laiku un enerģiju uz vienu pieņemto cilindru. Katram numuram ir nepieciešams saskaņots sākuma un beigu noteikums.
Plānojiet rūpnīcas robežu ap virsotnēm, piekļuvi un siltuma noņemšanu
Publiskās mašīnas izmēri ir 9,5 x 4,1 x 6,5 m. Šī kaste nav uzstādīšanas vieta. Operatori, veidņu maiņa, platformas, skapji, caurules, konveijeri un apsardze sniedzas ārpus tā. Jumtam ir jānodrošina arī uzstādīšana un apkope.
Sāciet ar aprīkojuma izkārtojuma zīmējumu. Pievienojiet skrūvju un hidraulisko komponentu apkopes pievilkšanas vietu. Atzīmējiet pelējuma ceļu no kravas automašīnas vai uzglabāšanas vietas līdz plāksnēm. Pārbaudiet celtņa vai iekrāvēja celtspēju katrā punktā. Parādiet, kur pārvietojas noņemtās karstās bungas un zibspuldze.
Saspiestam gaisam ir nepieciešams spiediens un plūsma mašīnas savienojumā. Kinggle publicē 0,8 MPa un 1,8 m³/min. Kompresora telpā ir jāņem vērā līnijas zudumi, citi lietotāji, maksimālais pieprasījums, uztvērēja tilpums un gaisa apstrāde. Pūšanas procesam ir nepieciešama arī saskaņotā gaisa kvalitāte.
Dzesēšanai nepieciešama stabila temperatūra un plūsma. Publiskajā lapā norādīti 0,3 MPa un 120 L/min. Pieprasiet siltuma slodzes loksni, kas atdala veidni, hidrauliku un citus patērētājus. Pielāgojiet dzesētāja vai dzesēšanas torņa izmērus atbilstoši vietējiem vides apstākļiem un ūdens kvalitātei.
Elektroplānošanai nepieciešama pieslēgtā slodze, spriegums, frekvence, kabeļa trase, aizsardzība un transformatora pārbaude. Lapas rinda no 70 līdz 80 kW “vidējais enerģijas patēriņš” ir jaudas atsauce. Tā nav uzstādītā slodze, nevis enerģija uz cilindru.

Pārskatiet visupūšanas formēšanas lietderības plānsar mašīnu un palīgpiegādātājiem. Tehniskajā līgumā iekļaujiet visus piegādes nosacījumus un robežas.
Palaidiet pieņemšanas izmēģinājumu, kas seko vienai izsekojamai bungu partijai
Rūpnīcas pieņemšanas testā jāizmanto apstiprinātais cilindra rasējums, veidne un materiāls. Ja ražošanas sveķi nav pieejami, dokumentējiet aizstājēju un rezultāta robežas. Nesauciet sausas mašīnas kustību par produkta pieņemšanas pārbaudi.
Pirms apmeklējuma vienojieties par pārbaudes plānu. Nosauciet instrumentus, parauga lielumu, darbības ilgumu un pieņemšanas ierobežojumus. Izlemiet, kā tiek skaitītas pieturas. Definējiet, kuri iestatījumi var mainīties skriešanas laikā un kurš apstiprina izmaiņas.
- Pārbaudiet būvniecību.Pārbaudiet pilnu KGB200L/LP modeli, ekstrūderus, galvu, kontrolieri, skavu, robotu, apakšējo pūšanu, apsardzi un pasūtītās palīgierīces, vai nav līguma.
- Pārbaudiet kalibrēšanu un utilītas.Ierakstiet instrumentu ID. Apstipriniet strāvas, gaisa un dzesēšanas apstākļus uz mašīnas robežas.
- Ievietojiet apstiprināto materiālu.Ierakstiet sveķu pakāpi, partiju, krāsu, piedevu un pārsmalcināšanas recepti. Izpildiet paredzēto transportēšanas ceļu.
- Stabilizējiet procesu.Sasniedziet atkārtojamus kausēšanas apstākļus, akumulatora atjaunošanos, izlādes izturēšanos, dzesēšanu un izņemšanu pirms oficiālās darbības uzsākšanas.
- Iesaldējiet sākuma recepti.Saglabājiet temperatūru, ātrumu, profila profilu, laiku, spiedienu un pakārtotos iestatījumus ar vienu pārskatīšanas numuru.
- Palaidiet saskaņoto logu.Skaitīt izlietās, pieņemtās un noraidītās bungas. Reģistrējiet katru pieturu, norādot ilgumu un iemeslu.
- Izmēriet parauga plānu.Pārbaudiet masu, izmērus, sienas karti, gredzenu un kakla ģeometriju, apdares kvalitāti, izskatu un noplūdes rezultātu.
- Pārbaudiet pakārtoto bilanci.Pārliecinieties, ka robots, apgriešana, testeris un konveijeri var uzturēt formēšanas ātrumu bez nedrošas uzkrāšanās.
- Aizveriet katru novirzi.Ierakstiet rezultātu, īpašnieku un atkārtotas pārbaudes metodi. Neslēpiet atklātu jautājumu vispārīgā paziņojumā “pārbaude nokārtota”.
Saglabājiet paraugus no sākuma, vidus un beigām. Marķējiet katru cilindru ar laiku, recepti un rezultātu. Saglabājiet sienas karti un noplūdes ierakstu kopā ar izmēģinājuma ziņojumu. Tādējādi rūpnīcas apmeklējums kļūst par pierādījumu, kas var atbalstīt vēlāku palaišanu un problēmu novēršanu.
Nofotografējiet apstiprinātos paraugus un to etiķetes. Eksportējiet galīgo recepti pirms izslēgšanas. Ziņojumā jānorāda arī neatrisinātie novērojumi, kas neizraisīja noraidījumu. Šī informācija sniedz vietnes komandai skaidru restartēšanas punktu pēc instalēšanas.
Funkcionālo pakotņu testus var novērot mašīnas projekta laikā, ja par metodi ir panākta vienošanās. Tomēr oficiāls konstrukcijas tipa apstiprinājums var notikt citur. Saglabājiet šos pārskatus atsevišķi. Katrā ziņojumā precīzi jānorāda, ko tas pierāda.
Kinggle pārdošanas process ietver pārbaudi, testēšanu un uzaicinājumu pievienoties testam. Izmantojiet šo iespēju, lai sekoturūpnīcas pieņemšanas pārbaudes rokasgrāmata. Pēc piegādes atkārtojiet noteiktas vietas pieņemšanas palaišanu ar instalētajām utilītprogrammām un vietējo materiālu sistēmu.
Izveidojiet piedāvājumam gatavu piedāvājumu KGB200L/LP šūnai
Noderīga aptauja ļauj piegādātājam pārbaudīt visu ražošanas ceļu. Sāciet ar bungu failu. Pievienojiet zīmējumu, fotoattēlus un fizisko paraugu, ja tas ir pieejams. Norādiet, vai produkts ir 200L, 220L vai cita izmēra piedāvātajā klasē.
Norādiet neto formēto svaru, bruto metienu novērtējumu un numurēto sienas karti. Nosauciet HMWHDPE pakāpi, krāsu, piedevas un slīpēšanas noteikumu. Norādiet saturu, noslēgšanas sistēmu, ķīmiskās izturības prasības un piemērojamos iepakojuma testus.
Definējiet izvadi kā pieņemtās bungas stundā. Pievienojiet gada apjomu, maiņu modeli un plānotās maiņas. Aprakstiet izņemšanu, apgriešanu, atvēršanas apdari, noplūdes pārbaudi, pārbaudi, marķēšanu un palešu novietošanu. Atzīmējiet, kuras preces Kinggle vajadzētu citēt un kuras pircējs piegādās.
Pievienojiet rūpnīcas datus. Iekļaujiet spriegumu, frekvenci, saspiestā gaisa jaudu, dzesēšanas avotu, apkārtējās vides diapazonu, augstumu, ēkas augstumu, celtņa jaudu un pieejamo grīdas plānu. Pievienojiet vēlamo mašīnas orientāciju un cilindra plūsmu.
Lūdziet rakstisku atbildi ar pilnu KGB200L/LP konfigurāciju. Tajā jāiekļauj veidnes aploksne, ekstrūdera un galvas arhitektūra, akumulatora bāze, utilītas, palīgsaraksts, izkārtojums, pieņemšanas plāns un datu nodošana. Nepieņemiet “standarta konfigurāciju” kā vienīgo aprakstu.
Galīgajam lēmumam ir jāsavieno katra svarīgā cilindra prasība ar mašīnas funkciju vai testu. Ja vienai prasībai nav īpašnieka, aizveriet to pirms pasūtījuma izlaišanas. Ja joprojām vācat failus, izmantojiet Kinggle'slejupielādes centrsunmašīnu videopieejamajām atsaucēm. Pēc tam nosūtiet kontrolēto projekta paketi, izmantojotkontaktforma.
Bieži uzdotie jautājumi
Šīs atbildes aptver pirkšanas jautājumus, kas visbiežāk maina konfigurāciju vai pieņemšanas plānu. Viņi izmanto pašreizējās Kinggle produktu lapas kā iekārtas atsauci. Projekta dokumentiem jākontrolē galīgais pasūtījums.
Kādu produktu ražošanai ir paredzēts KGB200L/LP?
Kinggle pozicionē KGB200L/LP kā 250L klases specializētu mašīnu 220L dubultgredzenu zilām ķīmisko vielu mucām. Joprojām ir jāpārbauda cita cilindra bruto masa, veidņu piemērotība, sienas sadalījums, aizdares, dzesēšana, izņemšana un nepieciešamie iepakojuma testi.
Vai 300 gab./h nozīmē, ka iekārta stundā saražo 300 ķīmisko vielu mucas?
Nē. Produktu tabulā ir norādīts 300 gab./h kā sausais cikls. Tajā pašā lapā tiek publicēti 17 līdz 20 gabali stundā tās nosauktajam ķīmisko cilindru lietojumam. Galīgā pieņemtā produkcija ir jāpierāda ar ražošanas veidni, sveķiem, dzesēšanu, automatizāciju un kvalitātes plānu.
Vai KGB200L/LP var izgatavot gatavu 15 kg bungu?
Lapā ir norādīta 12 līdz 15 kg gatavā cilindra atsauce un 18 kg PE akumulatora svara atsauce. Kopējā bruto masā ietilpst arī zibspuldze un cita apdare. Pirms galvas konfigurācijas iesaldēšanas apstipriniet pilnu masas līdzsvaru, sveķu bāzi, rezerves un sienas karti.
Vai KGB200L/LP ir tāda pati mašīna kā KGB200L?
Nē. Kinggle tās publicē kā saistītas, bet atšķirīgas konfigurācijas. KGB200L/LP lapā ir norādītas divas 100 mm skrūves, divslāņu apraksts un 39 t mašīnas svars. KGB200L lapā ir norādīta viena 120 mm skrūve un 36 t mašīnas svars.
Vai, iegādājoties šo mašīnu, bungām tiek piešķirts ANO sertifikāts?
Nē. Iekārta nepiešķir ANO iepakojuma marķējumu. Apstiprinājums attiecas uz pārbaudītā iepakojuma konstrukcijas tipu saskaņā ar attiecīgajiem noteikumiem. Vissvarīgākais ir gatavais cilindrs, aizbāžņi, paredzētais saturs vai testa materiāls, sagatavošana, testa rezultāti un notiekošā ražošanas kontrole.
Kas man jānosūta, lai saņemtu KGB200L/LP piedāvājumu?
Nosūtiet cilindra rasējumu, fotoattēlus, paraugus, izmērus, atveres, neto svaru, sienas karti, HMWHDPE pakāpi, apdares aplēsi, aizdares, saturu, testus, pieņemto izvades mērķi, pakārtoto apjomu un rūpnīcas utilītas. Norādiet arī nepieciešamo slāņa struktūru un automatizācijas robežu.
Pārvērtiet vienu apstiprinātu cilindru par pilnīgu mašīnas specifikāciju
Nosūtiet Kinggle bungas zīmējumu, materiālu, sienas karti, aizdares, testa plānu, izvades mērķi un rūpnīcas utilītas. Pēc tam inženieru komanda var apstiprināt KGB200L/LP konfigurāciju, veidni, palīgierīces un pieņemšanas jomu.
Pieprasiet KGB200L/LP risinājumu