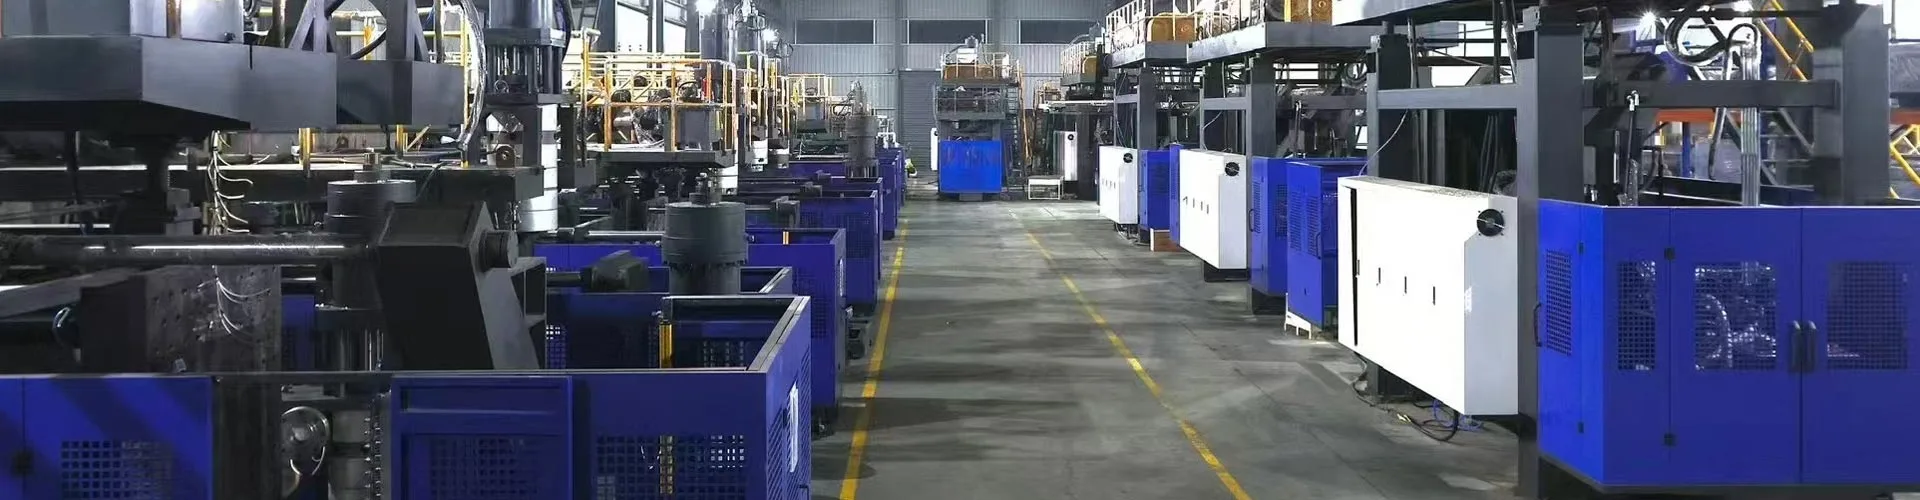
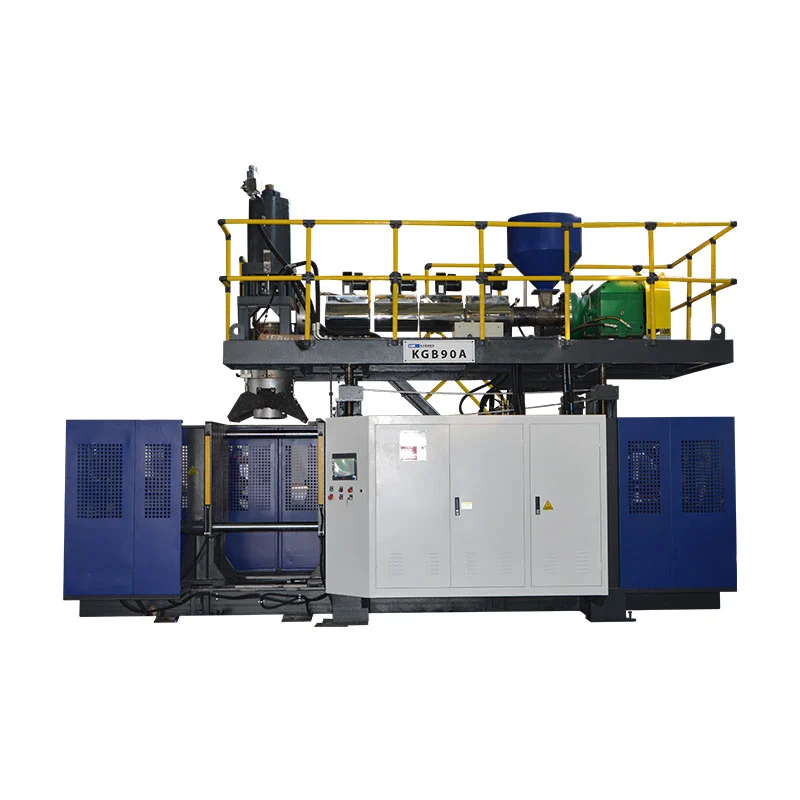
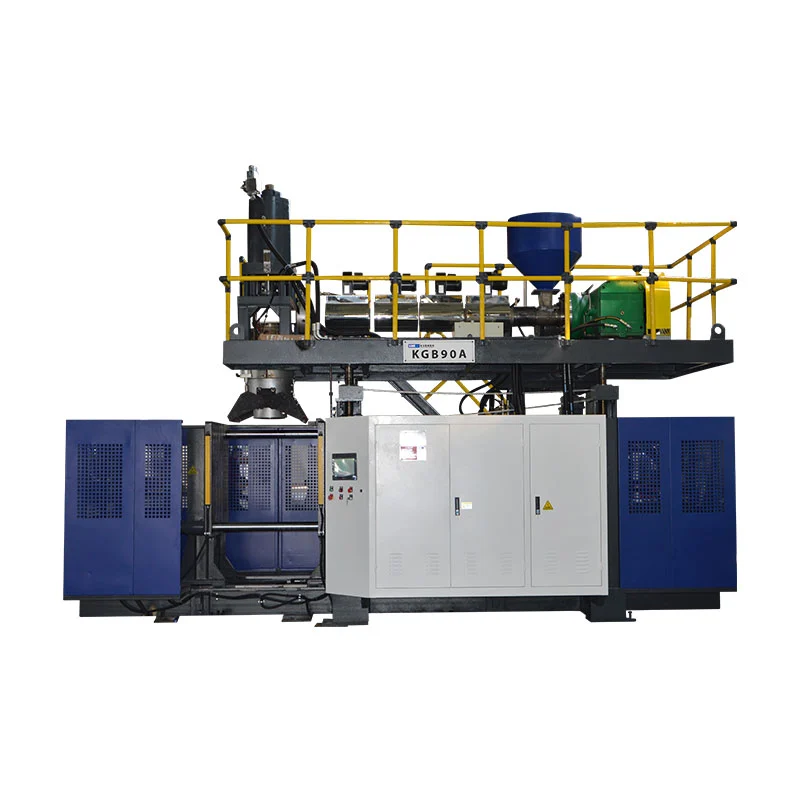
Izvēlieties automātisko pūšamo mašīnu pēc produkta, kas tai jāpiegādā, un pēc formēšanas iekļautajām darbībām, nevis pēc vārda “automātiska” piedāvājumā. Ekstrūzijas izpūšanas formēšanai norādiet sveķus, instrumentus, izņemšanu, apgriešanu, pārbaudi un pārvietošanu kā vienu ražošanas sistēmu. Mēs iesakām apstiprināt konfigurāciju attiecībā pret pieņemtajiem konteineriem galīgajā izlādes punktā, nevis kataloga sausā cikla skaitli.
Formēšanas mašīna var darboties automātiskā ciklā, kamēr cilvēki joprojām noņem zibspuldzi, pārbauda pudeles vai piepilda kartona kastes. Tas var būt pareizais risinājums nelielam, mainīgam produktu klāstam. Tā ir nepareiza vienošanās, ja investīciju gadījumā tiek pieņemts, ka šīs darbavietas ir pazudušas. Pirms cenu salīdzināšanas nosakiet robežu.
Pieci lēmumi, kuriem ir nozīme pirms pasūtījuma
- Pirms automatizācijas līmeņu salīdzināšanas saskaņojiet formēšanas procesu ar detaļu.
- Definējiet katru pārvietošanas un apdares darbību, tostarp darbu, kas paliek manuāls.
- Līdzsvarojiet formēšanas ātrumu ar apgriešanu, pārbaudi un iepakošanas jaudu.
- Pārbaudiet kļūdu atkopšanu un pārslēgšanu, nevis tikai nepārtrauktu ražošanu.
- Salīdziniet līnijas kopējās izmaksas uz vienu pieņemto konteineru ar tādiem pašiem nosacījumiem.

Ko “automātiskais” aptver pūšamformēšanā?
“Automātiski” ir aprakstīts, kā tiek kontrolētas darbības. Tas nenorāda, kā tiek veidota plastmasas daļa. Automātiskā ekstrūzijas pūšanas formēšanas mašīna un PET pudeļu pūšanas iekārta var darbināt programmētas secības, taču tām ir nepieciešama atšķirīga materiāla sagatavošana, instrumenti un apdares pasākumi. Pircējam, kurš meklē pilnībā automātisku pūšanas formēšanas iekārtu, vispirms ir jāatrisina procesa jautājums.
Ekstrūzijas izpūšanas formēšanā iekārta veido izkausētu cauruli, ko sauc par parisonu. Veidne uztver šo cauruli, un gaiss veido dobo daļu. PET stiepes pūšanas formēšanai izmanto sagatavi, kas ir izstiepta un piepūsta. Šīs dažādās sākuma veidlapas izskaidro, kāpēc PET sagataves iekraušanas rokasgrāmata nav pilnīga HDPE mazgāšanas līdzekļa pudeļu līnijas iegādes rokasgrāmata.
| Lēmums | Ekstrūzijas pūšanas formēšana | PET stiepuma pūšamformēšana |
|---|---|---|
| Sākuma forma | Ekstrūdēts izkausēts pīrāgs | PET sagatave |
| Kopīgs pirkšanas konteksts | HDPE pudeles, apstrādāti konteineri un rūpnieciskās dobās daļas | Caurspīdīgas dzērienu pudeles, kas izgatavotas no sagatavēm |
| Jautājumi par automatizāciju | Daļu atbrīvošana, zibspuldzes noņemšana, apgriešana, pārbaude un pārsūtīšana | Sagatavju apstrāde, sildīšanas/stiepšanas-pūšanas secība un pudeļu pārnešana |
Procesa atsauce:Kinggle pūšanas formēšanas mašīnas rokasgrāmata. Produkta ģeometrija un sveķu pakāpe nosaka galīgo procesa izvēli.
Atdaliet iekārtu, šūnu un līniju
Mašīnas līmeņa automātiskais cikls aptver saskaņoto formēšanas secību. Automatizētā šūna šai iekārtai pievieno noteiktu apstrādi vai apdari. Ražošanas līnija savieno secīgas darbības, izmantojot saskaņotu pieņemto produktu robežu. Iepakojums var būt šīs robežas iekšpusē, vai arī tā var palikt atsevišķa rūpnīcas darbība.
Tās ir noderīgas iepirkumu atšķirības, nevis solījums, ka katrs piegādātājs izmanto vienu un to pašu terminoloģiju. Norādiet faktiskās darbības specifikācijā. “Pilnībā automātiski” bez aprīkojuma saraksta atstāj pārāk daudz vietas dažādām interpretācijām.
Mēs dodam priekšroku konkrētam aprakstam, piemēram, “automātiska formēšana, orientēta izņemšana, atslāņošanās un noplūdes pārbaudīta izlāde”, nevis plašam marķējumam. Tas informē pircēju, kur parādās gatavais produkts un kam vēl jāpievērš uzmanība. Materiālu papildināšanai, paraugu ņemšanai, lūžņu apstrādei un kartona kastu maiņai arī ir nepieciešami īpašnieki, pat ja parastā formēšanas secība norit bez atkārtotas manuālas apstrādes.
Tāpat automātiskā vadība nav tas pats, kas pilnībā elektriskā piedziņa. Piedziņas veids, stacijas izkārtojums, galvu skaits un automatizācijas darbības joma ir atsevišķa izvēle. Pārskatiet katru salīdzinājumā ar darbu, nevis uzskatiet tos par vienu augstākās kvalitātes specifikāciju.
Sāciet ar daļu un ražošanas grafiku
Pudeles nominālais tilpums nav pietiekams, lai norādītu tās ražošanas līniju. Šaurā apaļā pudelē un konteinerā ar platu rokturi var pārvadāt vienādu šķidruma daudzumu, taču ir vajadzīgas dažādas veidnes, izņemšanas instrumenti un balsti. Līnijai ir jāapstrādā faktiskā ārējā forma, nevis abstrakts “2 l produkts”.
Sāciet ar daļas rasējumu un gatavo stāvokli, kas sagaidāms izlādes laikā. Reģistrējiet kakla apdari, roktura atvērumu, ķermeņa izmērus, mērķa svaru un kritiskās kvalitātes prasības. Apstipriniet precīzu sveķu pakāpi, krāsu iepakojumu un saskaņoto pārstrādes vai atkārtotas slīpēšanas stāvokli. Šīs detaļas padara ierosināto izmēģinājumu atbilstošu paredzētajam darbam.
Pārveidojiet pārdošanas plānu ražošanas prasībā
Definējiet pieņemtos konteinerus maiņā kopā ar maiņu skaitu, partijas lielumiem un maiņas biežumu. Augsta stundas likme ir mazāk noderīga, ja lielākajai daļai pasūtījumu ir nepieciešami īsi izpildes termiņi un plašas instrumentu izmaiņas. Lēnāka, bet vieglāk maināma šūna var labāk atbilst šim ražošanas maisījumam. Nevienu no secinājumiem nevar izdarīt, pamatojoties tikai uz maksimālo kataloga izlaidi.
Norādiet produktu saimi, ne tikai pirmo palaišanas pudeli. Nosakiet platāko, smagāko un grūtāko satveramo vai apgriežamo daļu. Tie var būt dažādi SKU. Pēc tam izlemiet, kuriem produktiem ir jādarbojas sākotnējā komplektācijā un kuriem ir nepieciešami turpmāki instrumenti vai atsevišķa iekārta.
- Iesaldējiet testa rakstu:rasējuma pārskatīšana, sveķi, gatavais svars un nepieciešamie testi.
- Iestatiet piegādes nosacījumu:apgriezts, pārbaudīts, orientēts, saskaitīts vai iepakots.
- Definējiet grafiku:labi konteineri maiņā, darba laiks un plānotās SKU izmaiņas.
- Pārbaudiet instrumentu saimi:veidnes, galvas slīpums, satveršanas armatūra, apgriešanas ligzdas un testa blīves.
- Apstiprināt šūnas aploksni:komunālie pakalpojumi, apsardze, pakalpojumu pieejamība un produktu plūsma.
Atsevišķi jāpārskata staciju skaits, matricu izejas un dobumi. Divas stacijas nenozīmē divas izejas. Daudzgalvu pūšanas formēšanas mašīna neļauj katrai pudeles formai saderēt ar izplūdes attālumu. Daudzslāņu galva apraksta sienas konstrukciju, nevis gatavo konteineru skaitu vienā pasākumā.
Kinglsdaudzgalvu un vairāku dobumu vadotneizskaidro šīs konfigurācijas atšķirības. Izmantojiet šo pārskatu pirms automatizācijas izkārtojuma labošanas. Kad dobuma izkārtojums ir sakārtots, izņemšanas un apdares aprīkojumam ir jāsaglabā katra pozīcija, veicot pārvietošanas un kvalitātes pārbaudes.
Tāpēc visnoderīgākā aptauja ietver rasējumu, materiāla specifikāciju, ražošanas grafiku un kvalitātes definīciju. HDPE pudeļu ražošanas līnijai pieprasījums pēc “automātiskas plastmasas pudeļu izgatavošanas iekārtas” bez šiem ievadiem nevar noteikt pareizo līnijas darbības jomu.
Pārbaudiet mašīnu sistēmas, kas nosaka produkta kvalitāti
Pakārtotā automatizācija nevar salabot nestabilu virsmu, nepiemērotu nospiedumu vai daļu, kas padara veidni pārāk mīkstu, lai to apstrādātu. Formēšanas procesā ir jāizveido atkārtojams izstrādājums, pirms pārvietošanas sistēma var nodrošināt atkārtojamus rezultātus. Pretējā gadījumā robots kļūst par precīzu veidu, kā pārvietot nekonsekventas daļas.
Svarīgās pūšanas formēšanas mašīnas daļas ir ekstrūderis, galviņa, iespīlēšanas bloks, pūšanas sistēma, dzesēšanas ķēdes un vadības ierīces. Pārskatiet viņu ieguldījumu apstiprinātajā daļā, nevis izvēlieties tikai pēc komponentu nosaukumiem. Atzīts PLC zīmols, piemēram, nenosaka piegādātās receptes funkcijas vai pakārtoto komunikāciju.
| Sistēma | Ko pārskatīt | Pierādījumi pēc pieprasījuma |
|---|---|---|
| Ekstrūzija un mirst galva | Sveķu piemērotība, kopējais pieprasījums un izejas līdzsvars | Ražošanas paraugi un identificētie materiālie apstākļi |
| Parīzes kontrole | Sienas sadalījums daļas kritiskajās vietās | Pozīcijām raksturīgi mērījumi un saglabātā recepte |
| Veidne un iespīlēšana | Instrumentu pielāgošana, nospiešana un atlaišana | Apstiprināti rasējumi un veidņu detaļu pārbaude |
| Dzesēšana un apstrāde | Daļas stingrība plānotajos atlaišanas un saķeres punktos | Pārsūtīt izmēģinājumu ar faktisko daļu |
| Vadības ierīces | Secība, trauksmes signāli, receptes darbības joma un pakārtotie signāli | Funkciju demonstrācija un interfeisa saraksts |
Konkrēta atsauce: Kinggle 2 l vienas stacijas mašīna
TheKGB2L produkta lapanorādīta maksimālā konteinera ietilpība 2 l, 50 mm skrūve, 30 kg/h HDPE kausēšanas jauda un maksimālais veidnes izmērs 360 × 380 mm. Tajā aprakstītas arī divu, trīs un četru izplūdes atveru konfigurācijas mazākām pudelēm 100 ml–1 l diapazonā. Šīs vērtības palīdz pārbaudīt piedāvāto darbu; tie neaizstāj instrumentu pārskatīšanu.
Tajā pašā lapā 600 PC/HR ir norādīts kā “Izvade (sausais cikls).” Tas nav pieņemts noteiktas šampūna pudeles, veidnes un apdares līnijas rezultāts. Ražošanas prasībām ir nepieciešams faktiskais materiāls, dzesēšanas laiks, aktīvās pozīcijas un pārbaudes stāvoklis. Apstrādājiet sausā cikla ierakstu kā publicēto kustības atsauci.
Vairāku izvadu piedāvājumam pārbaudiet kopējo bruto masu, kā arī dobuma piemērotību. Gatavās pudeles svars neietver zibspuldzi, ko arī nodrošina ekstrūderis. Vairāk tirdzniecības vietu var palielināt pieprasījumu pēc ekstrūzijas, dzesēšanas un apdares kopā. Tikai darbinieku skaits nevar noteikt izmantojamo ražošanas apjomu.
Mēs apstiprināsim formēšanas sistēmu tikai pēc tam, kad kritisko daļu mērījumi un pārneses izturēšanās ir stabili saskaņotajos apstākļos. Pievienojot konveijeru pirms šo problēmu atrisināšanas, problēma tiek pārvietota tālāk. Sienas sadalei izmantojietparison programmēšanas ceļvedisblakus produkta zīmējumam.
Norādiet līniju no padeves līdz pieņemtajiem konteineriem
Stingrākā izpūšanas automatizācijas specifikācija seko produktam katrā darbībā. Tajā ir norādīts, ko katrs modulis saņem, ko tas nodrošina un kam pieder savienojums ar nākamo moduli. Tas ir noderīgāk nekā garš robotu, konveijeru un sensoru saraksts bez saskaņotām procesa robežām.
Kinggle ir publicētsautomatizācijas iespējasietver pakārtoto apgriešanu, pārbaudi un iepakošanu. Pudeļu projektam pārveidojiet šīs iespējas noteiktā tvērumā. Automātiskā atslāņošanās, kakla apgriešana, noplūdes pārbaude un iepakošana ir dažādas funkcijas; nevienu nevajadzētu klusībā pieņemt no cita klātbūtnes.
| Darbība | Atrisināms jautājums | Pieņemšanas pārbaude |
|---|---|---|
| Barošana | Kas nodrošina transportēšanu, sajaukšanu un materiāla līmeņa kontroli? | Apstiprinātais materiāls nonāk tvertnē bez neplānota piegādes pārtraukuma. |
| Izņemšana | Kur daļa ir satverta, un kāda orientācija atstāj ierīci? | Testējamajā izstrādājumā nav nokavētas pārsūtīšanas vai nepieņemamas atzīmes. |
| Atdalīšana un apgriešana | Kuras zibspuldzes un apdares funkcijas ir noņemtas? | Nepieciešamās malas, kakla un roktura atveres atbilst daļas definīcijai. |
| Pārbaude un noraidīšana | Kuri testi ir iekļauti un kā tiek atdalītas nesekmīgās daļas? | Saskaņotie izaicinājumu paraugi tiek identificēti un pareizi maršrutēti. |
| Pārvešana un iepakošana | Kādam pudeles stāvoklim un izkārtojumam jāsasniedz nākamā stacija? | Pārcelšanas, uzkrāšanas un beigu skaitīšanas darbi pēc vienošanās. |
Katrai robežai piešķiriet vienu integrācijas īpašnieku. Ja mašīnas piegādātājs nodrošina izņemšanu un cits piegādātājs nodrošina noplūdes testeri, kādam joprojām ir jāapstiprina pudeles orientācija, pārsūtīšanas augstums, atstatums un vadības rokasspiediens. Saderīga izskata moduļu iegāde nav tas pats, kas integrētas šūnas pirkšana.
Vienojieties, kā tiek attēloti “gatavība”, “detaļa klāt”, “cikls pabeigts” un kļūmes apstākļi, kur šie signāli ir nepieciešami. Identificējiet, kurš kontrolleris ierosina apstāšanos un kura iekārta ziņo par sākšanas kļūdu. Precīza arhitektūra ir specifiska projektam, taču atbildība nevar palikt neskaidra.
Pārbaudiet lūžņu plūsmu atsevišķi no pieņemtā produkta maršruta. Noņemtā zibspuldze ir jāsavāc un jāsaskaņo. Atkārtota izmantošana ir atkarīga no materiāla un produkta prasībām; automātiskais slīpmašīnas savienojums neļauj nekādus atkārtotas slīpēšanas procentus. Kontrolējiet materiāla recepti.
Pudeļu noplūdes pārbaudei definējiet testa metodi, stiprinājumu, blīvējuma stāvokli un saskaņotos izaicinājuma paraugus. Testēšanas stacijai ir jādara vairāk, nekā jāparāda zaļš rezultāts. Tam ir uzticami jānodala kļūmes un jāreģistrē to skaits, neļaujot noraidītajām detaļām nepamanītām atgriezties pie laba produkta konveijera.
Tēmas rasējumā ir jāparāda arī piekļuve apkopei un veidņu maiņai. Izmantojiet Kinggle'sutilīta un rūpnīcas izkārtojuma rokasgrāmatakoordinēt enerģiju, gaisu, ūdeni un telpu ar visām iekļautajām palīgierīcēm.
Nodošana var ierobežot izvadi pirms formēšanas mašīnas
Pūšanas formēšanas ražošanas līnija nodrošina tikai to, ko spēj izturēt tās saistītās darbības. Ātrākais modulis nevar bezgalīgi kompensēt lēnāku trimmeri, testeri vai iepakošanas staciju. Buferi dod līnijai laiku atgūties pēc īsa pārtraukuma; tie nenovērš pastāvīgu jaudas neatbilstību.
Vispirms iestatiet katru aprīkojuma cenu vienādi. Vai skaitlis nozīmē formēšanas notikumus, bruto daļas, pārbaudītas detaļas vai pieņemtos konteinerus? Vai tas attiecas tikai uz nepārtrauktu braukšanu vai ietver papildināšanu un parastās apstāšanās? Salīdziniet likmes tikai pēc šo definīciju sakritības.
Nostrādāts piemērs ar skaidri pieņemtu ražošanas bāzi
Apsveriet piedāvāto līniju, kas pēc formēšanas un apgriešanas izlaiž 480 konteinerus stundā. Pieņemsim, ka tās vienas pozīcijas noplūdes pārbaudītājam ir vajadzīgas 8 sekundes, lai veiktu visu slodzes, pārbaudes, lēmuma pieņemšanas un izkraušanas secību. Tā ideālā jauda ir 3600 ÷ 8 = 450 konteineri stundā. Tie ir plānošanas pieņēmumi, nevis izmērīts Kinggle mašīnas rezultāts.
Ienākošais ātrums: 480/h · Ideāla testera jauda: 450/h · Uzkrāšana: 30/h
Pat ja testeris neapstājas, ienākošās daļas pārsniedz tā ietilpību par 30 konteineriem stundā. Buferis ar 15 izmantojamām pozīcijām aizpildītu 15 ÷ 30 = 0,5 stundas jeb 30 minūtes. Uzsākot līniju ar tukšu konveijeru, īsa demonstrācija varētu izskatīties apmierinoša. Nelīdzsvarotība joprojām pastāv.
Tagad apsveriet pilnīgu testētāja apturēšanu. Pie pieņemtā ienākošā ātruma 480/h daļas tiek piegādātas ar ātrumu 8 minūtē. Tās pašas 15 brīvās pozīcijas nodrošina tikai 15 ÷ 8 = 1,875 minūtes, aptuveni 113 sekundes, pirms šis buferis ir pilns. Uzkrāšanas ātrums palēnināšanās un pilnīgas apstāšanās laikā ir atšķirīgs.
Šie aprēķini ir noderīgi tikai tad, ja pozīcijas ir patiesi izmantojamas. Pudele, kas apgāžas, pieskaras aizsargam vai nespēj saglabāt vajadzīgo orientāciju, nerada derīgu bufera pozīciju. Pirms drošas uzkrāšanās robežas sasniegšanas, arī vadības ierīcēm ir nepieciešama saskaņota reakcija.
Pārbaudiet ģeometriju, kā arī ātrumu
Izņemšanas instrumentiem un konveijeriem ir jārīkojas ar detaļu tās faktiskajā atbrīvošanas stāvoklī. Nosakiet atkārtojamu satvēriena vietu. Pirms nākamās pārvietošanas pārbaudiet, vai kakls, korpuss vai zibspuldze nodrošina šo vietu un vai apgriešana to noņem. Funkcija, kas pieejama pirmajā saņemšanas reizē, var nebūt pieejama otrajā.
Mēs atrisināsim šo datu ķēdi pirms mašīnas ātruma palielināšanas. Līnija, kas tiek pārsūtīta ar saprātīgu ātrumu un paredzami atjaunojas, ir labāks ražošanas līdzeklis nekā tāda, kurai nepieciešama atkārtota manuāla pozicionēšana. Vēlamais risinājums var būt pārskatīts instruments, cita pārsūtīšanas secība vai papildu pakārtotā jauda, nevis ātrāks formēšanas cikls.
Visbeidzot saskaitiet pieņemtos konteinerus pēc saskaņotā pārbaudes punkta. Saglabājiet augšupvērstos bruto skaitļus diagnostikai, bet neizmantojiet tos kā piegādes produkcijas rādītāju. Kinglsrūpnīcas pieņemšanas rokasgrāmataizskaidro, kāpēc produkta identitāte, skaitīšanas robežas un novērošanas laiks ietilpst vienā ierakstā.
Pierādiet, ka līnija var atjaunoties un mainīt produktus
Vienmērīga automātiska darbība pierāda tikai vienu darbības stāvokli. Ražošanā ietilpst arī papildināšana, neveiksmīga pārsūtīšana, noraidītas detaļas, bloķēti konveijeri un produktu izmaiņas. Šie notikumi ir pelnījuši vietu pieņemšanas plānā, jo atbilde nosaka, vai šūna atgriežas kontrolētā ražošanā.
No rūpnīcas puses mēs kļūdu novēršanu liktu pirms slīpētas demonstrācijas. Ja pudelei ir garām pikaps, nākamais jautājums nav par to, cik ātri kāds to var novietot atpakaļ. Jautājumi ir par to, kas atklāja izlaidumu, kura kustība apstājās un kā šūna apstiprina zināmo stāvokli pirms restartēšanas. Atkārtota rokas korekcija ir simptoms, kas jāizpēta, nevis normāla automātiska darbība.
Kad plānsienu pudele pēc atbrīvošanas nokrīt, pirms vairāku procesa iestatījumu maiņas mēs pārbaudām saķeres un atbalsta stāvokli. Pārskatiet detaļas stingrību pārvietošanas laikā, stiprinājuma kontaktpunktus un kustību secību. Pēc tam izmēģiniet vienu kontrolētu korekciju un vēlreiz pārbaudiet daļu. Lielāks satveršanas spiediens var radīt citu defektu, nevis labot pirmo.
Tāda pati disciplīna tiek piemērota, ja palielinās noplūdes noraida. Saglabājiet skartos paraugus un nosakiet vietu un laiku. Pārbaudiet testa blīvējuma un armatūras stāvokli kopā ar formēto kaklu un nospiediet. Noplūdes pārbaudes savienojumam un noplūdes tvertnei nepieciešamas dažādas korekcijas. Mainot formēšanas recepti, nenodalot šos iemeslus, var tērēt laiku un slēpt kļūdu.
Pirms kļūmes rašanās definējiet atkopšanu
- Pierakstiet sākuma kļūdu, ietekmēto moduli un izstrādājuma pozīciju.
- Novietojiet šūnu stāvoklī, kas noteikts apstiprinātajā vadības un drošības projektā.
- Ļaujiet pilnvarotam personālam novērst kļūdu saskaņā ar noteikto izolācijas un piekļuves procedūru.
- Pirms atkārtotas palaišanas saskaņojiet detaļas pārsūtīšanas, pārbaudes un noraidīšanas pozīcijās.
- Atsāciet saskaņoto atkopšanas secību, pēc tam pārbaudiet vajadzīgās produkta pārbaudes.
Tie ir plānošanas soļi, nevis atļauja iekļūt apsargātā iekārtā vai apiet bloķēšanu. Integrētajai šūnai ir nepieciešams riska novērtējums, kas aptver moduļu mijiedarbību un paredzamās iejaukšanās.ISO 12100:2010nosaka vispārīgus principus mašīnu riska novērtēšanai un riska samazināšanai; projektā arī jānosaka piemērojamās mašīnas specifiskās un galamērķa prasības.
Saglabāta recepte ne vienmēr nozīmē pilnīgu pāreju
Recepte var atgādināt temperatūras un formēšanas kustības, kamēr savācējs, apgriešanas ligzda un testeris paliek manuāli regulēti. Jautājiet, kuras pozīcijas tiek saglabātas, kuras ir motorizētas un kurām nepieciešama fiziska instrumentu maiņa. Tehnikaprocesu automatizācijas dokumentācijair nozares piemērs ar formātu saistītiem iestatījumiem atlasītāja, mirgošanas un noplūdes pārbaudītāja pozīcijām. Tas ilustrē darbības jomu, kas jāprecizē; tas nenosaka šīs funkcijas katrā mašīnā.
Definējiet pārejas laiku no viena formāta galīgās pieņemtās daļas uz nākamā formāta pirmo akceptēto daļu saskaņā ar saskaņoto metodi. Atsevišķi ierakstiet instrumentu darbu, regulēšanu, materiāla pāreju un kvalitātes atbrīvošanu. Tas atklāj, ko ātrāka receptes atsaukšana faktiski ietaupa un kas paliek mehānisks vai procesa uzdevums.
Salīdziniet izmaksas par pieņemto konteineru, nevis automatizācijas etiķetes
Pusautomātiskās un pilnībā automātiskās pūšanas formēšanas mašīnas salīdzinājums jāsāk ar to pašu produktu un ražošanas grafiku. Pretējā gadījumā lētākais piedāvājums var vienkārši izslēgt pārkraušanu, testēšanu vai iepakošanu, kas ietverta citā piedāvājumā. Pirms aprīkojuma kopsummas salīdzināšanas salīdziniet vienādas piegādes robežas.
Automatizācija ir vispiemērotākā, ja tā atceļ noteiktus atkārtotus ierobežojumus. Tas var būt manuāla zibspuldzes noņemšana, nekonsekventa pārsūtīšana, sarežģīta pārbaudes nodošana vai iepakošanas darbība, kas nevar sekot līdzi. Iegādājoties vairāk automatizācijas, neidentificējot ierobežojumu, var palielināt apkopes un maiņas darbus, neuzlabojot pieņemto produkciju.
Saglabājiet izmaksu robežu tikpat platu kā izlaides robeža
Maksa par vienu pieņemto konteineru = kopējās izmaksas saskaņotajā ražošanas robežās ÷ pieņemtie konteineri, kas piegādāti šajā robežā
Skaitītājā jāiekļauj salīdzinājumam atbilstošās izmaksas: materiāli, darbaspēks, komunālie pakalpojumi, instrumenti, apkope un izvēlētais kapitāls vai pieskaitāmās izmaksas. Abām opcijām izmantojiet vienu un to pašu uzskaites metodi. Pakārtotais robots nav bezmaksas, jo tā izmaksas neietilpst formēšanas mašīnas kotācijā.
Uzskaitiet periodiskos cilvēka uzdevumus. Kāds joprojām var papildināt materiālu, pārvietot lūžņus, ņemt detaļu paraugus, nomainīt kartona kastes, uzturēt instrumentus un reaģēt uz trauksmes signāliem. Aprēķiniet darba slodzi parastajā maiņā, ne tikai automātiskās secības darbības laikā. Izlemiet, vai operators var droši apkalpot vairāk nekā vienu šūnu bez aizkavētām pārbaudēm vai atkopšanas.
Izmantojiet elektroenerģiju kWh novērošanas periodā un pieņemtos konteinerus no tā paša perioda. Jauda kW ir atšķirīgs lielums. Salīdzinot visu līniju, iekļaujiet saskaņotos palīgierīces, jo īpaši, ja starp priekšlikumiem mainās kompresors, dzesētājs vai dzirnaviņas. Thekomunālo pakalpojumu prasību rokasgrāmataizskaidro, kāpēc pieslēgtā jauda un darbības pieprasījums arī jāpaliek atsevišķiem.
Biežām formāta izmaiņām pārbaudiet armatūras un rezerves instrumentus, kas nepieciešami katram SKU. Zemāku sākotnējo šūnu cenu var kompensēt sarežģītas maiņas vai papildu formāta daļas. Un otrādi, sarežģīta pārvietošanas sistēma var nebūt vajadzīga maza apjoma izstrādājumam ar praktisku manuālu apdares ceļu.
Mēs iesakām ranžēt piedāvājumus pēc to noņemtā ražošanas ierobežojuma, pieņemtās produkcijas, ko tie var pārbaudīt, un periodiskā darba, ko tie atstāj. Automatizētāka šūna iegūst savu vietu, ja šīs priekšrocības atbilst rūpnīcas reālajam grafikam. “Bezpilota” nav pietiekams finansiāls arguments.
Jautājiet sensitīvus gadījumus, nevis universālu atmaksas prasību. Salīdziniet paredzamo pieprasījumu, zemāku izmantošanu un biežākas izmaiņas, izmantojot paša pircēja izmaksas. Tas padara ieguldījumu lēmumu noderīgu pat tad, ja mainās pārdošanas apjomi vai produktu klāsts.
Pirms pasūtījuma veikšanas apstipriniet konfigurāciju
Pārvērtiet izvēlēto koncepciju saskaņotā aprīkojuma sarakstā, šūnu izkārtojumā un pieņemšanas protokolā pirms pirkuma pasūtījuma. Dārgākā neskaidrība bieži vien nav trūkstošais sensors. Tā ir robeža, par kuru katra puse domāja, ka tā pieder kādam citam.
Kompaktam pudeles projektam2 L vienas stacijas platformapiedāvā konkrētu sākumpunktu. Tās publicētā veidņu aploksne un mazāku pudeļu vairāku izvadu iespējas ļauj veikt sākotnējo piemērotības pārbaudi. Faktiskais rasējums, sveķi, galvas izvietojums un pakārtotais apjoms nosaka ierosināto uzbūvi. Neizvēlieties šo konfigurāciju tikai no skaļuma.
Izmēģinājuma laikā atbildiet uz jautājumiem par iegādi
Izmēģinājumā jāizmanto saskaņotā produkta definīcija un jāietver darbības, kas atbalsta norādīto rezultātu. Ja noplūdes pārbaude vai apgriešana ir daļa no piegādes robežas, demonstrējiet to ar šūnu, nevis parādiet nesaistītu savrupu ciklu. Saglabājiet parauga identitāti vietās, kur vairākas pozīcijas var paslēpt vāju izeju vai dobumu.
Pieņemšanas ierakstā katra prasība jāsaista ar metodi, ierobežojumu un novēroto rezultātu. Vārds, piemēram, “nokārtots” bez pamatnosacījuma, nevar norādīt nodošanu ekspluatācijā pircēja rūpnīcā. TheKinggle FAT ceļvedissniedz pilnīgāku pamatu šiem pierādījumiem.
- Veidot identitāti:mašīna, instrumenti, vadības versija un iekļautie moduļi.
- Pārbaudes nosacījumi:produkts, sveķi, aktīvās pozīcijas un lietderības nosacījumi.
- Kvalitāte:kritiskie mērījumi, funkcionālie testi un noraidīšanas iemesli.
- Līnijas veiktspēja:pieņemtais skaits, novērošanas periods, apstāšanās un iejaukšanās.
- Atgūšana:saskaņotie kļūdu scenāriji un demonstrētā restartēšanas secība.
- Nodošana:rasējumi, rokasgrāmatas, instrumentu informācija, dublējumkopijas un atvērtie vienumi.
Atsevišķa rūpnīcas pieņemšana no pieņemšanas vietā, ja rūpnīcas pakalpojumus vai trešās puses aprīkojumu nevar reproducēt pirms nosūtīšanas. Iepriekš nosakiet šīs atlikušās pārbaudes un nosakiet atbildību. Rūpnīcas izmēģinājumam nevajadzētu klusi apgalvot, ka tiek pārbaudīti apstākļi, kas tajā nebija iekļauti.
Apmācībai jāaptver parasta darbība un automatizācijas atstātie darbi. Operatoriem ir jāatpazīst neveiksmīga pārsūtīšana, jāinterpretē sākuma trauksme un jāievēro apstiprinātā atkopšanas metode. Apkopei ir nepieciešami rasējumi, informācija par nodiluma daļām un piekļuve, kas nepieciešama, lai atbalstītu šūnu.
Apspriediet automātiskās ekstrūzijas pūšanas formēšanas konfigurāciju ar Kinggle.Nosūtiet konteinera rasējumu, sveķu pakāpi, gatavo svaru, nepieciešamos testus, ražošanas grafiku un plānotās pakārtotās darbībasprojekta aptaujas lapa.
Kontaktpersona:sales@kinggle.com · +86-574-87103665. Noteikta produkta un līnijas robeža padara konfigurācijas pārskatīšanu noderīgāku nekā tikai iekārtas cenas pieprasījumu.
Bieži uzdotie jautājumi
Vai automātiskā pūšanas formēšanas mašīna ir tāda pati kā pilnīga ražošanas līnija?
Nē. Automātiska mašīna var kontrolēt formēšanas kustības, kamēr produkta noņemšana, apgriešana, pārbaude vai iepakošana paliek atsevišķi. Pilnīga ražošanas līnija nosaka nodošanu, kontroli un kvalitātes robežu starp šīm darbībām. Pieprasiet aprīkojuma sarakstu un izkārtojumu, kas identificē katru iekļauto moduli, manuālo uzdevumu un izslēgto pakalpojumu. Pirkuma specifikācija, nevis vārds automātisks, nosaka, kas tiks piegādāts.
Vai pilnībā automātiskai pūšanas formēšanas iekārtai joprojām ir nepieciešami operatori?
Jā. Joprojām ir jāuzņemas atbildība par materiālu papildināšanu, kvalitātes paraugu ņemšanu, instrumentu izmaiņām, apkopi un kļūdu novēršanu. Automatizācija var novērst atkārtotu apstrādi, nenoņemot katru ražošanas uzdevumu. Plānojiet darbinieku skaitu visā maiņā un faktisko pakalpojumu izkārtojumu, tostarp iepakošanu un lūžņu apstrādi. Neizmantojiet darba aprēķinu no īsas demonstrācijas, kurā atbalsta personāls paliek ārpus kameras rāmja.
Vai automātiskā atslāņošanās, pudeļu noplūdes pārbaude un iepakošana ir iekļauta standarta aprīkojumā?
Nedomājiet, ka tie ir. Piedāvājumā jānorāda katra darbība, piegādātais aprīkojums, produktam raksturīgie instrumenti, pārbaudes metode un noraidīšanas ceļš. Izņemšanas iekārta nav noplūdes pārbaudītājs, un automātiskais konveijers nav automātiska iepakošanas sistēma. Par katru norādīto moduli jautājiet, kādu nepabeigto stāvokli tas saņem un kādu pieņemto nosacījumu tas nodrošina.
Vai esošu ekstrūzijas pūšanas formēšanas mašīnu var automatizēt?
Iespējams, bet iespējamība ir atkarīga no esošās vadības sistēmas, apsardzes, pieejamās telpas, veidņu atvēršanas, produkta izlaišanas un pārvietošanas kārtības. Daļai ir jāatbilst arī piedāvātajām satveršanas, apgriešanas un pārbaudes ierīcēm. Pārskatiet visu šūnu, pirms pērkat atsevišķi robotu vai konveijeru. Modernizēšanā jāiekļauj noteikta atbildība par integrāciju, atjaunināts riska novērtējums un saskaņots ražošanas izmēģinājums.
Kā pircējiem vajadzētu pārbaudīt automātiskās līnijas izvadi?
Uzskaitiet pieņemtos konteinerus saskaņotajā galīgajā izkraušanas punktā noteiktā novērošanas periodā. Identificējiet sveķus, produktu, veidni, aktīvās pozīcijas, pakalpojumus un iekļautās pakārtotās darbības. Saglabājiet noraidījumus, apturēšanu un manuālas iejaukšanās ierakstus. Norādiet bruto formēšanas produkciju atsevišķi no pieņemtās līnijas produkcijas. Kataloga sausā cikla vērtība neaizstāj šo ražošanas izmēģinājumu.