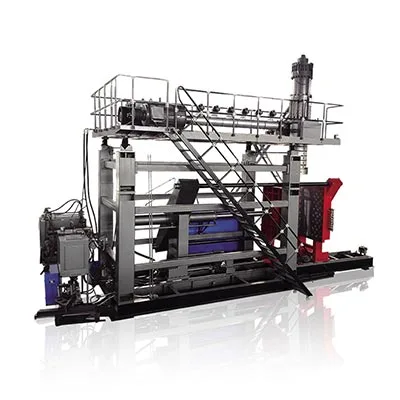
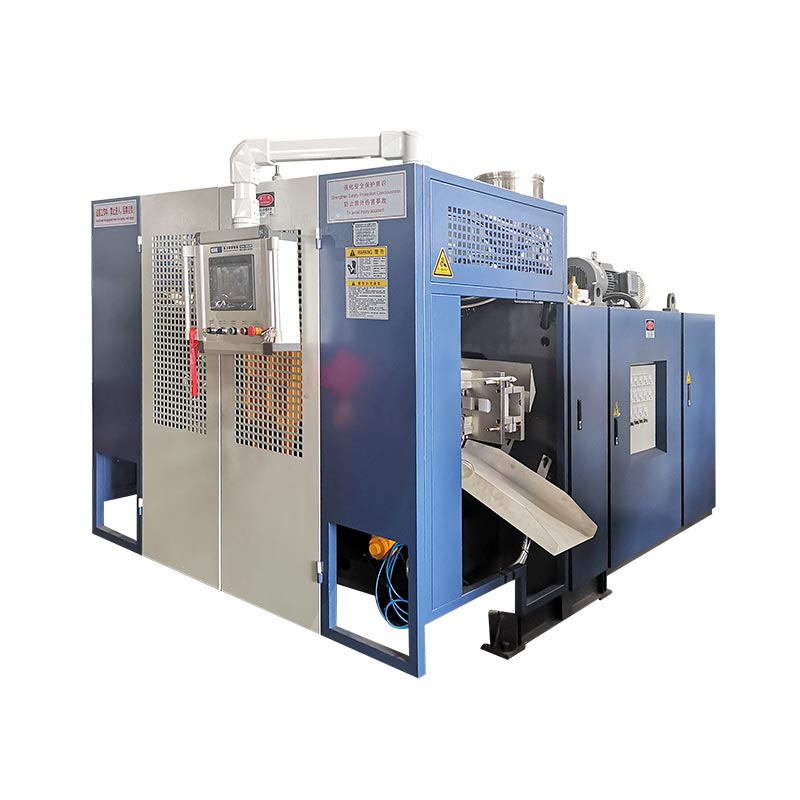
Profilaktiskās apkopes darbi, kad rūpnīca apvieno pārbaudes, mērījumus, tīrīšanu, eļļošanu, kalibrēšanu, plānveida nomaiņu un notīra defektu ierakstus. Kontrolsarakstam ir jāatklāj izmaiņas agrīnā stadijā, nevis vienkārši jāsavāc paraksti.

Drošība ir pirms kontrolsaraksta
Pūšanas formēšanas mašīna var saturēt elektrisko, hidraulisko, pneimatisko, termisko, gravitācijas un mehānisko enerģiju pēc ražošanas apturēšanas. Uzglabātais spiediens, pacelts mehānisms, karstā galviņa vai sildītāja ķēde ar strāvu var palikt bīstami pat tad, ja HMI rāda “manual” vai “stop”.
Nekad neuzskatiet šo rakstu par mašīnas rokasgrāmatas, elektriskās rasējuma, hidrauliskās shēmas, vietējo noteikumu, riska novērtējuma vai apmācīta tehniskās apkopes sprieduma aizstājēju.
Iestatiet biežumu no riska, darba cikla un pierādījumiem
“Ikdienas, nedēļas, mēneša un ceturkšņa” ir noderīgs darba organizēšanas veids, taču tas nav universāls apkalpošanas intervāls. Mašīnai, kas visu diennakti darbina abrazīvus materiālus, ir jāpievērš atšķirīga uzmanība nekā tai, kas vienā maiņā darbojas ar tīru HDPE.
Sāciet ar komplektācijā iekļauto apkopes rokasgrāmatu. Pēc tam pielāgojiet, izmantojot darba stundas, sveķus un piedevas, apkārtējos putekļus un temperatūru, eļļas analīzi, filtra indikatorus, ūdens kvalitāti, noplūdes vēsturi, trauksmes biežumu, daļu kvalitātes tendences un iepriekšējās pārbaudes. Kingla strāvapēcpārdošanas lapaapraksta ceturkšņa apkopes programmu; precīza darba pakete joprojām ir jāvienojas uzstādītajai mašīnai.
| Plānošanas slānis | Mērķis | Tipiski pierādījumi |
|---|---|---|
| Katra maiņa/kārtējais novērojums | Atrodiet redzamas vai dzirdamas izmaiņas, pirms tiek ietekmēta ražošana | Noplūdes pārbaude, temperatūra, spiediens, skaņas, aizsargierīces, trauksmes signāli, detaļu tendence |
| Īss plānotais intervāls | Notīriet, pārbaudiet un ieeļļojiet pieejamos punktus | Filtru indikatori, ūdens kontūri, stiprinājumi, šļūtenes, kabeļi, eļļošanas ieraksti |
| Uz apstākļiem balstīts darbs | Reaģēt uz izmērīto nolietošanos | Eļļas analīze, temperatūras tendence, spiediena zudumi, atkārtojamība, vibrācija vai pašreizējā tendence |
| Plānotā izslēgšana | Piekļūstiet komponentiem, kurus nevar droši pārbaudīt ražošanas laikā | Instrumenti, sildītāja ķēdes, skapis, vārsti, cilindri, savirze, dilstošās daļas |
| Pārbaude pēc remonta | Pierādiet, ka remonts atjaunoja savu darbību, neradot citu kļūdu | Manuālās pārbaudes, trauksmes signāli, sausais cikls, produkta palaišana un izmērītais pieņemšanas rezultāts |
Regulāras pūšanas formēšanas mašīnas pārbaudes kontrolsaraksts
Drošība un mašīnas stāvoklis
- Pārbaudiet aizsargus, durvis, bloķētājus, avārijas apturēšanas ierīces un brīdinājuma ierīces saskaņā ar apstiprināto testa procedūru.
- Meklējiet vaļīgus priekšmetus, bojātus pakāpienus, bloķētu piekļuvi, atklātus kabeļus, nolietotas šļūtenes un saskari ar kustīgām vai karstām daļām.
- Pirms ziņojumu dzēšanas pārbaudiet trauksmes vēsturi. Ierakstiet periodiskos trauksmes signālus un cikla posmu, kur tie rodas.
Hidrauliskā sistēma
- Pārbaudiet eļļas līmeni, temperatūru, krāsu, smaku, noplūdi un filtra stāvokli, neatverot spiediena sistēmu.
- Meklējiet šļūtenes nobrāzumu, bojātus veidgabalus, cilindra noplūdi un neregulāru kustību.
- Salīdziniet spiedienu, temperatūru un cikla uzvedību ar pieņemto bāzes līniju.
- Uzpildot vai mainot sastāvdaļas, saglabājiet eļļu tīru. Izmantojiet norādīto eļļu un filtrēšanas metodi.
Pneimatiskā un pūšamā sistēma
- Pārbaudiet spiedienu iekārtā pēc ražošanas pieprasījuma, ne tikai kompresorā.
- Iztukšojiet un pārbaudiet gaisa apstrādes iekārtu saskaņā ar tā dokumentāciju.
- Klausieties, vai nav noplūdes, un pārbaudiet caurules, vārstus, cilindrus un pūšamo tapu kustību.
- Izpētiet spiediena kritumus, pirms kompensējat ar ilgāku pūšanas laiku.
Dzesēšanas ūdens kontūri
- Reģistrēt pieplūdes un atgaitas temperatūru un spiedienu stabilā ražošanā.
- Pārbaudiet šļūtenes, kolektorus, plūsmas indikatorus, sietiņus, veidņu savienojumus un eļļas dzesētāju.
- Pārbaudiet, vai nav nogulšņu, korozijas, piesārņojuma, kondensāta un bloķētas ķēdes.
- Salīdziniet daļas dzesēšanas un eļļas temperatūru ar parasto bāzes līniju.
Ekstrūderis, sildītāji un presēšanas galva
- Salīdziniet iestatītās temperatūras vērtības ar faktiskajām vērtībām un izejas statusu.
- Pārbaudiet sildītāja lentes, termopāra vadus, ventilatora darbību un redzamo izolācijas stāvokli, kad tie ir droši pieejami.
- Pievērsiet uzmanību nestabilai ekstrūzijai, piesārņojumam, neparastam motora slodzei, materiāla noplūdei vai mainīgai slāņa darbībai.
- Ievērojiet apstiprināto izslēgšanas un tīrīšanas procedūru; neduriet pret precīziem instrumentiem un neieviesiet neapstiprinātus instrumentus.
Iespīlēšanas, veidņu un veidņu instrumenti
- Pārbaudiet plāksnītes, stieņus vai iespīlēšanas mehānismu, veidņu stiprinājumus, tapas, bukses un eļļošanas punktus.
- Pārbaudiet veidņu izlīdzināšanu, saspiešanas stāvokli, ventilācijas atveres, dzesēšanas savienojumus un zibspuldzes zīmējumu.
- Sliežu ceļu centrēšana un sienas biezuma atkārtojamība. Izmantojietpagasta kontroles rokasgrāmatalai nošķirtu profila problēmas no mehāniskiem cēloņiem.
Elektriskā un vadības sistēma
- Glabājiet skapjus slēgtus, tīrus un atdzesētus, kā norādīts. Pārbaudiet tikai saskaņā ar nepieciešamo elektriskās drošības procedūru.
- Pārskatiet piedziņas un PLC trauksmes, ventilatora vai filtra stāvokli, vaļīgas ierīces pierādījumus un neparastu karstumu vai smaku.
- Pārbaudiet sensora stiprinājumu, mērķus, savienotājus un kabeļu izvadīšanu.
- Dublējiet apstiprinātās receptes un kontroliera failus pēc dokumentētām izmaiņām.

Izmantojiet plānotās slēgšanas darbiem, kurus nevar aptvert ražošanas pārbaudes
Plānotā izslēgšana ir laiks, lai pārbaudītu apsargājamās zonas, pārbaudītu stiprinājumus, tīrītu siltummaiņus, pārbaudītu filtrus, pārbaudītu elektriskos savienojumus atbilstoši pareizai procedūrai, apkopes eļļošanas punktiem, novērtētu instrumentu nodilumu, pārbaudītu sensora kalibrēšanu un nomainītu detaļas, pamatojoties uz stāvokli vai apstiprināto intervālu.
Grupu darbs pēc piekļuves un enerģijas stāvokļa. Ja vairākiem uzdevumiem ir nepieciešama viena aizsarga noņemšana vai platforma, saskaņojiet tos saskaņā ar vienu kontrolētu darba paketi. Reģistrējiet katru noņemto daļu, pagaidu džemperi, atvienoto sensoru un mainīto parametru, lai atjaunošana būtu pabeigta.
Pēc darba pārbaudiet zonu, atjaunojiet aizsargus, uzskaitiet instrumentus, pārbaudiet izolācijas ierīces noņemšanu saskaņā ar procedūru un informējiet ietekmēto personālu. Sāciet ar kontrolētu manuālu pārbaudi. Pēc tam novērojiet žāvēšanas ciklu, ja nepieciešams, kam seko uzraudzīta produkta palaišana.
Rūpnīcas skats: ierakstiet vērtības, kas parāda izmaiņas
“Pārbaudīts — OK” ir ierobežota diagnostikas vērtība. Noderīgajos ierakstos ir iekļauts skaitlis, novērojums, atrašanās vieta vai skaidrs izturēšanas/neatbilstības kritērijs. Piemēri: eļļas temperatūra pie stabilas ražošanas, ūdens padeves un atgaitas temperatūra, mašīnas ieplūdes gaisa spiediens pūšanas laikā, periodisko trauksmju skaits, daļas svars, cikla laiks, minimālā sienas atrašanās vieta un filtra indikatora stāvoklis.
Savienojiet apkopes un kvalitātes ierakstus. Līdzās ilgākam cikla laikam var parādīties lēna eļļas temperatūras paaugstināšanās. Blakus vienpusējai sienas biezuma maiņai var parādīties centra novirze. Pirms sildītāja ķēdes pilnīgas atteices var parādīties atkārtoti temperatūras brīdinājumi. TheHMI un trauksmes ceļvedispaskaidro, kā saglabāt pirmo noderīgo pavedienu.
Izveidojiet rezerves daļu plānu no dīkstāves riska
Klasificējiet detaļas pēc atteices sekām, nomaiņas laika, piegādātāja izpildes laika, glabāšanas laika, uzglabāšanas prasībām un to, vai aizstāšanai ir nepieciešams inženiertehnisks apstiprinājums. Zemu izmaksu sensors var apturēt līniju; liela sastāvdaļa var būt dārga, bet paredzama un izmantojama.
Saglabājiet mašīnas sērijas numuru, rasējumus, kontroliera dublējumkopijas un precīzu daļas identifikāciju kopā ar rezerves ierakstu. Uzglabājiet blīves, elektroniku, sildītājus, sensorus, filtrus un smērvielas piemērotos apstākļos. Nedomājiet, ka vizuāli līdzīgam vārstam, piedziņai vai sensoram ir tāda pati funkcija, nomināls vai konfigurācija.
Pieprasot atbalstu, nosūtiet mašīnas identitāti, daļas etiķeti, trauksmes vēsturi, fotoattēlus, mērījumus un notikumu secību. Izmantojiet Kinggle'skontaktformamašīnai specifiskai palīdzībai.
Bieži uzdotie jautājumi
Cik bieži jākopj pūšanas formēšanas mašīna?
Izmantojiet mašīnas rokasgrāmatu kā bāzes līniju, pēc tam pielāgojiet plānu darba stundām, materiāliem, videi, eļļas un ūdens stāvoklim, trauksmes vēsturei, izmērītajam nolietojumam un ražošanas riskam.
Kas operatoriem jāpārbauda katrā maiņā?
Operatoriem ir jāievēro apstiprinātais kontrolsaraksts attiecībā uz aizsargiem, noplūdēm, temperatūru, spiedienu, dzesēšanu, eļļošanas stāvokli, neparastu skaņu vai kustību, trauksmes signāliem un produkta kvalitātes tendencēm.
Vai apkopi var veikt, kad HMI ir apturēšanas režīmā?
Vienīgi apturēšanas režīms nav enerģijas izolācija. Pirms apkopes veikšanas vai ieiešanas bīstamā zonā izmantojiet iekārtai raksturīgo enerģijas kontroles procedūru.
Kuri apkopes ieraksti ir visnoderīgākie?
Iekārtas identitāte, darba stundas, izmērītās temperatūras un spiediens, trauksmes vēsture, novērotais stāvoklis, detaļu kvalitātes tendences, paveiktais darbs, nomainītās daļas un pēcremonta pārbaude ir noderīgi ieraksti.
Kāpēc pēc atiestatīšanas atgriežas tie paši trauksmes signāli?
Atiestatīšana nodzēš ziņojumu, bet nenovērš cēloni. Reģistrējiet pirmo trauksmi, cikla soli un attiecīgās ievades, pēc tam pārbaudiet saistīto procesu, sensoru, izpildmehānismu, utilītu vai secības stāvokli.