Šajā lapā
- Kas ir pūšanas formēšanas mašīna?
- Kā darbojas izpūšanas formēšana
- Veidi pēc procesa: EBM, IBM, ISBM
- Iekārtas iekšpusē: detaļas, kas nosaka kvalitāti
- Veidi pēc struktūras un modeļu klāsta
- Mūsu vadītie materiāli
- Ko ražo pūšanas formēšanas mašīnas
- Izlaide un izmaksas: svarīgie skaitļi
- Kā mēs palīdzam izvēlēties
- Kvalitāte, testēšana un tas, ko mēs skatāmies
- Kas nosaka mašīnas cenu
- Pērkot no ražotāja
- FAQ
Kas ir pūšanas formēšanas mašīna?
Pūšanas formēšanas mašīna plastmasas sveķus pārvērš dobās daļās, tos izkausējot, veidojot mīkstu formu un iepūšot saspiestu gaisu šīs formas iekšpusē, lai tie atspiestos pret veidni. Kad plastmasa atdziest un veidne atveras, jums ir gatavs dobs izstrādājums - pudele, kanna, bungas, tvertne. Gandrīz katrs cietais plastmasas trauks, ar kuru jūs rīkojaties, sākās ar viena vai cita veida pūšanas formēšanas iekārtu.
Kategorija ir plaša, jo daļas ir tik atšķirīgas: 100 ml acu pilinātāja pudele un 220 l ķīmisko vielu cilindrs ir “izpūstas”, taču nekas abās iekārtās nav vienāds. Labi izvēlēties nozīmē saprast divas lietas — kā veidojas mīkstā forma (procesa veids), un kā iekārta ir izveidota, lai to piegādātu (struktūra). Mēs ņemsim abus pēc kārtas.
Kā darbojas izpūšanas formēšana
Ekstrūzijas izpūšanas formēšana — process, kas notiek aiz vairuma rūpniecisko konteineru — darbojas ciešā cilpā. Izprotot to, katrs vēlākais lēmums (izmaksas, produkcija, kvalitāte) kļūst acīmredzams:
- Izkausēt un mērīt.Ekstrūdera skrūve izkausē sveķus un virza vienmērīgu, viendabīgu plūsmu pret presēšanas galvu.
- Veidojiet parisonu.Kausējums iziet no presformas galviņas kā doba caurule — parison. Sienas biezuma regulators profilē šo cauruli visā tās garumā, lai plastmasa atrodas vietā, kur daļai nepieciešama stiprība.
- Skava.Veidne aizveras ap parisonu. Sinhronā iespīlēšana un tiešā spiediena bloķēšana notur plāksnes paralēli, lai daļa nemirgotu.
- Pūt.Pūšanas tapa iesmidzina gaisu (ar apakšējo pūšanas sistēmu daudzās daļās), un pūtīte piepūšas pret dobumu, iegūstot savu galīgo formu.
- Forši.Daļa nostājas pret atdzesētu veidni. Tas parasti ir garākais solis, un tas, nevis ekstrūderis, nosaka jūsu cikla laiku.
- Izstumt un pabeigt.Veidne atveras, robota roka noņem daļu, un zibspuldze tiek apgriezta. Uz automatizētas līnijas tas darbojas bez apkalpes.
Divas no šīm darbībām mierīgi nosaka visas līnijas ekonomiku. Parison profilēšana nosaka, cik daudz sveķu nes katra daļa; dzesēšana nosaka, cik ātri varat tos pagatavot. Pareizi noskaidrojiet šīs divas ierīces, un pārējā mašīna lielākoties parūpēsies par sevi, tāpēc tiem ir jāpievērš lielāka uzmanība, nekā pircēji parasti salīdzina virsraksta specifikācijas.
Veidi pēc procesa: EBM, IBM un ISBM
Ir trīs izpūšanas formēšanas mašīnu galvenie procesu veidi. Atšķirība ir pilnībā iekšākā tiek veidota mīkstā formapirms tas ir izpūsts.
| Tips | Kā veidojas forma | Vislabākais priekš | Tipiski produkti |
|---|---|---|---|
| Ekstrūzija (EBM) | Parisons tiek izspiests kā caurule, pēc tam izpūsts | Apstrādātas un lielas dobas daļas | Džerija kannas, bungas, cisternas, pudeles |
| Injekcija (IBM) | Sagataves iesmidzināšana, pēc tam izpūsta | Mazie, augstas precizitātes konteineri | Farmācijas pudeles, kosmētikas burciņas |
| Injekcijas stiepšana (ISBM) | Sagatave injicēta, izstiepta un izpūsta | Caurspīdīgas, spēcīgas PET pudeles | Ūdens un bezalkoholisko dzērienu pudeles |
Ekstrūzijas izpūšanas formēšana (EBM)ir rūpniecisko konteineru darba zirgs un mūsu būvēšanas process. Tā kā korpuss, rokturis un kakls veidojas vienā šāvienā, EBM izgatavo apstrādājamas un lielas detaļas, kuras nevar veikt citi procesi.Iesmidzināšanas izpūšanas formēšana (IBM)vispirms veido precīzu sagatavi, nodrošinot izcilu mazo pudeļu kakliņa precizitāti, bet bez rokturiem un bez lielām detaļām.Injekcijas stiepšana (ISBM)izstiepj PET sagatavi ūdens pudelēs redzamajai skaidrībai un izturībai — tā atšķiras no HDPE rūpnieciskajām daļām.
Praksē izvēle reti ir neskaidra. Kanna, muca, tvertne vai jebkurš apstrādāts vai liels konteiners ir ekstrūzijas daļa; IBM un ISBM pieder mazām precīzām pudelēm un caurspīdīgām PET. Zinot, kurā saimē jūsu produkts ietilpst, pirms iekļaušanas mašīnu sarakstā, tiek ietaupīti cenu salīdzinājumi diviem procesiem, kuri nekad nebija piemēroti.
Iekārtas iekšpusē: detaļas, kas nosaka kvalitāti
Divām mašīnām var būt vienāda virsraksta jauda un tās var darboties pilnīgi atšķirīgi, jo komponentos dzīvo kvalitāte. Šīs ir daļas, kas mūsu inženieriem rūp visvairāk:
| Komponents | Ko tas dara | Kāpēc tas ir svarīgi |
|---|---|---|
| Ekstrūderis un skrūve | Izkausē un mēra sveķus | 50–100 mm skrūves pie 24–25 l/D nodrošina stabilu, viendabīgu HDPE kausējumu — konsekventu detaļu pamatu |
| Die head + parison kontrolieris | Veido un profilē pagasta sienu | MOOG 100 punktu sienas biezuma regulators ir vienīgais lielākais sviras sveķu izmaksām un daļas stiprībai. |
| Saspiedes vienība | Aizver un notur veidni | Divkāršā vilkšanas stieņa sinhronā iespīlēšana + eļļas cilindra tiešā spiediena bloķēšana notur plāksnes paralēli lielai tonnāžai |
| Pūt un atdzesēt | Piepūš un nostāda daļu | Pūšanas tapa + apakšējā pūšanas forma detaļai; dzesēšanas dizains nosaka reālo cikla laiku |
| Braukt un kontrolēt | Ieslēdz un darbina mašīnu | Servo galvenais sūknis samazina enerģiju; Mitsubishi PLC + Weinview HMI aizsargā darbības laiku 24/7 līnijās |
| Automatizācija | Izņemšana, atslāņošanās, apskate | Robota roka + pakārtotā apgriešana nodrošina stabilu kvalitāti bezpilota skrējienā |
Līnijā, kas darbojas visu diennakti, kontroles uzticamība ir tas, kas aizsargā ražu — tāpēc importētajām sastāvdaļām pēdējā rindā ir lielāka nozīme, nekā izskatās. Mitsubishi PLC, Weinview HMI un MOOG sienas biezuma kontrole nav nozīmītes; tās ir pārbaudītas detaļas, kas ir izmantojamas gandrīz jebkur pasaulē, tāpēc kļūme Lagosā vai Limā neaizkavē līniju nedēļām ilgi.
Veidi pēc struktūras un modeļu klāsta
Ekstrūzijas ietvaros mašīnas tiek grupētas pēc tā, kā tiek piegādāts dārzs un kā tiek uzcelta siena. Šeit jūs pieskaņojat mašīnu jūsu daļas izmēram un tilpumam.
- Nepārtrauktas pūšanas formēšanas mašīna.Parison ekstrudē nepārtraukti, un veidņu atspoles, lai to notvertu — augsta kadence uz mazām un vidējām daļām līdz aptuveni 30 l, un kur ar daudzveidīgu galviņu tiek darbinātas vairākas pudeles.
- Akumulatoru (akumulatoru) pūšanas formēšanas mašīna.Kausējums uzkrājas galvā un ātri izšauj, apturot lielu spārnu nokarāšanu — mucām, IBC tvertnēm, degvielas tvertnēm un barjerām.
- Daudzslāņu pūšanas formēšanas mašīna.2–6 slāņu presformas galva koekstrudē barjeras, slīpēšanas vai krāsas slāņus vienā sienā — izmanto degvielas tvertnēm un augstas specifikācijas ķīmisko vielu mucām.
- Automātiska pūšanas formēšanas mašīna.Jebkurš no iepriekš minētajiem ar pilnu automatizāciju — robota izņemšana, atslāņošanās un bezpilota konsekventas darbības pārbaude.
Mūsu klāsts aptver 100 ml līdz 220 l mucas (un lielākas pēc pieprasījuma), tāpēc tajā pašā rūpnīcā tiek ražota neliela eļļas pudele un ANO novērtēta ķīmisko vielu mucas:
| Jauda | Mašīnas tips | Modeļu piemēri | Sausā cikla jauda* | Saspīlēšana |
|---|---|---|---|---|
| 100 ml - 2 l | Nepārtraukts, viens/vairāku kauliņu | 2L viens/ dubultā stacija | līdz 1200/h | 40 kN |
| 3–15 l | Nepārtraukts, vienvietīgs/dubults | 5L / 15Lstacija | 450–1000/h | 65–200 kN |
| 20–60 l | Akumulators | KGB70A / 80A /90A | 500–700/h | 130–280 kN |
| 120–160 l | Akumulators | KGB100B /110A | 300–320/h | 440–760 kN |
| 220 L mucas+ | Ķīmiskā stobra speciāli | 250L spec | 17-20/st | pēc pieprasījuma |
*Sausais cikls ir teorētiskais maksimums; reālā izlaide ir zemāka. Pilnas specifikācijas un nostrādātie skaitļi ir atrodami mūsu dziļajā niršanāDžerija konservu mašīnaunuzkrāt mašīnu.
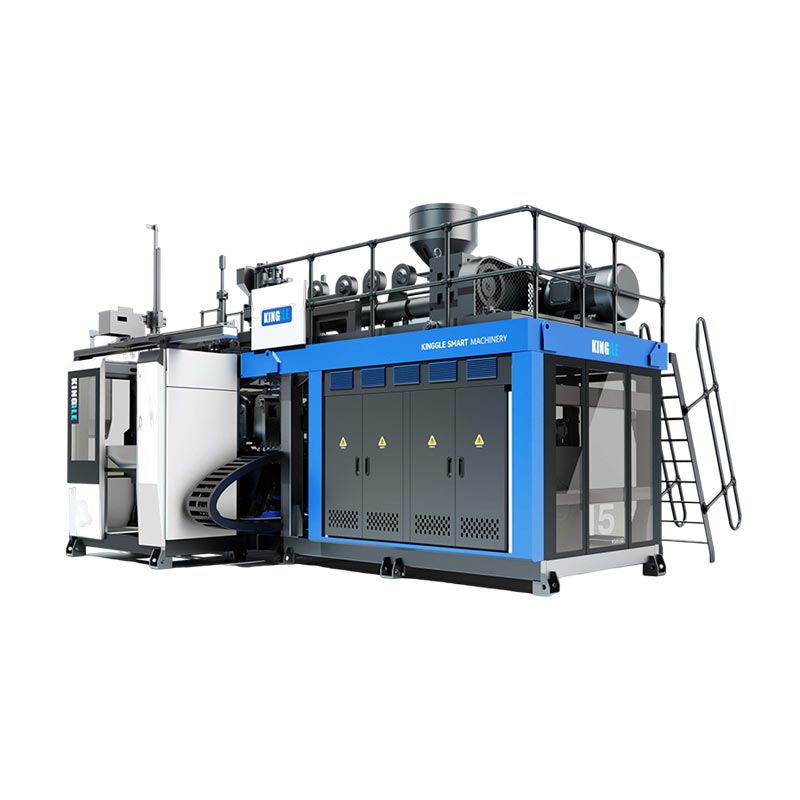
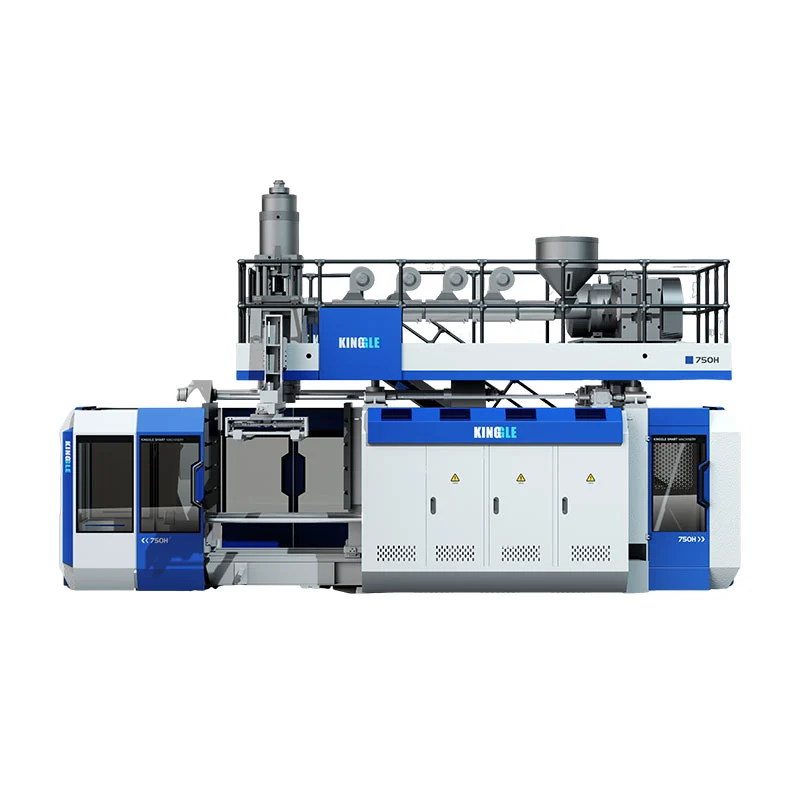
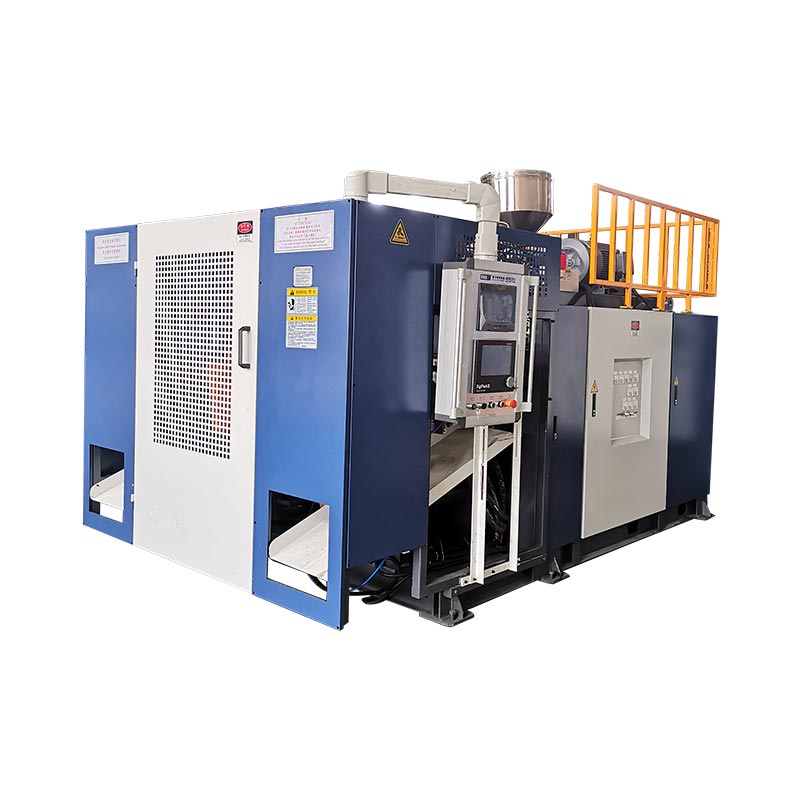
 Nepārtraukts — 5L viena stacija
 Akumulators — 60L lielām detaļām
 Akumulators - 250L mucas un tvertnes
Mūsu vadītie materiāli
Iekārta nosaka procesu; sveķi nosaka īpašības. Mūsu ekstrūzijas iekārtas darbina tālāk norādīto rūpniecisko saimi viena vai daudzslāņu sienās.
| Materiāls | Kāpēc tas tiek izmantots | Tipiskas daļas |
|---|---|---|
| HDPE | Ciets, ķīmiski izturīgs, zemas izmaksas | Džerija kannas, pudeles, cisternas |
| HMW-HDPE | Augsta triecienizturība un izturība pret plaisām | Ķīmiskās tvertnes, degvielas tvertnes |
| PP | Karstumizturība, skaidrības iespējas | Plānsienu un karsti pildāmi konteineri |
| PVC / PA | Barjeras un īpašās īpašības | Speciālās pudeles, barjerslāņi |
Ko ražo pūšanas formēšanas mašīnas
Mainiet veidni, un viena mašīnu saime kalpo daudzām nozarēm. Šīs ir lietojumprogrammu jomas, kuras mēs visbiežāk izmantojam:
| Rūpniecība | Produkti |
|---|---|
| Iepakojums | Eļļas un mazgāšanas līdzekļu pudeles, džeru kannas, ķīmiskās tvertnes, IBC tvertnes |
| Automašīna | Degvielas tvertnes, gaisa vadi, spoileri |
| Ceļu pārvalde | Satiksmes barjeras, konusi, izolācijas balsti |
| Peldošs | Bojas, pludiņi, pontoni |
| Loģistika un vairāk | Paletes, instrumentu kastes, galdi un krēsli, rotaļlietas |
Izlaide un izmaksas: svarīgie skaitļi
Divi aprēķini nosaka, vai iekārta ir piemērota jūsu uzņēmumam, un abi ir viegli darbināmi pirms iegādes.
Piemērs — 5 l kanna 7,2 s ciklā ar vienu galvu:
(3600 ÷ 7,2) × 0,8 =400 kannas/h· divas maiņas ≈6400/dienā
Sveķi = daļas svars × sveķu cena → piem. 0,20 kg × 1,30 USD =0,26 ASV dolāri
Enerģija = mašīna kW × $/kWh ÷ daļas/h → piem. 15 × 0,12 ÷ 400 =0,0045 ASV dolāri
Ņemiet vērā, ka sveķi samazina enerģijas un darbaspēka izmaksas par daļu. Šis vienīgais fakts attiecas uz precīzu sienas biezuma kontroli: 5% sveķu apgriešana no daļas, kas tiek piegādāta par miljonu, ietaupa daudz vairāk nekā jebkurš elektrības rēķins — un tāpēc lētāka iekārta ar vāju sienas kontroli parasti izrādās dārgākā.
Kā mēs palīdzam izvēlēties
Kad pircējs nosūta pieprasījumu, mēs strādājam ar detaļu, nevis mašīnu. Atbildiet uz šiem jautājumiem, un pareizā konfigurācija parasti ir skaidra:
- Lielākā daļa un forma.Izmērs un tas, vai tam ir rokturis, nosaka ekstrūzijas vai iesmidzināšanas un nepārtrauktas pret akumulatoru.
- Sveķu un sienu spec.Barjeras vai slīpēšanas slāņiem nepieciešama daudzslāņu galva; ANO noteiktajām bungām nepieciešama spēcīga sienas biezuma kontrole.
- Dienas izlaide.Pirms vienas vai dubultās stacijas izvēles veiciet izvades matemātiku, salīdzinot ar divu maiņu stundām.
- Sertifikācija.Drop-test vai ANO prasības maina instrumentus un validāciju.
- Savrups vai pabeigts.Mērogošanas līnijas gūst labumu no centrālās padeves, ūdens un drupināšanas, kas tiek piegādāti kopā.
Kvalitāte, testēšana un tas, ko mēs skatāmies
Konsekvence ir visa spēle pūšanas formēšanā, un tajā parādās divu gadu desmitu garumā vienas un tās pašas iekārtas. Dažas lietas, ko mēs darām un skatāmies:
- Sienas biezuma viendabīgums.Profilēts punkts punktā, lai katra detaļa atbilstu tās kritiena testa specifikācijām ar vismazāko sveķu daudzumu — pārbaudīta pirms nosūtīšanas.
- Pilienu tests un ANO validācija.Ķīmisko cilindru instrumenti iztur 3 metru kritiena testu un ANO sertifikātu, pirms tie atstāj mūsu grīdu.
- Kur parasti sākas izlaides kritums.Lēnāki cikli biežāk ir saistīti ar uzglabāšanas gājienu vai dzesēšanu, nevis uz ekstrūderi — tā ir pirmā, nevis pēdējā vieta, kur meklēt. (Vairāk šeitkas izraisa lēnu materiālu uzglabāšanu.)
Kas nosaka mašīnas cenu
"Pūšanas formēšanas mašīnai" nav vienas saraksta cenas, jo specifikācijas maina izmaksas. Galvenie virzītāji:
- Daļas izmērs un iespīlēšanas spēks.Lielākām detaļām ir nepieciešami smagāki rāmji un daudz lielāka tonnāža — lielākais izmaksu virzītājspēks.
- Preču galviņu skaits.Twin/multi-die reizina izlaidi un cenu.
- Viens pret daudzslāņu.Daudzslāņu galva palielina iespējas un izmaksas.
- Automatizācija un vadības ierīces.Robota izņemšana, mirgošana un augstākās kvalitātes vadība paaugstina cenu, bet samazina ekspluatācijas izmaksas.
- Pabeigtās sistēmas.Centrālā barošana, ūdens un drupināšana papildina cenu, bet samazina atkritumus un darbu.
Pērkot no ražotāja
Mašīna ir desmit gadu ilgas attiecības, tāpēc tas, kurš stāv aiz tās, ir tikpat svarīgs kā specifikācija. Kā rūpnīca mēs atbalstām katru mašīnu ar:
- Garantija.Galvenajām sastāvdaļām ir 1–2 gadu garantija; dilstošās daļas tiek nomainītas bez maksas pirmā gada laikā.
- Uzstādīšana un apmācība.Mūsu inženieri dodas uz jūsu rūpnīcu, lai uzstādītu, nodotu ekspluatācijā un apmācītu jūsu operatorus.
- Attālais atbalsts.Iebūvēta trauksmes sistēma ļauj attālināti diagnosticēt un novērst problēmas.
- Pielāgoti risinājumi.Veidnes atbilstoši jūsu rasējumiem un konfigurācijām, kas pielāgotas jūsu daļai, sveķiem un izvadei.
Pastāstiet mums savu daļu — mēs noteiksim mašīnu
Nosūtiet savu produktu, izmēru, sveķus un ikdienas izlaidi. Mēs ieteiksim pareizo veidu, konfigurāciju un iespīlēšanas spēku ar reāliem cikla skaitļiem.
Saņemt citātu Tērzējiet vietnē WhatsAppBieži uzdotie jautājumi
Kas ir pūšanas formēšanas mašīna?
Tas ražo dobus plastmasas izstrādājumus, kausējot sveķus, veidojot tos mīkstā formā un uzpūšot to ar gaisu veidnē — izmanto pudelēm, skārda bundžām, mucām, tvertnēm, degvielas tvertnēm un citiem.
Kādi ir pūšanas formēšanas mašīnu veidi?
Pēc procesa: ekstrūzija (EBM), injekcija (IBM) un injekcijas stiepšana (ISBM). Pēc struktūras: nepārtraukts, akumulators un daudzslāņu. Pēc darbības: automātiska. Ekstrūzija ir visizplatītākā rūpnieciskajiem HDPE konteineriem.
Cik maksā pūšanas formēšanas mašīna?
Cenu nosaka daļas izmērs un iespīlēšanas spēks, vītņu galviņu skaits, viens pret daudzslāņu slāni un automatizācija. Maza vienas stacijas iekārta maksā daudz mazāk nekā liela akumulatora cilindru līnija — kopīgojiet savu daļu un rezultātu, lai iegūtu precīzu cenu.
Kā izvēlēties pareizo?
Sāciet no daļas: lielākais izmērs, rokturis vai ne, sveķi, sienas specifikācija, sertifikācija, pēc tam ikdienas produkcija. Apstrādātajām un lielajām daļām tiek izmantota ekstrūzija (nepārtraukta maza-vidēja, akumulators lielai); precīzas mazas pudeles izmanto injekciju; caurspīdīgas PET pudeles izmanto injekcijas stiept.
Kādus materiālus tas var darbināt?
Ekstrūzijas mašīnas darbina PE (HDPE un HMW-HDPE), PP, PVC un PA viena vai daudzslāņu sienās. Injekcijas stiepes mašīnas darbojas ar PET caurspīdīgām pudelēm.
Kā tiek mērīta izlaide?
Specifikāciju lapas parāda sausā cikla (teorētisko) izvadi. Reālā izlaide ir sausais cikls × aptuveni 0,75–0,85, jo dzesēšanas laiks un daļas svars pagarina reālo ciklu.