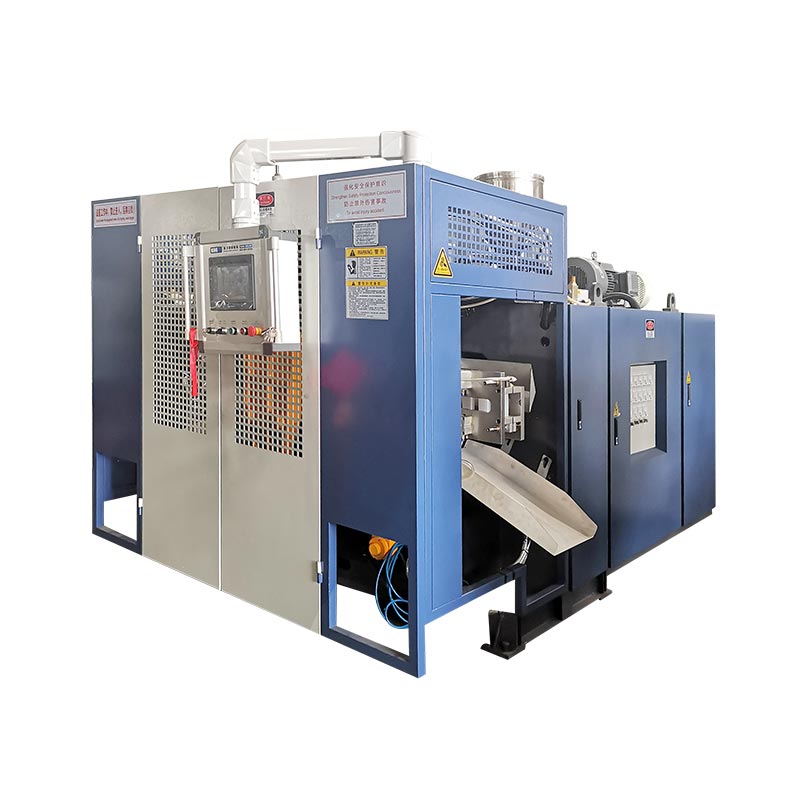
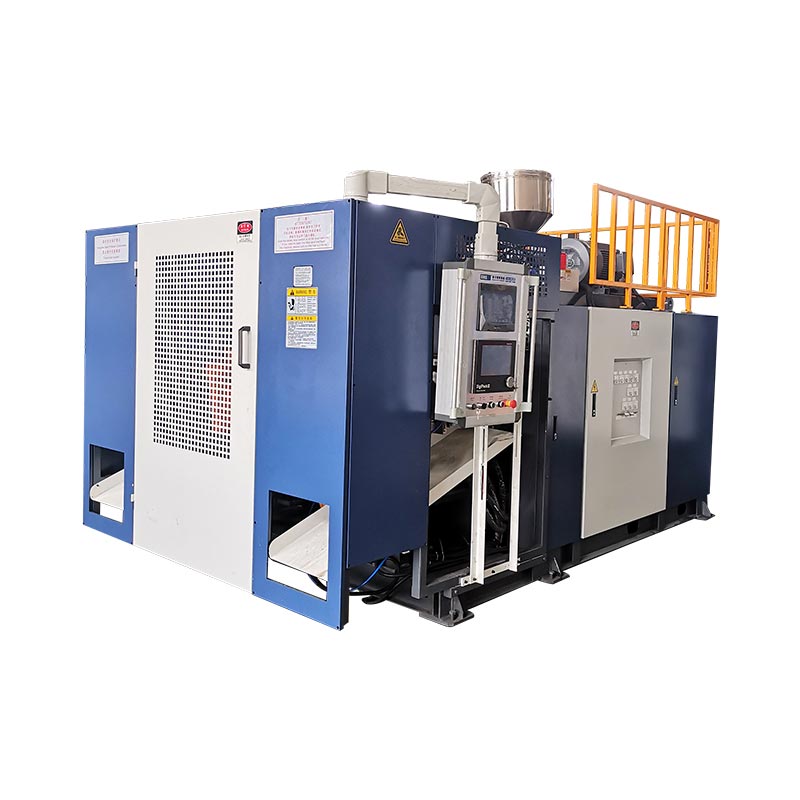
Izvēlieties Kinggle KGB90A, ja apstiprinātajā izstrādājumā var izmantot publicēto viena ekstrūdera izkārtojumu un tam nav nepieciešamas divas KGB90AP kausējuma plūsmas pēc tam, kad ir noteiktas tā materiāla, izvades un produkta pārbaudes.Izvēlieties KGB90AP, ja produkta specifikācijā patiešām ir nepieciešama divslāņu vai divkrāsu ekstrūzija, jo tā pašreizējā produkta lapā ir norādītas divas 70 mm skrūves un abas materiāla plūsmas ir jāpārbauda atsevišķi. Pirms jebkuras izvēles pārbaudiet veidnes aploksni, bruto masu, sveķus, sienas konstrukciju, pieņemto izlaidi un rūpnīcas pakalpojumus pret gatavo daļu, nevis paļaujoties tikai uz 60 L tilpuma etiķeti.

Pieci lēmumi, kas jāpieņem pirms piedāvājuma pieprasīšanas
- Viena vai divas kušanas plūsmas
- Maksimālā bruto masa
- Gatavās veidnes izmērs un saskarnes
- Pieņemta izvade ar reālo produktu
- Mašīnu un pilnas līnijas utilītu darbības joma
KGB90A
Publicēts ar vienu 90 mm skrūvi un 45 kW ekstrūdera motoru. Sāciet šeit, lai iegūtu vienas plūsmas produkta koncepciju, kas ir jāapstiprina projektam.
KGB90AP
Publicēts ar divām 70 mm skrūvēm un diviem 22 kW ekstrūdera motoriem. Tās norādītais mērķis ir divslāņu vai divkrāsu ražošana.
| Publicēts vienums | KGB90A | KGB90AP | Atlases nozīme |
|---|---|---|---|
| Maksimālā konteinera ietilpība | 60 l | 60 l | Nominālā jauda nepierāda, ka konkrēta daļa der. |
| Ekstrūdera izkārtojums | Viena 90 mm skrūve | Divas 70 mm skrūves | Šī ir galvenā sienas un krāsu struktūras modeļa atšķirība. |
| Ekstrūdera motora jauda | 45 kW | 2 x 22 kW | Uzstādītā motora nominālie rādītāji nav produkta enerģijas rezultāti. |
| Publicētā HDPE kausēšanas jauda | 130 līdz 160 kg/h | 130 līdz 160 kg/h | Apstipriniet jaudu ar faktisko sveķu un bruto sveķu pieprasījumu. |
| Akumulatora ietilpība | 6,6 l | 6,6 l | Pārbaudiet šāviena tilpumu un masu, salīdzinot ar visu sīrupu. |
| Publicēts PE akumulatora svars | 4,95 kg | 4,95 kg | Daļas svars vien neietver zibspuldzi, astes un procesa piemaksu. |
| Saspiedes spēks | 280 kN | 280 kN | Prognozētā platība un procesa pieprasījums joprojām ir jāpārskata. |
| Maksimālais veidnes izmērs, P x A | 700 x 980 mm | 700 x 980 mm | Gatavās veidnes komplektam jāatbilst abiem izmēriem. |
| Veidnes biezuma diapazons | 460 līdz 550 mm | 460 līdz 550 mm | Iekļauti ieliktņi, aizmugurējās plāksnes un montāžas detaļas. |
| Mašīnas izmērs, G x P x A | 5,45 x 3,5 x 4,2 m | 5,45 x 3,5 x 4,2 m | Šī ir mašīnas aploksne, nevis pilna ražošanas vienība. |
| Mašīnas svars | 14 t | 15 t | Izmantojiet galīgo vispārējo pamatu un apstrādei. |
Avots: pašreizējais KinggleKGB90A produkta lapaunKGB90AP produkta lapa, pārbaudīts 2026. gada 9. septembrī. Skaitļi ir publicētas atsauces, nevis garantija katrai konfigurācijai.
Pirmais lēmums ir sienas konstrukcija, nevis 60L etiķete
Abiem modeļiem ir tāda pati nominālā ietilpība 60L. Šī kopīgā etiķete nepadara tos savstarpēji aizstājamus. Produktu tabulā KGB90A ir norādīta viena 90 mm skrūve. KGB90AP tabulā ir norādītas divas 70 mm skrūves. Kinggle norāda, ka dubultās ekstrūzijas sistēma ir paredzēta divslāņu vai divu krāsu ražošanai.
Sāciet ar izstrādājuma zīmējumu. Atzīmējiet katru nepieciešamo sienas slāni, krāsu reģionu un materiāla plūsmu. Norādiet, kāpēc katrs no tiem pastāv. Otrais ekstrūderis ir pamatots ar produkta prasību. To nevajadzētu pievienot tikai tāpēc, ka sarežģītāka mašīna izklausās spējīgāka.
Vienas plūsmas produktam KGB90A ir vienkāršāka publicētā arhitektūra. Galīgajam priekšlikumam vēl ir jāpārskata materiāli un instrumenti. Lapā PE, PP un ABS ir norādītas kā materiālu saimes, taču šis saraksts nepierāda, ka katra atzīme tiks apstrādāta ar vienu un to pašu rezultātu. Kušanas uzvedība, produkta ģeometrija un pieņemšanas testi joprojām ir projekta ievade.
Norādītam divslāņu vai dubultkrāsu izstrādājumam KGB90AP nodrošina divas publicētās ekstrūzijas plūsmas. Citāts jāsniedz tālāk. Tam vajadzētu noteikt, kuri sveķi vai krāsa baro katru plūsmu. Tajā jānorāda arī mērķa slāņa attiecības, palaišanas metode un pārbaudes plāns. Divi ekstrūderi rada iespēju. Viņi paši nenosaka gatavās sienas specifikāciju.
Izvairieties no slāņu sajaukšanas ar veidņu izvadiem vai veidņu dobumiem. Caur izstrādājuma sienu iet slānis. Izejas atvere veido vienu kopienu. Dobums veido vienu daļu. Kinggle'sgalvas, dobuma un slāņa vadotneatdala šos skaitļus. Ievietojiet katru skaitu savā RFQ rindā.
Abas publicētās tabulas saka par kopīgo platformu
Pašreizējās modeļu tabulas parāda kopīgu formēšanas aploksni. Abos norādīts 280 kN iespīlēšanas spēks un 960 x 980 mm veidnes plāksne. Abos attēlos maksimālais veidnes izmērs 700 x 980 mm. Publicētais veidņu biezuma diapazons ir no 460 līdz 550 mm. Norādītā akumulatora ietilpība ir 6,6 l, bet PE akumulatora svars ir 4,95 kg.
Šīs līdzības padara ekstrūdera izkārtojumu redzamāku. KGB90A izmanto vienu 90 mm skrūvi ar sarakstā iekļautu 45 kW ekstrūdera motoru. KGB90AP izmanto divas 70 mm skrūves ar diviem 22 kW motoriem. Abās lapās publicēts HDPE kausēšanas jaudas diapazons no 130 līdz 160 kg/h.
Nepievienojiet divus KGB90AP jaudas skaitļus, ja vien tabulā nav skaidri norādītas atsevišķas izvades. Tā nav. Publicētajā diapazonā jau ir aprakstīts modelis. Divkāršā ekstrūdera izkārtojums var sadalīt bruto kausējumu starp plūsmām, taču apstiprinātā slāņu attiecība nosaka katras plūsmas reālo pieprasījumu. Rūpnīcai šī attiecība ir nepieciešama pirms lieluma noteikšanas sveķu apstrādes un izmēģinājuma veikšanas.
Mašīnas izmēri ir publicēti arī kā vienādi 5,45 x 3,5 x 4,2 m. Norādītais svars mainās no 14 t KGB90A uz 15 t KGB90AP. Šī vienas tonnas atšķirība ir noderīga agrīnai plānošanai. Ar to nepietiek galīgajam pamatu, pacelšanas vai nosūtīšanas plānam.
Uz abām tabulām ir arī tāda pati sausā cikla etiķete. Uztveriet to tikai kā atsauci uz mašīnas kustību. Tas nenorāda testa trauku, sveķus, daļas svaru, dzesēšanas laiku vai noraidīšanas noteikumu. Produkta rakstā šis ierobežojums ir skaidri jānorāda, nevis jāpārvērš kataloga līnija par ražošanas solījumu.
Kur KGB90A ir tiešāks sākumpunkts
Šajā salīdzinājumā KGB90A ir viena ekstrūdera modelis. Tās publicētajā lapā ir norādīta viena 90 mm skrūve, 24 L/D attiecība un 45 kW ekstrūdera motors. Kinggle standarta modeļa aprakstā ir iekļauts arī MOOG 100 biezuma kontrolieris, robota roka un apakšējās pūšanas sistēma.
Šis izkārtojums ir praktisks sākumpunkts, kad apstiprinātajā izstrādājumā tiek izmantota viena kausējuma plūsma. Kinggle uzskaitītie iespējamie lietojumi ietver ķīmiskā iepakojuma mucas, kraušanas spaiņus, āra ūdens tvertnes, automašīnu tvertnes, rotaļlietas, automašīnu daļas, instrumentu kastes un satiksmes barjeras. Sarakstā ir parādīts produkta platums. Tas neapliecina, ka katrs izstrādājums šajās grupās atbilst vienai veidnei vai vienai receptei.
Nosūtiet faktisko daļu, pirms pieņemat, ka tā ir piemērota. 60L šaurai tvertnei un 60L platai instrumentu kastei var būt ļoti atšķirīgi projicētie laukumi. To veidnes var atšķirties arī pēc platuma, augstuma un biezuma. Rokturi, dziļie vilkumi, ieliktņi un atdalīšanas līnijas ietekmē nepieciešamo skavām un skavām. Maksimālais produkta apjoms ir tikai viena skrīninga vērtība.
Viena ekstrūdera izkārtojums arī atvieglo materiāla ceļa noteikšanu. Ir viena galvenā sveķu plūsma, kas jāžāvē, baro, krāso un attīra. Tas nenoņem procesa darbu. Sveķu maiņas, krāsu maiņas un atkārtotas slīpēšanas noteikumi joprojām ietekmē palaišanu un nomaiņu. TheHDPE un PP rokasgrāmataizskaidro, kāpēc materiālu nosaukumi vien recepti nenosaka.
Izvēlieties KGB90A tikai pēc tam, kad produkta prasības to atbalsta. Ja pircējs vēlāk pievieno otru slāni vai atsevišķu redzamu krāsu plūsmu, šīs izmaiņas var ietekmēt visu ekstrūzijas un galviņas paketi. Lētāk ir nosēdināt sienas konstrukciju pirms mašīnas konstrukcijas iesaldēšanas.
Ko KGB90AP pievieno un kas tam joprojām ir vajadzīgs no pircēja
Kinggle apraksta KGB90AP kā dubultās ekstrūzijas modeli divslāņu vai divkrāsu darbam. Tā pašreizējā tabulā ir norādītas divas 70 mm skrūves un divi 22 kW ekstrūdera motori. Publicētā maksimālā konteinera ietilpība, iespīlēšanas dati, veidņu aploksnes un akumulatora skaitļi atbilst KGB90A tabulai.
Papildu ekstrūzijas plūsma ir noteicošā atšķirība. Tas ļauj projektam ievadīt divas noteiktas kausējuma plūsmas galviņu sistēmā. Šīs straumes var attēlot divas krāsas vai izstrādātu slāņa struktūru. Pircējam ir jānodrošina materiālu pāris un nepieciešamās attiecības starp tiem. Saderību nevajadzētu pieņemt no vārdiem "dubultais slānis".
Slāņu kontrolei ir nepieciešama arī pārbaudes metode. Izlemiet, vai rūpnīca pārbaudīs kopējo sienu biezumu, atsevišķu slāņu sadalījumu, krāsu robežu, izskatu vai produktam specifisku veiktspējas testu. Norādiet, kur daļa tiks sadalīta vai izmērīta. Nokārtotajam rezultātam ir nepieciešams rasējums vai kontroles plāns, nevis vizuāls atzinums pie iekārtas.
Publicētajā KGB90AP lapā kā pielietojums ir nosauktas arī instrumentu kastes, ķīmiskais iepakojums un rotaļlietas. Katrs var izvirzīt dažādas prasības sienu formai un krāsu izvietojumam. Rīku komplektam var būt dziļi elementi un plašs projicējamais laukums. Ķīmiskajam iepakojumam var būt nepieciešams noteikts materiāls un veiktspējas specifikācija. Rotaļlietu daļas var radīt prasības attiecībā uz izskatu un krāsu robežām. Mašīnas priekšlikumam ir jāatbilst faktiskajai daļai.
The Kinggle saimniekojaMOOG DigiPack III rokasgrāmataskaidro, ka akumulatora-mašīnas sienu profili ir saistīti ar akumulatora pozīciju izstumšanas laikā. Tas atbalsta profila izvietojumu gar pagastu. Tas automātiski nekontrolē pircēja slāņu attiecību. Ekstrūzijas un galviņas konstrukcijai ir jāatbilst šai atsevišķajai prasībai.
60L izstrādājumam joprojām ir jāatbilst veidnei un akumulatoram
Nominālais tilpums ir slikta galīgā piemērotības pārbaude. Divi dobi izstrādājumi var turēt vienādu tilpumu, vienlaikus prasot ļoti dažādas veidnes. Sāciet ar daļas maksimālo platumu, augstumu un dziļumu. Pievienojiet atdalīšanas līniju, atspiešanu, zibspuldzes kabatas, kaklu vai apakšējo trieciena saskarni, ieliktņus, dzesēšanas savienojumus un montāžas plāksnes.
Salīdziniet gatavo veidņu komplektu ar publicēto mašīnas logu. Abās 60 l lapās norādīts maksimālais veidnes izmērs 700 x 980 mm un biezuma diapazons no 460 līdz 550 mm. Plāksnes izmērs ir 960 x 980 mm. Šie skaitļi ļauj veikt agrīnu skrīningu. Apstiprinātajiem mašīnas un veidņu rasējumiem ir jāapstiprina galīgā saskarne.
Tālāk pārbaudi parsonu. Kopējā masa ietver gatavo produktu, zibspuldzi, astes un jebkuru procesa materiālu, kas iegūts formēšanas laikā. Abās produktu lapās ir norādīts 4,95 kg PE akumulatora svars. Nesalīdziniet šo skaitli tikai ar gatavās daļas svaru. Izmantojiet visu bruto šāvienu un apstipriniet faktiskos sveķus.
Parisonam arī jāsasniedz vajadzīgais garums un forma, pirms gravitācija vai dzesēšana to izkropļo. Sienas programmēšana izplata materiālu šajā garumā. Dziļi stūri, rokturi un platas daļas var atšķirīgi izstiepties. Kinggle'sparison programmēšanas ceļvedisparāda, kā profils ir jāpārbauda pret izmērītajām sienu atrašanās vietām.
Visbeidzot, pārskatiet skavas pieprasījumu un veidņu atvēršanu. Prognozētais laukums, pūšanas spiediens un daļas ģeometrija ietekmē formēšanas slodzi. Ieliktņi un detaļu noņemšana ietekmē atvēršanas vietu. Theekstrūzijas pūšanas veidņu projektēšanas rokasgrāmatanodrošina pilnīgāku interfeisa kontrolsarakstu.
Nepārdodiet sausā cikla skaitli kā gatavā produkta izlaidi
Abās pašreizējās produktu lapās kā sausā cikla izvade ir norādīta "500 PC/HR". Etiķetei ir nozīme. Sausais cikls nepierāda, ka neviens no modeļiem var izgatavot 500 pieņemtus 60 l produktus stundā. Tajā nav iekļauta identificēta daļa, bruto svars, materiāls, sienu biezums, dzesēšanas prasības vai pakārtotais process.
Faktiskā produkcija sākas ar visu ražošanas ciklu. Uzkrāšanai un izstumšanai ir jāatbilst veidnes aizvēršanai. Ir jāpabeidz pūšana, dzesēšana, izplūde, atvēršana un detaļu noņemšana. Apgriešanai un apstrādei pa straumi arī jāiet kopsolī. Noraidīta daļa neietilpst pieņemtajā izvadē.
Publicētais HDPE kausēšanas jaudas diapazons ir vēl viena robeža. Abās lapās norādīts 130 līdz 160 kg/h. Salīdziniet šo diapazonu ar bruto materiālu pieprasījumu, nevis tikai gatavās daļas svaru. Bruto stundas pieprasījums ietver katru parison komponentu un plānoto notikumu likmi. Faktiskais sveķu un procesa stāvoklis var mainīt rezultātu.
Izmantojiet Kinggle'scikla laika ceļvedislai identificētu ierobežojošo notikumu. Pēc tam saskaitiet pieņemtās daļas stabilā skrējienā. Reģistrējiet detaļas svaru, sienu sadalījumu, izmērus un nepieciešamos funkcionālos testus. Ātrai mašīnas kustībai ir maza vērtība, ja izstrādājumam nepieciešams vairāk dzesēšanas vai līnija atgrūž detaļas.
Enerģijai jāizmanto tas pats pieņemtās izejas saucējs. Divās publiskajās tabulās ir norādīts 35 līdz 45 kW diapazons kā vidējais enerģijas patēriņš. Kilovati raksturo vidējo jaudu, nevis enerģiju uz daļu. Theenerģijas mērīšanas rokasgrāmatapaskaidro, kā izmērīt kWh uz vienu pieņemto produktu. Saglabājiet šo rezultātu saistībā ar faktisko izmēģinājumu.
Ražošanas šūna ir lielāka par publicēto iekārtas aploksni
Divās 60 l lapās publicēti vienādi mašīnas izmēri: 5,45 m garš, 3,5 m plats un 4,2 m augsts. Tā ir noderīga pirmā pārbaude. Tajā nav redzamas apkalpošanas ejas, materiālu sistēmas, operatora pozīcijas, veidņu apstrāde, detaļu izkraušana vai pakārtotais aprīkojums.
Veidojiet šūnu ap produkta plūsmu. Atzīmējiet, kur nonāk sveķi un kur iziet gatavās detaļas. Atstājiet vietu robotam, apgriešanai, pārbaudei un izbrāķētam materiālam. Parādiet pelējuma maiņas ceļu. Nodrošiniet piekļuvi sildītājiem, hidraulikai, matricas galvai un vadības skapim. Galīgajā vispārīgajā izkārtojumā šīs saskarnes būtu jāidentificē.

Izvēlētajai konfigurācijai pieder arī utilītas. Jautājiet par galīgo pievienoto slodzi, barošanas spriegumu, iekārtas ieplūdes gaisa un dzesēšanas ūdens nepieciešamību. Iekļaujiet visus vietējos palīglīdzekļus. Neveidojiet augu no līdzīga modeļa galda. Iespējas un vietējā elektriskā konstrukcija var mainīt galīgo paketi.
Kinggle'skomunālo pakalpojumu prasību rokasgrāmataatdala pievienoto slodzi no ekspluatācijas pieprasījuma. Tas attiecas arī uz saspiestā gaisa plūsmu, dzesēšanu un izkārtojumu. Izmantojiet to kopā ar projekta lietderības lapu un galīgo mašīnas rasējumu. Vietas plāns ir jāapstiprina pirms mašīnas nosūtīšanas.
Pārbaudiet vertikālo maršrutu tikpat rūpīgi kā grīdu. Publicētajā augstumā nav iekļautas visas celšanas darbības vai vietas šķērslis. Pārskatiet durvis, jumta konstrukciju, piekļuvi celtnim un ceļu, ko izmanto pelējuma apstrādei. Izkārtojumā parādīt apkopes platformas un atvērtus aizsargus. Mašīna var ietilpt ēkā, un to joprojām ir grūti uzstādīt vai apkalpot.
Pabeidziet pārskatīšanu, izmantojot pakārtoto rindiņu. Lielai daļai ir nepieciešama vieta, lai stabilizētu, apgrieztu un pārvietotu bez bojājumiem. Apstipriniet robota nolaišanas punktu, konveijera platumu un pārbaudes pozīciju. Ja process atgriežas dzirnaviņās, atzīmējiet arī šo maršrutu. Šīs detaļas bieži nosaka, kur iekārta var sēdēt.
Veidojiet RFQ, pamatojoties uz astoņiem produkta pierādījumiem
Modeļa pieprasījums bez detaļu paketes atstāj lielākos lēmumus atvērtus. Kinggle'spārdošanas processpieprasa produkta fotoattēlus vai rasējumus, svaru, izmēru, materiālu, biezumu, jaudu un ķīmiskās izturības vajadzības. Lai pieņemtu lēmumu KGB90A un KGB90AP, sakārtojiet šo informāciju šādā secībā.
- Nosūtiet kontrolētās daļas zīmējumu.Iekļaujiet vispārējos izmērus, kakla vai saskarnes informāciju, atdalīšanas ierobežojumus un jaunāko versiju.
- Norādiet bruto un gatavo masu.Atdaliet gatavā produkta svaru no zibspuldzes, astes un cita procesa materiāla.
- Definējiet katru materiāla plūsmu.Norādiet sveķu pakāpi, piegādātāju, krāsu, atkārtotas slīpēšanas noteikumu un visas nepieciešamās attiecības starp plūsmām.
- Aprakstiet sienas struktūru.Atzīmējiet vienu straumi, dubulto slāni vai dubultu krāsu. Pievienojiet pārbaudes metodi un pieņemšanas ierobežojumus.
- Nodrošiniet veidņu iepakojumu.Iesniedziet galīgo platumu, augstumu, biezumu, svaru, dzesēšanas izkārtojumu, stiprinājuma punktus, ieliktņus un pūšanas saskarni.
- Iestatīt pieņemto izvadi.Definējiet pārdodamās daļas stundā, plānotās maiņas, noraidīšanas apstrādi un pakārtoto procesu, kam ir jāiet kopsolī.
- Uzskaitiet rūpnīcas apstākļus.Iekļaujiet spriegumu, frekvenci, saspiestu gaisu, dzesēšanas ūdeni, griestu augstumu, pacelšanas piekļuvi un pieejamo grīdas laukumu.
- Vienojieties par tiesu.Nosauciet sveķus, veidni, testa ilgumu, kvalitātes pārbaudes, produkcijas skaitu, enerģijas robežu un dokumentus, kas nepieciešami pirms pieņemšanas.
Pieprasiet atbildi, kas atdala standarta modeļa datus no projekta datiem. Standarta tabula palīdz salīdzināt platformu. Tehniskajā līgumā jāapraksta pasūtītā konfigurācija. Saglabājiet pārskatīšanas numurus produkta zīmējumā, veidņu rasējumā, lietderības lapā un pieņemšanas plānā.
Izmantojietrūpnīcas pieņemšanas pārbaudes rokasgrāmatalai definētu skrējienu. Ja ar produktu saistītā enerģija ir daļa no lēmuma, EUROMAP 46.2 nodrošina mērīšanas metodi konkrētai iekārtai, veidnei un noteiktam produktam. Metode arī prasa, lai produkts atbilstu klientu prasībām.
Kinggle'slejupielādes lapanodrošina pārskatīšanai parametru tabulas un kontrollera dokumentus. Pārliecinieties, vai katrs dokuments atbilst galīgajam modelim un kontroles pakotnei. Rokasgrāmata līdzīgai iekārtai ir noderīgs fons, taču tā neaizstāda pasūtīto tehnisko failu.
Pirms ražošanas uzsākšanas lūdziet abām pusēm parakstīt vienu un to pašu datu kopu. Mainīta sienas struktūra var mainīt ekstrūdera izvēli. Smagāks cilvēks var mainīt kadru apskatu. Lielāka veidne var mainīt mašīnas piemērotību. Pārskatīšanas kontrole novērš to, ka agrīns piedāvājums nejauši kļūst par galīgo pieņemšanas pamatu.
Piedāvājumā ir arī jānorāda, kuri vienumi paliek atvērti. Tipiski piemēri ietver galīgo sveķu šķiru, veidņu dzesēšanas savienojumus vai pakārtoto automatizāciju. Katram atklātajam punktam piešķiriet īpašnieku un izpildes datumu. Pēc tam rūpnīca var atdalīt apstiprinātās mašīnas konstrukcijas ievades no informācijas, kurai vēl ir nepieciešams pircēja apstiprinājums.
Izvēlieties modeli, kas atbilst apstiprinātajam produktam
KGB90A un KGB90AP koplieto daudzus publicētus formēšanas ierobežojumus. Tāpēc modeļa izvēle sākas ar ekstrūzijas arhitektūru. Izmantojiet KGB90A kā sākumpunktu apstiprinātai vienas plūsmas koncepcijai. Izmantojiet KGB90AP, ja norādītajam slāņa vai krāsu struktūrai ir nepieciešamas divas ekstrūzijas straumes.
Neizmantojiet modeļa sarežģītību kā produkta definīcijas aizstājēju. Divkāršās ekstrūzijas iekārtai ir nepieciešami divi materiālu apstrādes ceļi, noteikta palaišanas metode un slāņa vai krāsu pārbaudes plāns. Ja produktam šīs funkcijas nav vajadzīgas, tās papildina darbu, neradot pieņemta produkta priekšrocības.
Neizvēlieties KGB90A tikai tāpēc, ka norādītais mašīnas svars ir mazāks. Lielāka nozīme ir veidņu piemērotībai, lielajam pieprasījumam un pieņemtajai produkcijai. Vienas plūsmas izstrādājumam joprojām var būt nepieciešama rūpīga sienas programmēšana, dzesēšana un detaļu apstrāde. Produkta izmēģinājumam ir jāpierāda pilnīgais rezultāts.
Ja pircējs sagaida nākotnes produktus, uzskaitiet tos tagad. Pārbaudiet lielāko pelējumu un smagāko bruto formu. Atzīmējiet visas turpmākās divslāņu vai dubultās krāsas prasības. Pēc tam izlemiet, vai papildu arhitektūra ietilpst pirmajā pirkumā vai vēlākā rindā. Glabājiet neapstiprinātās nākotnes idejas atsevišķi no pašreizējā pieņemšanas testa.
Pirms nosūtīšanas palaidiet saskaņoto daļu ar saskaņoto materiālu. Ierakstiet recepti, kvalitātes rezultātus, pieņemtos izlaides un lietderības nosacījumus. Izmantojietpalaišanas kontrolsarakstsnodošanai ekspluatācijā unpārejas rokasgrāmatakad produktu saimē ir vairākas veidnes vai krāsas.
Bieži uzdotie jautājumi
Kāda ir galvenā atšķirība starp KGB90A un KGB90AP?
Pašreizējā KGB90A tabulā ir norādīta viena 90 mm skrūve un 45 kW ekstrūdera motors. KGB90AP tabulā ir norādītas divas 70 mm skrūves un divi 22 kW motori. Kinggle apraksta KGB90AP kā dubultās ekstrūzijas iespēju divslāņu vai divkrāsu izstrādājumiem. Citādi daudzi publicētie formēšanas izmēri ir vienādi.
Vai 60L ietilpības novērtējums nozīmē, ka derēs katrs 60L produkts?
Nē. Apjoms ir tikai sākotnējās pārbaudes vērtība. Gatavajai veidnei ir jāatbilst plāksnei, maksimālajiem veidnes izmēriem, biezuma diapazonam un atvēršanas izvietojumam. Bruto parisonam jāatbilst akumulatora prasībām. Jāpārskata arī plānotais laukums, skavas pieprasījums, ieliktņi, dzesēšana un detaļu noņemšana.
Vai publicētos 500 gabalus stundā var izmantot kā produkcijas izlaidi?
Nē. Abās lapās šis skaitlis ir norādīts kā sausā cikla izvade. Tas nenorāda formēto izstrādājumu, sveķus, svaru, dzesēšanas laiku, noraidīšanas noteikumu vai pakārtoto iestatījumu. Ražošanas izlaide jāmēra kā pieņemtas daļas saskaņotā izmēģinājuma laikā ar reālo produktu un materiālu.
Kad pircējam vajadzētu izvēlēties KGB90AP dubultās ekstrūzijas modeli?
Izvēlieties KGB90AP, ja apstiprinātajam produktam ir nepieciešamas divas kausējuma plūsmas noteiktai divslāņu vai divkrāsu struktūrai. Definējiet abus materiālus, paredzētās attiecības starp plūsmām un pārbaudes metodi. Nepievienojiet otro ekstrūderi tikai kā vispārēju jauninājumu.
Kāda informācija par produktu ir nepieciešama Kinggle, lai piedāvātu 60 l mašīnu?
Nosūtiet produkta rasējumu vai fotoattēlus, izmērus, gatavo un bruto masu, sveķu pakāpi, sienas struktūru, biezuma prasības, izvades mērķi un funkcionālos testus. Pievienojiet veidņu detaļas un rūpnīcas pakalpojumus, ja tie ir pieejami. Šī informācija ļauj iekārtai, presformai, veidnei un izmēģinājuma plānam izmantot vienu un to pašu produkta bāzi.
Kā jāsalīdzina enerģijas patēriņš starp diviem modeļiem?
Izmēriet katru modeli, vienlaikus izgatavojot to pašu pieņemto produktu līdzvērtīgos apstākļos. Ierakstiet mašīnas kWh, pieņemto jaudu, ekstrudēto masu un iekļautās palīgierīces no tā paša laika loga. Nesalīdziniet pievienotā motora vērtības vai sauso ciklu tā, it kā tie būtu produkta enerģijas rezultāti.
Pirms modeļa izvēles nosūtiet preci
Kopīgojiet zīmējumu, sveķus, bruto masu, sienas konstrukciju, informāciju par veidnēm, pieņemto izlaidi un rūpnīcas utilītas. Pēc tam Kinggle var apstiprināt, vai KGB90A, KGB90AP vai cita platforma atbilst projektam.
Pieprasiet uz produktu balstītu piedāvājumuŠai rokasgrāmatai ir pārbaudīti avoti
- Kinggle KGB90A 60L Accumulate Blow Formēšanas mašīna, pašreizējā produkta apraksts un publicētā tabula, pārbaudīts 2026. gada 9. septembrī.
- Kinggle KGB90AP 60L akumulatoru pūšanas formēšanas mašīna, dubultās ekstrūzijas apraksts un publicēta tabula, pārbaudīta 2026. gada 9. septembrī.
- Moog DigiPack III lietošanas pamācība, akumulatora pozīcijas profila kontroles metode, kas pieejama, izmantojot Kinggle.
- EUROMAP 46.2, versija 1.0, 2014. gada janvāris, ar produktu saistīts enerģijas mērījums noteiktam izstrādājumam un veidnei.
- Kinggle pārdošanas process, mašīnas priekšlikumiem pieprasītā informācija par produktu, pārbaudīta 2026. gada 9. septembrī.