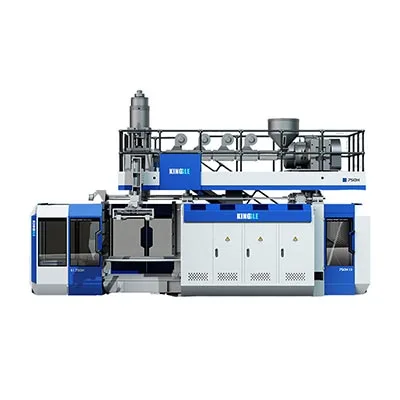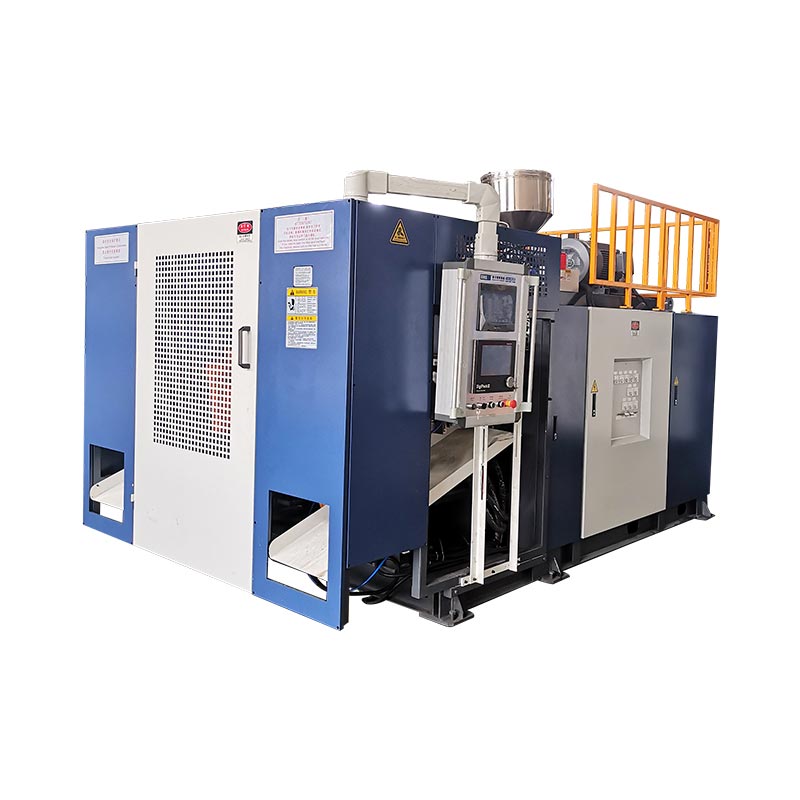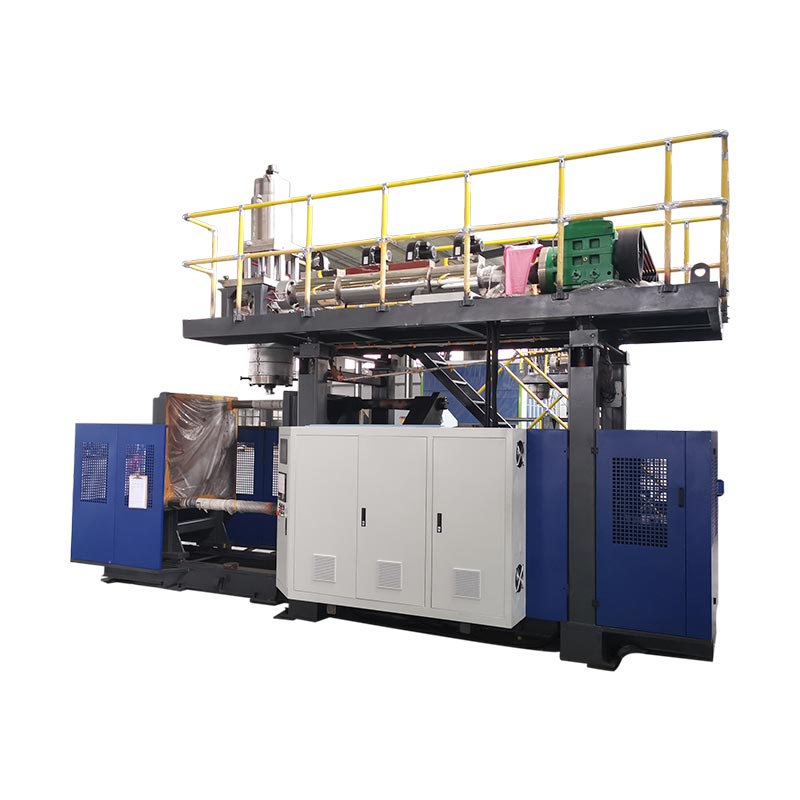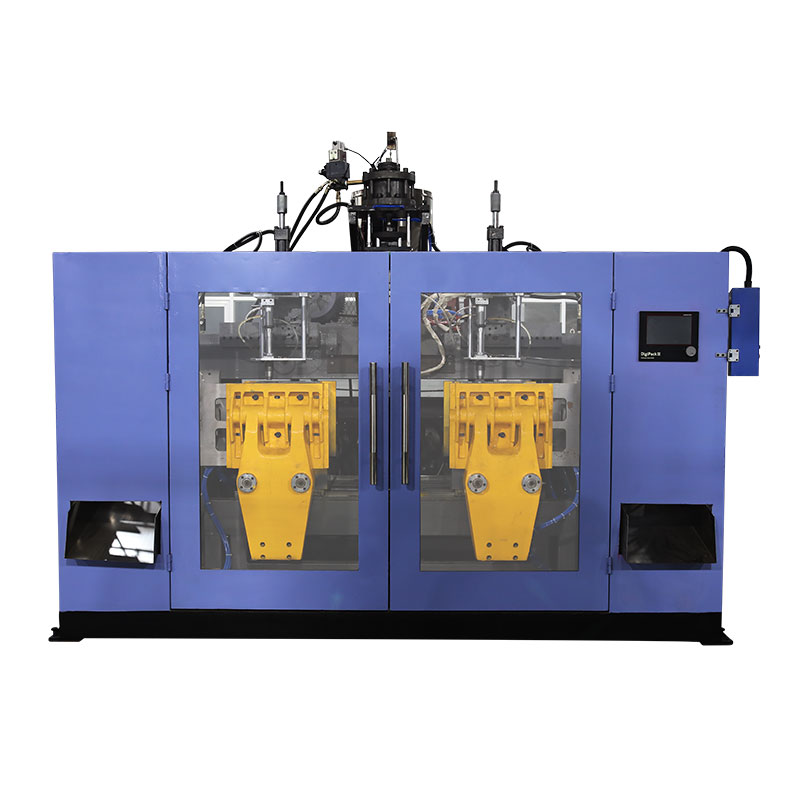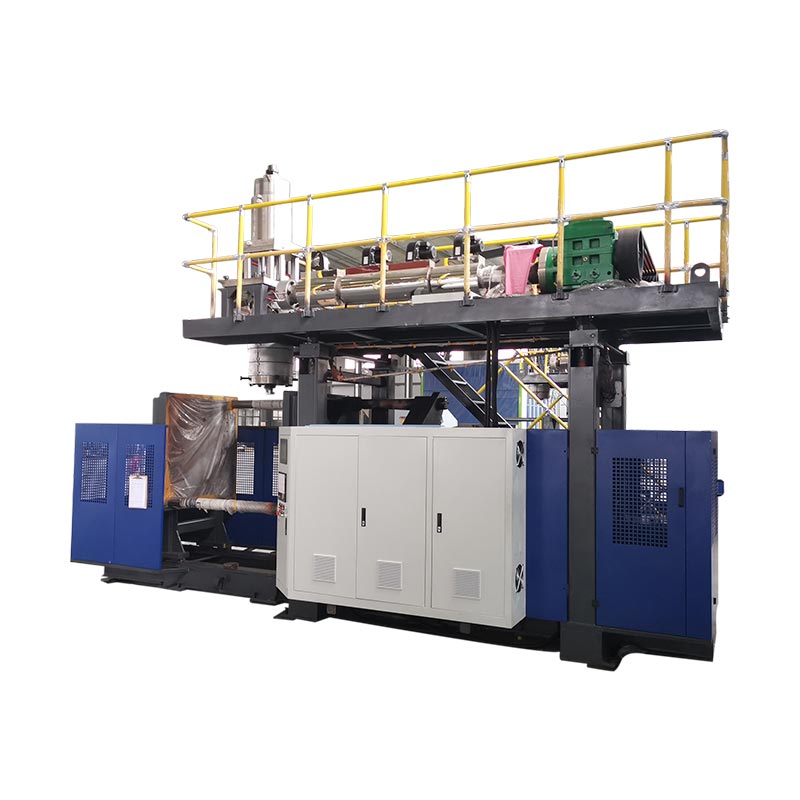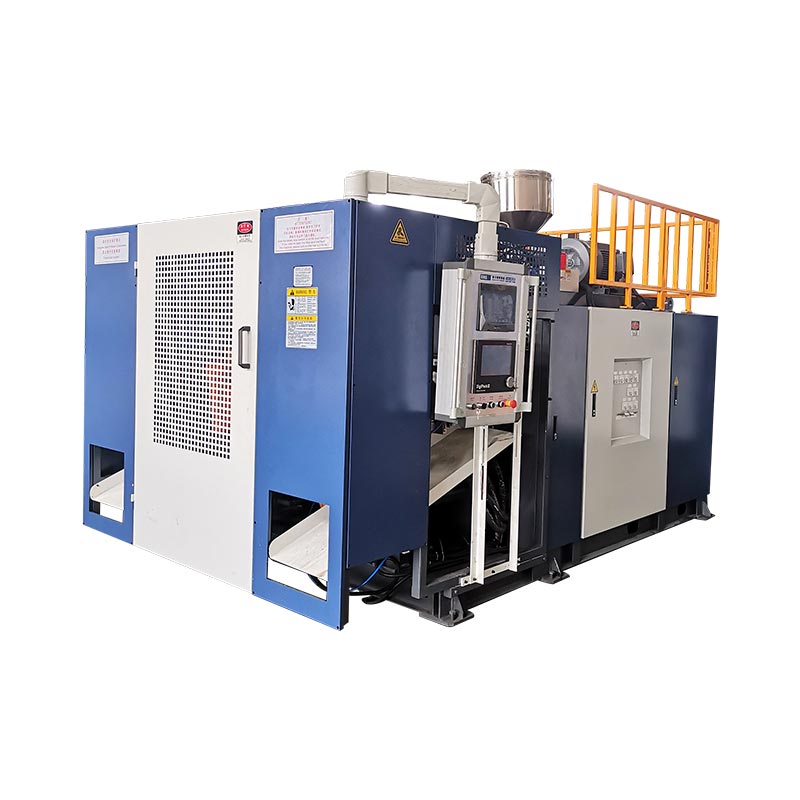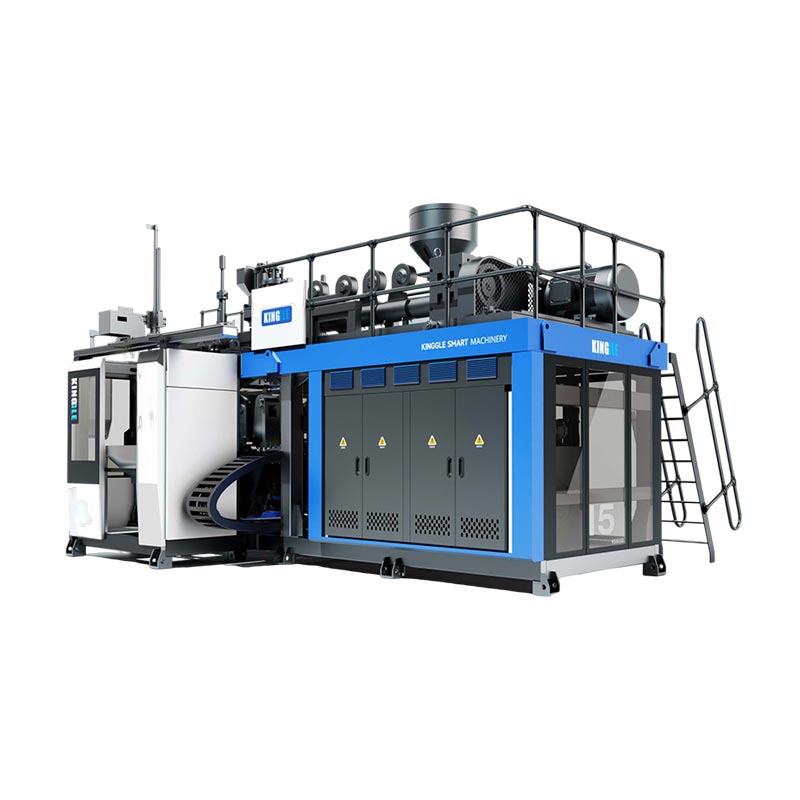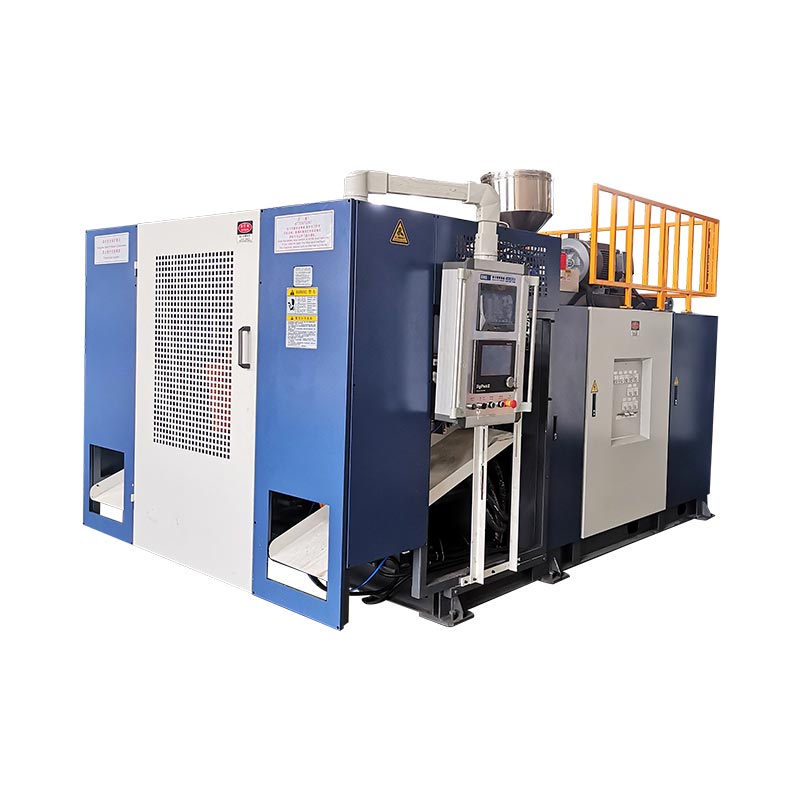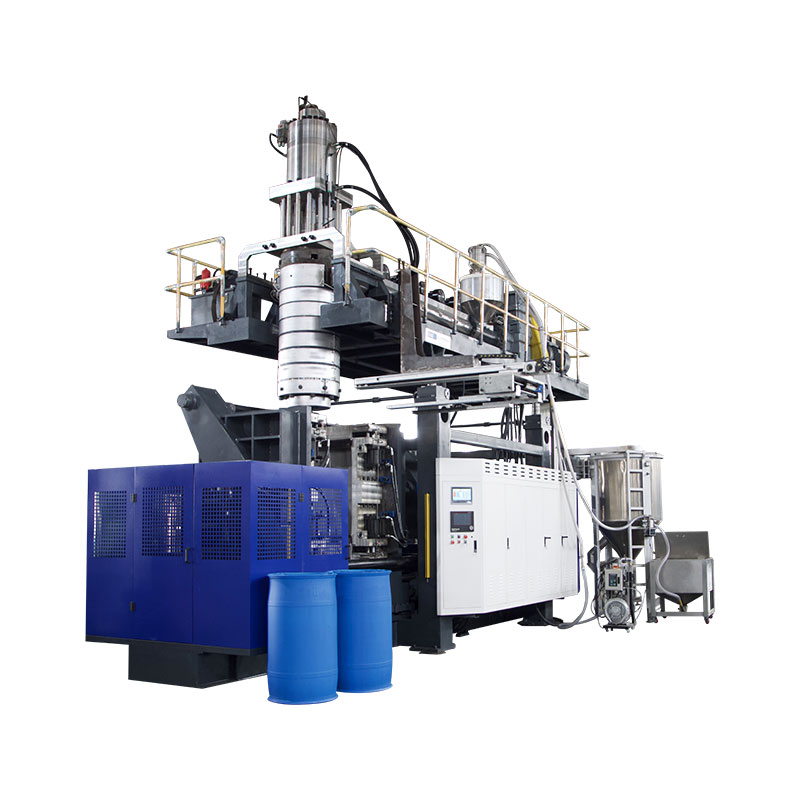
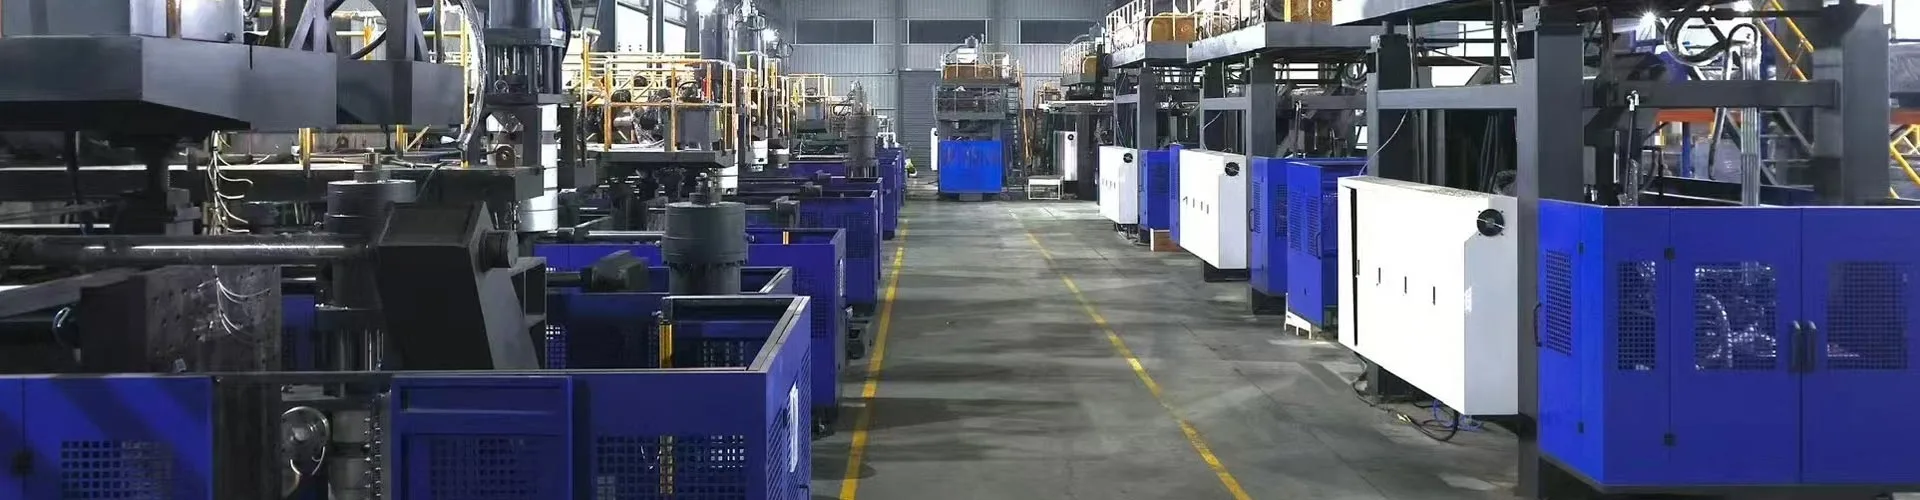
Pūšanas formēšanas mašīnas nomaiņa ir pabeigta tikai tad, ja jaunā veidne, materiāla ceļš, instrumenti, recepte un pakārtotā iestatīšana ir pareizi identificēti un jaunā daļa iztur noteiktās pārbaudes.Automātisko ciklu sākšana ir starpposma pavērsiens, nevis pabeigšanas pierādījums. Visdrošākā un ātrākā praktiskā metode ir sagatavot visu iespējamo pirms apstāšanās, izolēt bīstamo enerģiju pakļautajam darbam, atjaunot funkcijas kontrolētā secībā un izmērīt laiku līdz pirmajam pieņemtajam ražošanas logam, reģistrējot pieņemšanas definīciju, pārejas zudumu, atbildīgo apstiprinātāju un nepieciešamos pierādījumus, pirms komanda sāk nākamo ražošanas kampaņu no kontrolētas un izsekojamas ražošanas bāzes līnijas.

Terminoloģijas piezīme:Ražošanas komandas var raksturot šo darbu kā ekstrūzijas pūšanas formēšanas mašīnas nomaiņu, pūšanas formēšanas veidņu maiņu, veidņu nomaiņu, instrumentu maiņu, pudeļu līnijas maiņu, izpūšanas formēšanas krāsas maiņu, izpūšanas sveķu maiņu vai pūšanas formēšanas receptes maiņu. Šīs etiķetes pārklājas, taču tās ne vienmēr raksturo vienu un to pašu darbības jomu. Darba paketē precīzi jānorāda, kuri fiziskie, materiālie, digitālie un pakārtotie elementi mainīsies.
Pieci lēmumi, kas kontrolē valūtas maiņu
- Definējiet apdares punktu kā pieņemamu daļu un stabilu ražošanas logu.
- Identificējiet katru mainīto vienumu: veidni, presformas instrumentus, pūšamo tapu, sveķus, krāsu, recepti un pakārtoto aprīkojumu.
- Pārvietojiet verifikāciju, iestudējumu un dokumentāciju ārpus apturētas mašīnas loga, kur tas ir droši.
- Pirms kāds ieiet atklātā bīstamajā zonā, izmantojiet objektā atļauto bīstamās enerģijas procedūru.
- Pierakstiet apstiprināto iestatījumu un pierādījumus, lai nākamais skrējiens sāktos no kontrolētas bāzes līnijas.
| Mainīt domēnu | Kam jāatbilst jaunajam darbam | Restartējiet pierādījumus | Tipiska slēpta atkarība |
|---|---|---|---|
| Veidne un saskarnes | Pareiza pārskatīšana, montāža, dzesēšana, pūšamās tapas / serdeņa un izņemšanas attiecības | Kontrolēta manuāla kustība un savienojumi bez noplūdēm | Šļūtenes maršruts, sensora pozīcija vai atstarpe pa straumi |
| Die un parison instrumenti | Apstiprināta instrumenta identitāte, mehāniskā pozīcija un kalibrēšana | Taisna, stabila virsma, kas novietota veidnei | Instrumentu fails neatbilst instalētajai aparatūrai |
| Materiāls un krāsa | Pareiza sveķu pakāpe, partija, galvenā maisījuma un apstiprinātā atkārtotas slīpēšanas noteikums | Tīra, viendabīga kausējuma un izsekojama materiāla pāreja | Vecie sveķi vai krāsa paliek pārkraušanas un kušanas ceļos |
| Recepte un kontrole | Izlaista receptes pārskatīšana instalētajai produkta pakotnei | Komanda un faktiskais stāvoklis vienojas kontrolētā ciklā | Veca produkta vērtība saglabājas ārpus saglabātās receptes |
| Daļu un līniju pieņemšana | Zīmējums, vizuālais ierobežojums, svars, siena, izmēri un funkcionālie testi | Definēts secīgs vai uz laiku balstīts pieņemšanas logs | Trimmeris, noplūdes pārbaudītājs, konveijers vai iepakošana joprojām izmanto veco SKU |
Nomaiņa ir pabeigta tikai tad, kad jaunā pudele ir apstiprināta
Augi bieži lieto šo vārdumaiņavairākiem dažādiem pasākumiem. Viens vadītājs var apturēt pulksteni, kad jaunā veidne ir nostiprināta. Cits var to apturēt, kad sākas pirmais automātiskais cikls. Kvalitāte var definēt pabeigšanu kā pirmo daļu, kas iztur pārbaudi, savukārt ražošanai var būt nepieciešama ilgstoša pieņemto daļu darbība. Šīs definīcijas rada dažādus skaitļus, tāpēc pārslēgšanas laika salīdzināšanai nav nozīmes, kamēr sākuma un beigu punkts nav fiksēts.
Ekstrūzijas pūšanas formēšanas līnijai noderīgs sākuma punkts ir pēdējā pieņemtā daļa no izejošā darba. Noderīgs beigu punkts ir pirmais pieņemtais ražošanas logs ienākošajam darbam. Iekārtai ir jādefinē šis logs. Tas var būt noteikts secīgu daļu skaits, noteikts laiks stabilos apstākļos vai paraugu ņemšanas noteikums stacijās, dobumos vai veidņu izplūdes vietās. Prasība ietilpst kontrolētā produkta vai procesa specifikācijā, nevis operatora atmiņā.
Šī definīcija atklāj darbu, ko slēpj tikai pelējuma metrika. Ienākošajam produktam var būt nepieciešama cita matrica vai serde, pūšanas tapa, kakla instrumenti, serdes kustība, sveķu profils, sveķi, krāsa, slīpēšanas likums, noplūdes pārbaudes programma, apgriešanas armatūra, etiķete, konveijera vadotne vai izpakošanas raksts. Pat tad, ja fiziskā veidne paliek uzstādīta, materiāla un receptes pāreja joprojām var būt pilnīga plastmasas pudeļu ražošanas nomaiņa.
Sadaliet rezultātu četros mēros: apstādināšanas laiks, laiks līdz pirmajai daļai, laiks līdz pirmajai pieņemtajai daļai un laiks līdz pieņemtajam ražošanas logam. Ierakstiet iestatīšanas noraidījumus un iztīrīšanas daudzumu līdzās šiem laikiem. Tas nesola, ka katrs cipars kritīsies. Tas padara zaudējumus redzamus un neļauj ziņot par ātru restartēšanu kā veiksmīgu ekstrūzijas pūšanas formēšanas iekārtas nomaiņu, kad pakārtotā līnija vai kvalitātes vārti joprojām noraida detaļas.
Plānojiet jauno produktu paketi, pirms iekārta apstājas
Pārejai jāsākas kā informācijas pārbaude, kamēr izejošais darbs joprojām darbojas. Izveidojiet vienu atbrīvotu darba paketi, kas identificē detaļas rasējumu un pārskatīšanu, sveķu pakāpi, galveno maisījumu, atļauto slīpēšanu, mērķa daļas svaru, kritiskos izmērus, sienas biezuma atrašanās vietas, vizuālos kritērijus, funkcionālos testus un paredzamo iepakojumu. Pievienojiet veidni, matricas instrumentus, pūšanas tapu, ieliktni, izņemšanu un pakārtoto armatūras identitāti. Ja diviem vienumiem ir kopīgs nosaukums, izmantojiet noturīgus ID vai ar pārskatīšanu kontrolētas fotogrāfijas, lai iestatīšanas komanda neizvēlētos pēc izskata.
Kinggle's publicētspārdošanas processpirms mašīnas risinājuma izvēles lūdz pircējus iesniegt produkta fotogrāfijas vai rasējumus, svaru, izmēru, materiālu, biezumu, jaudu un ķīmiskās izturības vajadzības. Tās pašas ievades kategorijas ir vērtīgas vēlāku pāreju laikā, jo tās savieno iekārtas iestatīšanu ar izgatavojamo daļu. Ražošanas pakotnei ir jābūt precīzākai par sākotnējo pieprasījumu, un tajā jāietver tikai apstiprinātās vērtības faktiskajai mašīnai, veidnei un materiālu kombinācijai.
Uzstādiet nākamo veidni un pārbaudītos palīgierīces tam paredzētajā vietā, netraucējot izejas, apsardzi vai materiālu plūsmu. Pārbaudiet pacelšanas punktus un iekārtas pacelšanas plānu, bet neizseciniet celtspēju no veidnes nominālā izmēra. Pārliecinieties, vai dzesēšanas savienojumi, gaisa savienojumi, sensori, kabeļi un stiprinājumi ir un ir pareizi identificēti. Sagatavojiet tīru materiālu apstrādes aprīkojumu un atdalītus konteinerus izejošajiem sveķiem, pārejas materiāliem un izbrāķētajām daļām. Ja līnijā ir iekļauts trimmeris, noplūdes pārbaudītājs, marķētājs vai konveijers, iekļaujiet tā recepti un mainiet daļas tajā pašā gatavības pārskatā.
Pirms pēdējās vecās daļas pieņemiet īsu gatavības lēmumu. Veidņu uzstādītājs apstiprina instrumentu un pacelšanas gatavību, materiālu apstrāde apstiprina pareizās partijas un tīru maršrutu, operators apstiprina piekļuvi receptei, apkope apstiprina visus plānotos darbus, un kvalitāte apstiprina parauga plānu. Ja trūkst vajadzīgā elementa, atstājiet izejošo darbu, kad tas ir iespējams. Problēmas atklāšana pirms plānotās apstāšanās pārvērš dīkstāves laiku sagatavošanās laikā, neizmantojot drošības īsceļu.
Kontrolējiet bīstamo enerģiju pirms pelējuma vai instrumentu apstrādes
Izpūšanas veidņu maiņa var pakļaut cilvēkus saspiešanas kustībām, kustīgām plāksnēm, pūšanas tapām, griezējiem, robotiem, hidrauliskajam spiedienam, pneimatiskajam spiedienam, elektroenerģijai, karstam polimēram un apsildāmiem instrumentiem. Parastas apturēšanas pogas nospiešana nerada drošus apstākļus darbam bīstamajā zonā. Darba devējam ir jānosaka, kuri uzdevumi ir apkope vai apkope, jāidentificē visi enerģijas avoti un, izmantojot apmācītu un pilnvarotu personālu, jāpiemēro objektam specifiskā enerģijas kontroles procedūra.
ASV darbavietām,OSHA 29 CFR 1910.147attiecas uz apkalpošanu un apkopi, kur negaidīta sprieguma padeve, palaišana vai uzkrātās enerģijas atbrīvošana var savainot darbinieku. Tam nepieciešama enerģijas kontroles programma, dokumentētas procedūras, ja tādas ir, apmācība un periodiska pārbaude.OSHA 29 CFR 1910.212nodrošina vispārējās mašīnas aizsardzības prasības. Ražotnēm ārpus Amerikas Savienotajām Valstīm ir jāievēro likumi, standarti un darba devēja procedūras, kas ir spēkā to atrašanās vietā.
Izmaiņu plānā ir jāattiecas arī uz uzdevumiem, kuru testēšanai vai pozicionēšanai ir nepieciešama īslaicīga enerģija. Tā nav atļauja improvizēt. Atbildīgajam darba devējam ir jādefinē atbilstoša darbarīku un cilvēku tīrīšanas secība, atjaunojot tikai nepieciešamo enerģiju, veicot testu, pēc nepieciešamības vēlreiz atslēdzot strāvu un atkārtoti iedarbinot kontroli pirms atklātā darba atsākšanas. Gaismas aizkars, bloķētas durvis vai avārijas apturēšana var aizsargāt normālu darbību, taču to nedrīkst nejauši izturēties kā piemērotās bīstamās enerģijas procedūras aizstājēju.
Aizsargājiet aprīkojumu tikpat rūpīgi kā cilvēkus. Kinggle's hostedautomātiskās pūšanas formēšanas mašīnas lietošanas instrukcijabrīdina, ka pūšamās tapas kustībai jābūt saskaņotai ar veidnes atvērtības stāvokli, un apraksta platformas un galviņas pozicionēšanas funkcijas. Precīzs interfeiss un drošas kustības loģika atšķiras atkarībā no modeļa, opcijām un programmatūras versijas. Tāpēc iestatīšanas komandai pirms apstāšanās ir jāidentificē mašīnai raksturīgās atļautās kustības, nevis jāatklāj tās, kamēr atrodas piekārta veidne vai atklāts instruments.
Veiciet vienu kontrolētu secību pāri veidnei, materiālam un vadīklām
Sekojošā astoņu posmu secība ir apzināti rakstīta kā vadības plūsma, nevis universāla mehāniska procedūra. Detalizētām pelējuma noņemšanas darbībām, stiprinājumu vērtībām, šļūtenes metodei, instrumentu temperatūras ierobežojumiem un testa kustībām ir jābūt no faktiskajām mašīnas, veidnes un iekārtas instrukcijām. Kopīgas secības vērtība ir tāda, ka tā nodrošina darbībām, instrumentiem, apkopi, materiāliem un kvalitāti vienādus nodošanas punktus.
-
Atbrīvojiet izejošo darbu.Identificējiet pēdējo pieņemto veco daļu, saglabājiet nepieciešamo procesa ierakstu un saskaņojiet izejošos sveķus, etiķetes un procesu. Saglabājiet apstiprinātu paraugu, ja tas ir vajadzīgs rūpnīcas kontroles plānā.
-
Apstāties apstiprinātajā stāvoklī.Izpildiet mašīnas un sveķu izslēgšanas norādījumus. Ņemiet vērā karsto dzīvesvietu un tvertnē, ekstrūderī, galvā vai akumulatorā atstāto materiālu, nevis pieņemot, ka sveķu maiņai ir piemērota parasta pauze.
-
Izolēt atklātam darbam.Pilnvarots personāls piemēro objekta bīstamās enerģijas un lifta procedūras. Pārbaudiet izolāciju un uzglabājiet hidraulisko, pneimatisko, gravitācijas un siltuma enerģiju, pirms kāds ieiet noteiktajā bīstamajā zonā.
-
Noņemiet un aizsargājiet izejošās sastāvdaļas.Atvienojiet, paceliet un uzglabājiet veidni un saistītos instrumentus, ievērojot to kontrolētos norādījumus. Nosedziet vai aizsargājiet tīrus savienojumus un reģistrējiet bojājumus, noplūdes vai neparastu nodilumu, nevis nododiet to nākamajai darbībai.
-
Pārbaudiet izplatītās saskarnes.Pārbaudiet montāžas virsmas, izlīdzināšanas funkcijas, dzesēšanas un gaisa savienojumus, sensorus, kabeļus un pieejamo apsargājamo zonu. Slēpta saskarnes problēma var sekot jaunajai veidnei un izskatīties kā receptes kļūda.
-
Instalējiet verificēto ienākošo pakotni.Saskaņojiet fiziskos ID ar atbrīvoto darba paketi. Novietojiet savienojumus, lai izvairītos no saspiešanas, karstuma un kustības draudiem, pēc tam pabeidziet norādītās montāžas un savienojuma pārbaudes.
-
Atjaunot funkcijas ar autorizāciju.Notīriet personālu un instrumentus, no jauna uzstādiet aizsargus, ievērojiet apstiprināto sprieguma atjaunošanas procesu un pārbaudiet atļautās manuālās kustības kontrolētos apstākļos. Apstipriniet, ka komanda, atgriezeniskā saite un fiziskā kustība sakrīt.
-
Iepazīstiniet ar materiālu un kvalificējiet produktu.Pabeidziet apstiprināto sveķu vai krāsas pāreju, ievietojiet atbrīvoto recepti, veidojiet diagnostikas daļas, izlabojiet vienu pierādīto cēloni vienlaikus un atbrīvojiet ražošanu tikai pēc tam, kad ir pagājis noteiktais pieņemšanas logs.
Skatuves īpašniekam ir jāparaksta vai digitāli jāapstiprina katra nodošana. Šī mazā vadība novērš neskaidrus paziņojumus, piemēram, “veidne ir gatava”, ja dzesēšana nav pievienota, vai “recepte ir ielādēta”, kad viena palīgierīce joprojām satur iepriekšējo SKU. Tas arī parāda, kur faktiski tika zaudēts laiks: gaidot atļauju, noteikt aparatūras atrašanās vietu, koriģēt interfeisu, notīrīt veco krāsu, stabilizēt kopiju vai atkārtot kvalitātes pārbaudi.
Lai iegūtu sīkāku informāciju par instrumentu attiecībām, izmantojiet Kinggle'sekstrūzijas pūšanas formēšanas veidņu projektēšanas rokasgrāmata. Lai kontrolētu atgriešanos no apturētas iekārtas uz ražošanu, izmantojietpūšanas formēšanas mašīnas palaišanas kontrolsaraksts. Šie raksti paplašina atsevišķus posmus; šai pārejas lapai pieder starpfunkcionāla pāreja no viena apstiprināta darba uz nākamo.
Uztveriet sveķus un krāsas izmaiņas kā materiālu ceļa lēmumu
Izpūšanas materiāla maiņa nav pabeigta, kad nākamais maiss sasniedz piltuvi. Izejošie sveķi vai krāsa var palikt transportēšanas līnijās, iekrāvējos, piltuvēs, blenderī, padeves rīklēs, skrūvē un mucā, adapteros, ekstrūzijas galviņā, akumulatora plūsmas ceļos un presformas instrumentos. Pārejas plānā būtu jānosaka, kuri no šiem apjomiem ir iesaistīti un kur tiks savākts jaukts vai nekrāsots materiāls. Tajā arī jānorāda, vai pārejas materiālu var reģenerēt, vai tas ir jāiekļauj karantīnā vai jāiznīcina saskaņā ar iekārtas materiāla noteikumiem.
Ievērojiet sveķu piegādātāja apstiprinātos izslēgšanas, palaišanas un attīrīšanas norādījumus, kā arī mašīnas norādījumus. Nedomājiet, ka universāls tīrīšanas materiāls, temperatūra vai daudzums ir piemērots katrai polimēru, krāsvielu un ekstrūzijas sistēmai. Pāreja no dabīgā uz tumšo materiālu rada atšķirīgu redzamības problēmu no tumša uz dabisku. Pārmaiņas starp viena un tā paša polimēra pakāpēm joprojām var mainīt kušanas izturību, uzbriest, dzesēšanu un izturēšanos. Mainot polimēru saimes, var būt nepieciešams precīzāks saderības un noārdīšanās pārskats. Kinggle'sHDPE pret PP pūšanas formēšanas vadotneizskaidro, kāpēc daļa, process un validācijas pakotne ir jāpārskata, nevis jāuzskata materiāla nosaukums kā vienkārša aizstāšana.
LyondellBasell'spūšanas formēšanas problēmu novēršanas rokasgrāmataidentificē ārējos piesārņojumus un degradētos sveķus kā vītņu līniju, svītru, nekrāsainu daļiņu un caurumu avotus. Tas īpaši norāda uz materiālu apstrādes sadzīves uzkopšanu, piesārņotu slīpēšanu, sliktu attīrīšanu starp sveķiem un sliktu izslēgšanas vai palaišanas praksi kā iespējamiem faktoriem. Tās ir diagnostikas attiecības, nevis Kinggle darbības iestatītās vērtības.
Nodošanas procesā izveidojiet pozitīvu materiāla identifikāciju. Ierakstiet sveķu piegādātāju, šķiru, partiju, galveno maisījumu, attiecību, atkārtotas malšanas avotu un laiku, kad jaunais maisījums nonāca padeves sistēmā. Ja nepieciešams, saglabājiet etiķetes vai svītrkodu ierakstus ar saglabātajiem paraugiem. Ja pirmajās jaunajās daļās ir redzami melni plankumi, svītras vai krāsu pārnešana, laikspiedols un materiāla ceļa ieraksts palīdz atšķirt paredzamo pāreju no piesārņojuma vai degradācijas. Theekstrūzijas pūšanas formēšanas defektu rokasgrāmatanodrošina plašāku simptomu-pierādījumu matricu.
Atjaunojiet recepti, neimportējot vecā produkta pieņēmumus
Saglabāta recepte ir noderīga tikai tad, ja ir skaidra tās identitāte un apjoms. Ienākošajā ierakstā jānorāda produkta pārskatīšana, veidņu un instrumentu kombinācija, sveķu pakāpe, attiecīgais kontroliera fails, apstiprinājuma statuss un pēdējais verificētais datums. Piekļuves tiesībām ir jānošķir izlaistas ražošanas receptes no izstrādes izmēģinājumiem. Pirms faila ielādes operatoram ir jāapstiprina, ka mašīnas fiziskais stāvoklis atbilst failam, nevis jāizmanto receptes nosaukums kā pierādījums tam, ka aparatūra ir pareiza.
Receptes apjomu var sadalīt pa sistēmām. Galvenajā HMI var ietvert formas atvēršanas un aizvēršanas pozīcijas, kustības ātrumu, aizkavi, pūšanas laiku, dzesēšanas laiku, izņemšanas loģiku un funkciju atlasi. Atsevišķs sienas biezuma kontrolleris var glabāt informāciju par kadru vai ciklu, atstarpes vērtības un parisona profilu. Pakārtotais aprīkojums var saglabāt apgriešanas, noplūdes pārbaudes vai konveijera iestatījumus. Kinggle's hostedMoog DigiPack III rokasgrāmatapaskaidro, ka saglabātajos konteinera failos var būt ieprogrammēts parison profils un instrumentu kalibrēšanas informācija. Tajā arī norādīts, ka, pārejot no viena konteinera uz citu, svarīga ir precīza instrumenta kalibrēšana ar spraugas starpniecību.
Šie pierādījumi apstiprina svarīgu noteikumu: neatvienojiet programmatūras failu no instrumenta, kura darbībai tas tika kalibrēts. Tajā pašā kontroliera rokasgrāmatā ir norādīts, ka, mainot veidni, var būt nepieciešama arī instrumenta maiņa ar spraugas starpniecību. Fails, kurā tika izveidots pieņemts konteiners ar vienu matricu, serdi un kalibrēšanu, nav automātiski derīgs pēc šo vienumu maiņas. Ja iekārtai ir apstiprināti galvenie iestatījumi, salīdziniet ielādēto versiju ar atbrīvoto ierakstu un dokumentējiet visas apzinātās atšķirības. Pirmo daļu noregulēšanas laikā nepārrakstiet galveno.
Izmantojiet manuālo vai iestatīšanas režīmu, lai pierādītu tikai tās kustības, ko pieļauj mašīnai specifiskā procedūra. Pirms automātiskās ieslēgšanas pārbaudiet veidņu atstarpi, pūšamās tapas vai serdes attiecības, galviņas un plāksnes stāvokli, izņemšanas ceļu, aizsargus un atgriezenisko saiti. Kinggle lietošanas rokasgrāmatā ir aprakstītas manuālās funkcijas un brīdināts, ka pūšamās tapas kustība ir jāsaskaņo ar atvērto veidni. Tā kā saskarnes un izvēles funkcijas atšķiras,HMI iestatījumu un trauksmes ceļvedisjālasa kopā ar precīzu mašīnas rokasgrāmatu, nevis jāizmanto kā aizstājējs.
Kad sākas regulēšana, nomainiet vienu kontrolēto mainīgo norādītā iemesla dēļ, ierakstiet vecās un jaunās vērtības un nogaidiet procesa reakciju, pirms to vērtējat. Mijiedarbības sadalījums, daļas svars, ekstrūzijas izturēšanās, dzesēšana un pelējuma stāvoklis. Theparison programmēšanas ceļvedispaskaidro, kā savienot profilu ar izmērītajām sienu vietām, nevis izlīdzināt punktus tikai pēc izskata.
Pirms pārejas panākumu mērīšanas pārbaudiet pirmās daļas
Pirmā slēgtā daļa atbild tikai uz vienu jautājumu: līnija var kaut ko veidot. Tas nepierāda, ka daļa atbilst rasējuma, funkcionālajām vai procesa prasībām. Apstrādājiet agrīnos gabalus kā diagnostikas paraugus. Atzīmējiet tos pēc secības, laika, stacijas, dobuma vai matricas izejas, ja nepieciešams. Saglabājiet tos kārtībā pietiekami ilgi, lai redzētu, vai process saplūst, novirzās vai atkārtojas kādai pusei raksturīgs defekts.
Sāciet ar identitāti un bruto stāvokli. Apstipriniet pareizo daļu un pārskatīšanu, sveķus un krāsu, kakla vai saskarnes ģeometriju, pilnīgu veidošanu, apgriešanas ceļu un acīmredzamus bojājumus. Pēc tam piemērojiet kontrolēto plānu daļas svaram, sienu sadalījumam, kritiskajiem izmēriem, izskatam un nepieciešamajiem funkcionālajiem testiem. Noplūdes, kritiena, spiediena, slodzes, ķīmiskās izturības vai piemērotības testi ir specifiski izstrādājumam; ietver tikai tos, kas nepieciešami pircēja rasējumā, standartā vai validācijas plānā. Neizgudrojiet universālu pielaidi vai paraugu skaitu.
Pieņemšanas paraugam jāatspoguļo reālais ražošanas režīms. Divu staciju iekārtā paņemiet paraugus no abām pusēm. Vairāku galvu vai vairāku dobumu iestatījumos saglabājiet galvas vai dobuma identitāti, lai vidējais rādītājs nevarētu paslēpt vienu neveiksmīgu izvadi. Ja pakārtotais trimmeris vai noplūdes pārbaudītājs ir daļa no pārdodamo daļu procesa, kvalificējiet arī šo aprīkojumu. Pudele, kas iziet pie veidnes, bet pēc apgriešanas sabojājas, nav pieņemts ražošanas rezultāts. Therūpnīcas pieņemšanas pārbaudes rokasgrāmataparāda, kā produkta, procesa un testa pierādījumus var sasaistīt kopā pirms nosūtīšanas; tas pats izsekojamības princips tiek piemērots ražošanas maiņas laikā.
Aizsargi, atgriezeniskā saite, utilītas, manuālās kustības un materiālu plūsma atbilst apstiprinātajai iestatīšanai.
Identificētie paraugi atbilst rasējuma, vizuālajām, izmēru, sienu un funkcionālajām prasībām.
Rūpnīcas noteiktais secīgais vai uz laiku balstīts ražošanas logs iet pāri visiem attiecīgajiem rezultātiem.
Atbrīvojiet līniju tikai ar rūpnīcas izraudzītās iestādes starpniecību. Reģistrējiet pieņemtos paraugus un receptes pārskatīšanu, kas tos ražo. Ja process nevar sasniegt apstiprināto logu, neizejot no tā kvalificētā diapazona, pārtrauciet iestatījumu palielināšanu un izpētiet instrumentus, utilītas, materiālus, iekārtas stāvokli vai sākotnējo procesa dizainu. Kinggle'skomunālo pakalpojumu prasību rokasgrāmatapalīdz nodalīt mašīnas iestatīšanas problēmu no nestabilas gaisa, ūdens vai elektrības padeves.
Samaziniet pārslēgšanās laiku, pārvietojot sagatavošanu ārpus pieturas
Drošākā iespēja parasti nav ātrāks uzgriežņu atslēgas darbs. Tas novērš darbu, kam nevajadzēja būt apturētā loga iekšpusē. Pārskatiet reģistrēto nomaiņu un klasificējiet katru aizkavi: veidnes gaidīšana, pārskatīšanas apstiprināšana, šļūtenes atrašana, materiāla konteinera tīrīšana, faila lejupielāde, pārbaudes ierīces atrašana, kvalitātes gaidīšana vai bojāta savienojuma labošana. Daudzus no šiem uzdevumiem var pabeigt vai pārbaudīt pirms pēdējās pieņemtās vecās daļas, ja sagatavošana netraucē ražošanu vai apsardzi.
Izveidojiet darbam gatavu komplektu katrai atkārtotai produktu saimei. Tas var ietvert pārbaudītas savienojumu kartes, aizsargātus stiprinājumus, marķētas šļūtenes, sensoru kronšteinus, apstiprinātas receptes atsauces, paraugu plānus un pakārtotās maiņas daļas. Izmantojiet vizuālo identifikāciju, kas izdzīvo veikala vidi. Glabājiet veidnes un instrumentus tā, lai pacelšanas punkti un savienojuma virsmas būtu pieejamas un aizsargātas. Komplektam jāsamazina meklēšana un interpretācija; tai nekad nevajadzētu veicināt aizstāšanu, ja trūkst kontrolētas preces.
Standartizējiet saskarnes tikai pēc inženierijas pārbaudes. Konsekventa šļūteņu atrašanās vieta, savienotāju identifikācija, montāžas atsauces un receptes nosaukumi var samazināt lēmuma pieņemšanas laiku, taču tiem ir jāatbilst spiediena, temperatūras, plūsmas, kustības un drošības prasībām. Ja tiek apsvērta ātrās maiņas funkcija, novērtējiet visu sistēmu, tostarp pozitīvu bloķēšanu, atgriezenisko saiti, noplūdi, apkopi, kļūdu pārbaudi un vietnes riska novērtējumu. Nepārvērtiet ātruma projektu par nedokumentētu aparatūras modifikāciju.
Izmantojiet maiņas ierakstu, lai izvēlētos vienu uzlabojumu vienlaikus. Ja dominē krāsu notīrīšana, izpētiet materiāla maršrutēšanu un apstiprināto tīrīšanas stratēģiju. Ja dominē izlīdzināšana, pārbaudiet uzglabāšanu, atrašanās vietas pazīmes un pelējuma stāvokli. Ja dominē pirmās daļas regulēšana, pārbaudiet receptes pārvaldību, instrumentu kalibrēšanu un procesa pierādījumus. Ja dominē kvalitatīva gaidīšana, pirms stadijas kalibrējiet mērinstrumentus un definējiet, kurš var atbrīvot darbu. Mērķis ir atkārtojams pirmais pieņemtais ražošanas periods, nevis rekordliela sausā maiņa, kam seko lūžņi.
Arī apkopes darbi ir skaidri jāplāno. Nomaiņa var nodrošināt piekļuvi pārbaudēm, bet, apvienojot uzdevumus, mainās darbības joma, cilvēki un enerģijas kontroles vajadzības. Izmantojietprofilaktiskās apkopes kontrolsarakstslai izlemtu, kas ietilpst plānotajā intervencē. Glabājiet apkopes rezultātus atsevišķi no produkta iestatīšanas izmaiņām, lai atkārtotās aprīkojuma problēmas paliktu redzamas.
Izveidojiet maiņas ierakstu, kas atvieglo nākamo darbību
Noderīgs ieraksts ir pietiekami īss, lai pabeigtu, un pietiekami konkrēts, lai rekonstruētu skrējienu. Sāciet ar identitāti: datumu un laiku, mašīnu, izejošo un ienākošo produktu pārskatīšanu, veidņu un instrumentu ID, materiālu kategorijas un partijas, recepšu pārskatīšanu, komandas dalībniekus un izlaišanas pilnvaras. Pievienojiet četrus iepriekš definētos laika punktus, kā arī iztīrīšanas materiāla daudzumu vai svaru, iestatīšanas noraidījumus un aizturēto produktu. Ja iekārta nevar ticami izmērīt vienu lauku, atzīmējiet to kā nepieejamu, nevis novērtējiet to.
Ierakstiet izņēmumus novērojamā valodā. “Dzesēšanas atdeve no veidņu kontūras B neuzrādīja plūsmu” ir noderīgāka nekā “ūdens problēma”. “Ielādēts 14. receptes fails; pakārtotais testētājs palika SKU X” norāda, ka ir radusies nodošanas kļūme. Nofotografējiet neparedzētu nodilumu, noplūdi, bojātus savienotājus vai atkārtojamus detaļu defektus ar attiecīgo identitātes marķieri. Saistiet koriģējošus darbus ar apkopes vai neatbilstības sistēmu, nevis apglabājiet to operatora komentārā.
| Ierakstu bloks | Minimālais derīgo lauku skaits | Jautājums, uz kuru tas atbild nākamreiz |
|---|---|---|
| Darba identitāte | Mašīnu, produktu, veidņu, instrumentu, materiālu un receptūru pārskatīšana | Vai fiziskā un digitālā pakotne sakrita? |
| Laiks | Pēdējā akceptētā vecā daļa, pirmoreiz izveidotā jaunā daļa, pirmā pieņemtā daļa, stabila loga izlaišana | Kur apturētais intervāls kļuva par kvalifikācijas laiku? |
| Zaudējums | Tīrīšanas daudzums, iestatīšanas noraidīšana, produkta un darbaspēka turēšana pēc lomas | Vai īsāka pietura vienkārši pārcēla zaudējumus citur? |
| Aizkaves kods | Gaidīšana, meklēšana, remonts, tīrīšana, regulēšana, pārbaude vai autorizācija | Kura sagatavošanas vai sistēmas problēma būtu jāuzlabo? |
| Pieņemšana | Paraugu ID, mērījumi, testi, apstiprināšana un galīgā receptes pārskatīšana | Kādi pierādījumi pierāda, ka līnija tika atbrīvota? |
| Izņēmums | Novērotā problēma, īpašnieks, ierobežošana un saistītā darbība | Kas ir jālabo, pirms atgriežas tas pats darbs? |
Pārskatiet atkārtotas izmaiņas pēc produktu saimes, nevis paļaujieties uz vienu labāko darbību. Meklējiet katra laika posma vidējo un izplatību, periodiskos izņēmumus un atkārtotos īsu paziņojumu režīmus. Atsevišķs neparasti ātrs notikums var būt izlaidis pārbaudi, guvis labumu no ideāliem apstākļiem vai izmantota cita pieņemšanas definīcija. Datu mērķis ir uzlabot standartu un sagatavošanu, nevis likt operatoriem apiet drošības pasākumus.

Aizveriet ierakstu ar pašreizējo apstiprināto bāzes līniju un nākamo darbību. Ja izmaiņas radīja labāku iestatījumu, pirms galvenās versijas atjaunināšanas virziet pārskatītās vērtības, izmantojot rūpnīcas apstiprināšanas procesu. Ja tas atklāja dizaina problēmu, saglabājiet pagaidu norobežojumu redzamu, līdz inženierija to aizver. Šī disciplīna pārvērš katru pūšanas formēšanas iekārtas nomaiņu par izmantojamu pierādījumu, nevis par citu izolētu maiņas notikumu.
Biežāk uzdotie jautājumi par pūšamo formu maiņu
Kas ir iekļauts pūšanas formēšanas mašīnas nomaiņā?
Pilnīga nomaiņa var ietvert veidni, presformu un serdi, pūšanas tapu, serdi vai ieliktņus, sveķus, pamatmaisījumu, slīpēšanas kārtulu, HMI recepti, sienas biezuma profilu, izņemšanu, trimmeri, noplūdes testeri, konveijera vadotnes, etiķetes un izpakošanu. Precīzs apjoms ir atkarīgs no atšķirībām starp izejošajām un ienākošajām produktu pakām. Definējiet šīs atšķirības pirms pieturas. Ja sarakstā ir norādīta tikai veidne, komanda var atsākt darbu ar veco materiāla maršrutu, kontrollera failu vai pakārtoto iestatījumu.
Kad jāsākas un jāpārtrauc nomaiņas laiks?
Praktiskā definīcija sākas ar pēdējo pieņemto daļu no izejošā darba un beidzas ar pirmo pieņemto ražošanas logu ienākošajam darbam. Ierakstiet arī pirmās izveidotās daļas un pirmās pieņemtās daļas starplaikus. Iekārtai ir jādefinē ražošanas logs, piemēram, noteikts secīgu daļu skaits vai uz laiku balstīts paraugs visās attiecīgajās stacijās, dobumos vai galvās. Izmantojot to pašu definīciju, turpmākie salīdzinājumi ir jēgpilni.
Kā iekārta var droši samazināt pūšanas veidņu maiņas laiku?
Pārvietojiet identifikāciju, iestudēšanu, tīrīšanu, receptes pārbaudi, mērinstrumentu sagatavošanu un kvalitātes plānošanu ārpus apturētā intervāla, kur šīs darbības var veikt, netraucējot ražošanu. Marķējiet saskarnes, aizsargājiet krātuvi, sagatavojiet darbam specifiskus komplektus un piešķiriet īpašniekus katrai nodošanai. Gaidīšanas un korekcijas laiku analizējiet atsevišķi no fiziskās pelējuma darba. Nesamaziniet laiku, apejot aizsargus, izlaižot bīstamās enerģijas vadības ierīces, izmantojot nenovērtētu celšanas aprīkojumu vai pieņemot detaļas, pirms vajadzīgās pārbaudes ir nokārtotas.
Vai, ielādējot saglabāto recepti, iestatīšana tiek pabeigta?
Nē. Saglabātajai receptei ir jāatbilst uzstādītajai veidnei, presformas instrumentam, pūšanas tapai, materiāla un izstrādājuma versijai. Daži iestatījumi var darboties arī atsevišķā parison kontrollerī vai pakārtotajā iekārtā. Apstipriniet visu failu komplektu, pierādiet atļautās manuālās kustības un salīdziniet iekārtas faktisko darbību ar atbrīvoto bāzes līniju. Moog's DigiPack III rokasgrāmata saista saglabātos konteineru failus ar profila profila un instrumentu kalibrēšanas informāciju, tāpēc aparatūras identitātei un faila identitātei ir jāpaliek savienotai.
Kāpēc pēc materiāla maiņas parādās melni plankumi vai krāsu svītras?
Iespējamie cēloņi ir veca materiāla palikšana apstrādes vai kausēšanas ceļā, piesārņoti sveķi vai noslīpēts, degradēti sveķi, kas izdalījušies no stāvošas vietas, nevienmērīga krāsu sajaukšanās, sildītāja darbības traucējumi vai nepiemērota izslēgšana un attīrīšana. Pirms iestatījumu maiņas saglabājiet sveķu un pārejas ierakstu. Ievērojiet apstiprināto mašīnas un sveķu piegādātāja procedūru, pārbaudiet materiāla maršrutu un klasificējiet, vai defekts ir nejaušs vai fiksēts apkārtnē. Nedomājiet, ka viena universāla tīrīšanas metode ir droša visiem sveķiem un galvai.
Kāda informācija jānosūta Kinggle par sarežģītu valūtas maiņu?
Nosūtiet mašīnas un kontrollera identifikāciju, izejošos un ienākošos izstrādājumu rasējumus, veidņu un instrumentu ID, sveķu kategorijas un partijas, galvenās maisījuma un atkārtotas slīpēšanas detaļas, receptes pārskatījumus, trauksmes vēsturi, lietderības rādījumus, pārslēgšanās laika grafiku, atzīmētos paraugus un izmērītos defektu datus. Iekļaujiet videoklipu tikai tad, ja to var uzņemt, neieejot bīstamajā zonā. Konkrēti pierādījumi ļauj diskusijās efektīvāk nošķirt materiāla ceļu, instrumentu, vadības, lietderības vai daļas dizaina problēmu.
Plānojiet iekārtu ap produkta iepakojumu
Ja rodas jauna veidne, jauns materiāls vai atkārtota maiņas problēma, nosūtiet faktisko daļas rasējumu, sveķus, mērķa testus, veidņu un instrumentu informāciju, pašreizējo informāciju par mašīnu un novēroto nomaiņas ierakstu. Kinggle var apspriest mašīnu, instrumentus, vadības ierīces un ražošanas prasības, izmantojot to pašu pierādījumu kopumu.
Nosūtiet sava projekta informācijuPārbaudīti avoti un pierādījumu metode
Pirmās puses Kinggle lapas un Kinggle mitinātās rokasgrāmatas tika izmantotas mašīnas saskarnes, projekta ievades un apmācības darbības jomas paziņojumiem. Kontroliera ražotāja rokasgrāmata tika izmantota saglabāto failu un instrumentu un kalibrēšanas attiecībām. Materiāla piesārņojuma un noārdīšanās ceļiem tika izmantota oficiāla sveķu ražotāja rokasgrāmata. OSHA noteikumi tika izmantoti tikai, lai aprakstītu ASV drošības robežu. Neviens avots zemāk nav norādīts kā universāla recepte.
- Kinggle vadītās automātiskās pūšanas formēšanas mašīnas lietošanas rokasgrāmata, apskatīts 2026. gada 8. septembrī.
- Moog DigiPack III Parison sienas biezuma kontroliera rokasgrāmata, MRJ06301, ko rīko Kinggle, atvērts 2026. gada 8. septembrī.
- Kinggle pārdošanas processunPēcpārdošanas serviss, apskatīts 2026. gada 8. septembrī.
- LyondellBasell, Kā atrisināt pūšamās formēšanas problēmas, apskatīts 2026. gada 8. septembrī.
- OSHA 29 CFR 1910.147, Bīstamās enerģijas kontrole, apskatīts 2026. gada 8. septembrī.
- OSHA 29 CFR 1910.212, Vispārīgās prasības visām mašīnām, apskatīts 2026. gada 8. septembrī.