Emuāri

Emuāri

Nozares jaunumi

Pūšanas mašīnas maiņa: kontrolēts ceļš uz nākamo apstiprināto daļu11 2026-09

Pūšanas mašīnas maiņa: kontrolēts ceļš uz nākamo apstiprināto daļu

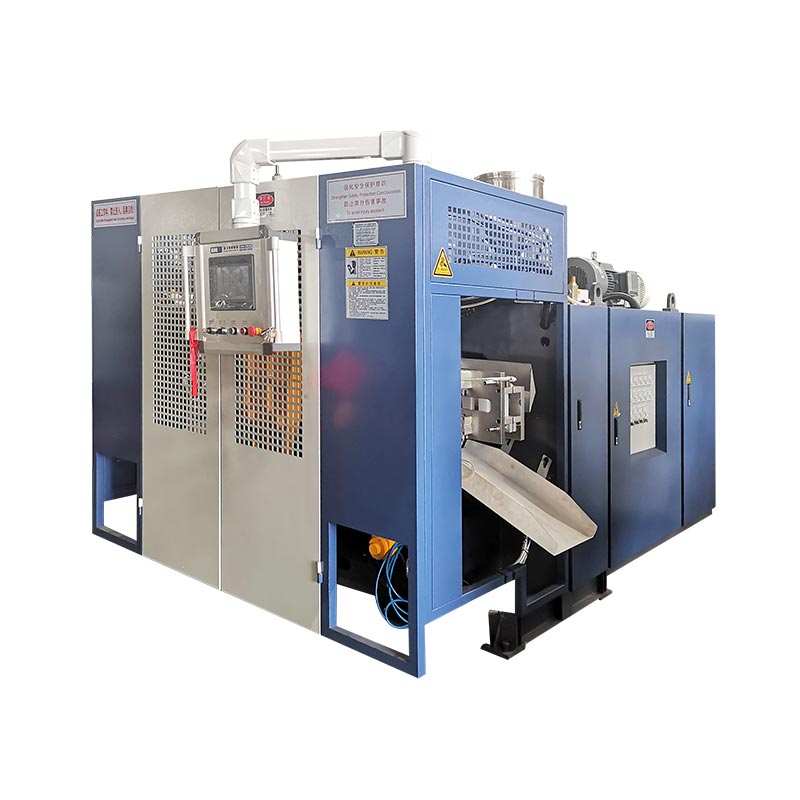
Ražošanas komandas var raksturot šo darbu kā ekstrūzijas pūšanas formēšanas mašīnas nomaiņu, pūšanas formēšanas veidņu maiņu, veidņu nomaiņu, instrumentu maiņu, pudeļu līnijas maiņu, izpūšanas formēšanas krāsas maiņu, izpūšanas sveķu maiņu vai pūšanas formēšanas receptes maiņu. Šīs etiķetes pārklājas, taču tās ne vienmēr raksturo vienu un to pašu darbības jomu. Darba paketē precīzi jānorāda, kuri fiziskie, materiālie, digitālie un pakārtotie elementi mainīsies.
Pūšanas formēšanas iekārtas palaišana: no aukstās iekārtas līdz pirmajai labajai pudelei11 2026-09

Pūšanas formēšanas iekārtas palaišana: no aukstās iekārtas līdz pirmajai labajai pudelei

Izmantojiet pūšanas formēšanas iekārtas palaišanas kontrolsarakstu, lai pirms automātiskās ražošanas apstiprinātu piecas lietas: mašīnas un receptes identitāti, lietderības statusu, pilnīgu uzsildīšanu, pareizu manuālo kustību un pirmās daļas kvalitāti. Sildītāja displejs iestatītajā vērtībā nepierāda, ka viss kausēšanas ceļš ir gatavs. Viena laba pudele nenodrošina stabilu procesu, tāpēc pirms līnijas atbrīvošanas pierakstiet faktiskos apstākļus un laika marķētos paraugus.
Šajā FAT ziņojumā teikts, ka “izturēts”. Tas gandrīz neko nepierāda.04 2026-09

Šajā FAT ziņojumā teikts, ka “izturēts”. Tas gandrīz neko nepierāda.

Mašīna darbojas cikli. Pudeles nāk no konveijera. Liecinieks paraksta lapu ar atzīmi PASS. Ikviens jūtas pabeigts, līdz ziņojums sasniedz projekta vadītāju, kurš nebija telpā. Kura sveķu šķira darbojās? Kura veidņu pārskatīšana? Cik pudeļu pagāja? Ko patiesībā pārbaudīja "drošība OK"? Lapa nevar atbildēt.
HDPE vai PP? Sekojiet pudelei, nevis polimēra etiķetei03 2026-09

HDPE vai PP? Sekojiet pudelei, nevis polimēra etiķetei

HDPE bieži ir praktisks sākumpunkts necaurspīdīgām sadzīves un ķīmisko vielu pudelēm. Pūšanas formēšanas pakāpe no PP var palikt darboties, ja dzidrums, stingums vai ekspluatācijas temperatūra maina īsumu. Neviena atbilde neizdzīvo bez precīzas pakāpes un gatavās pudeles pārbaudēm.
Vairāku galviņu un vairāku dobumu ekstrūzijas izpūšanas formēšana: kā izvēlēties pareizo izvades izkārtojumu28 2026-08

Vairāku galviņu un vairāku dobumu ekstrūzijas izpūšanas formēšana: kā izvēlēties pareizo izvades izkārtojumu

Vairāku galviņu pūšanas formēšanas mašīna vienā formēšanas pasākumā izspiež vairākus gabalos; vairāku dobumu pūšanas formēšanas mašīna veido vairākas detaļas vienā veidnē. Parastam mazo pudeļu izkārtojumam veidņu izejas un dobumi parasti tiek veidoti kā saskaņots izvietojums, taču vārdi raksturo dažādas sastāvdaļas. Vairāk galviņu var pacelt detaļas vienā notikumā tikai tad, ja izplūdes attālums, pudeles diametrs, veidņu izmēri, ekstrūzijas jauda, ​​dzesēšana un pakārtotais aprīkojums atbalsta dizainu.
Vienas stacijas un divu staciju ekstrūzijas pūšanas formēšanas mašīna: uz datiem balstīts salīdzinājums28 2026-08

Vienas stacijas un divu staciju ekstrūzijas pūšanas formēšanas mašīna: uz datiem balstīts salīdzinājums

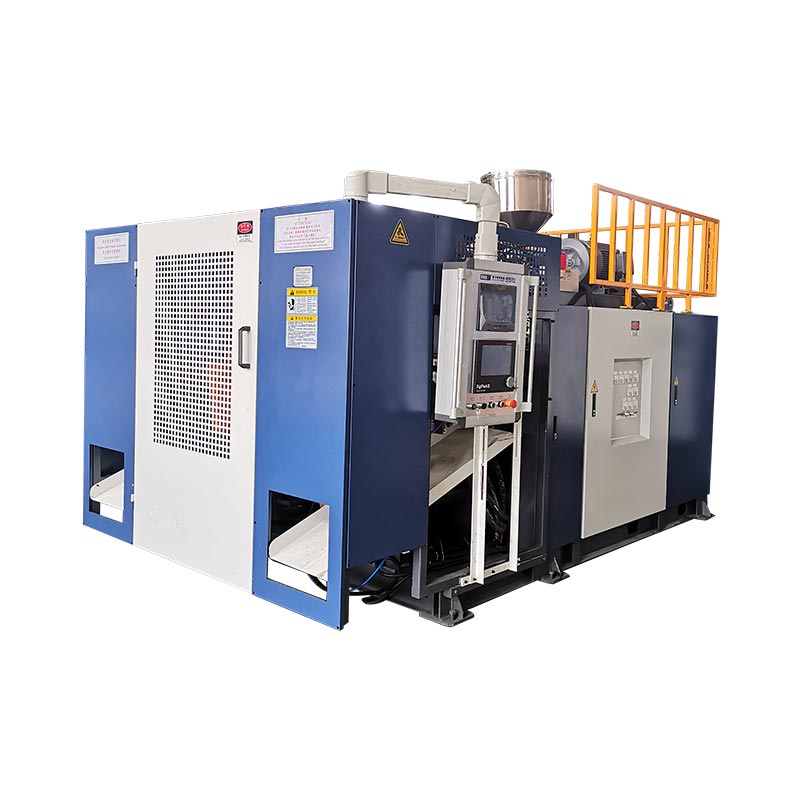
Izvēlieties vienas stacijas pūšanas formēšanas iekārtu, ja viena veidnes pozīcija var apmierināt pārbaudītu pieprasījumu un vienkāršību, pārslēgšanās biežums, platība vai investīcijas veidnēs ir svarīgākas par maksimālo teorētisko jaudu. Izvēlieties dubultstaciju pūšanas formēšanas mašīnu, ja atkārtots pieprasījums var nodrošināt divu mainīgu veidņu staciju ražīgumu un ekstrūderis, presēšanas galva, dzesēšanas sistēma un pakārtotais aprīkojums var atbalstīt ātrāku secību. Salīdziniet labās daļas stundā ar faktisko pudeli un materiālu, nevis tikai sausā cikla rādītāju.
X
Mēs izmantojam sīkfailus, lai piedāvātu jums labāku pārlūkošanas pieredzi, analizētu vietnes trafiku un personalizētu saturu. Izmantojot šo vietni, jūs piekrītat sīkdatņu izmantošanai. Privātuma politika
NoraidītPieņemt