Emuāri

Emuāri

Nozares jaunumi

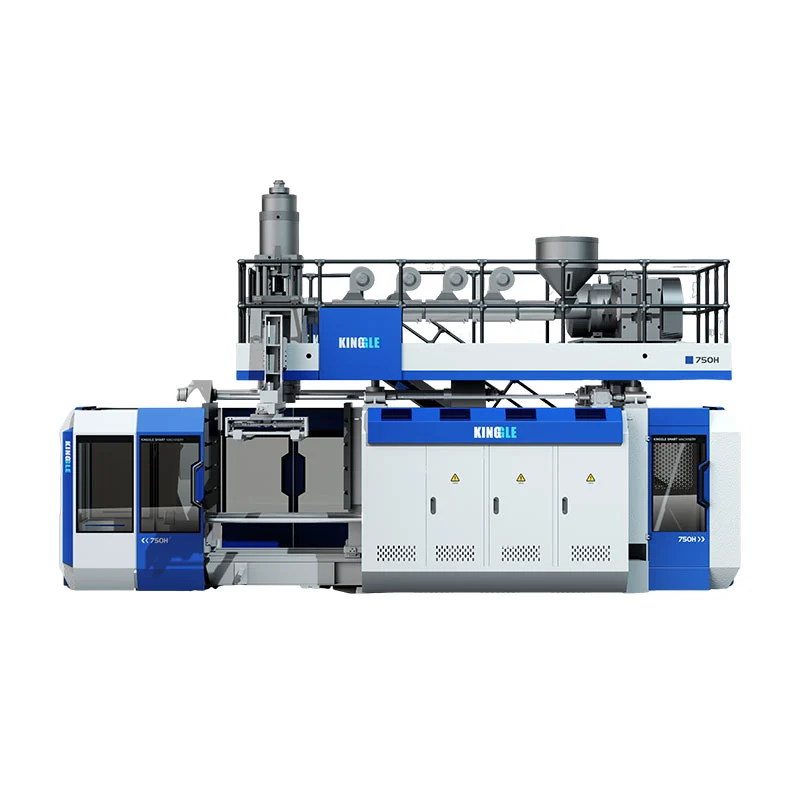
KGB110A 160L akumulatora pūšanas formēšanas mašīna: konfigurējiet to no izstrādājuma atpakaļgaitā23 2026-09

KGB110A 160L akumulatora pūšanas formēšanas mašīna: konfigurējiet to no izstrādājuma atpakaļgaitā

Konfigurējiet KGB110A no izmērīta produkta parauga, nevis tikai no 160L nosaukuma. Reģistrējiet detaļas ģeometriju, neto svaru, sienas karti, sveķus, apdari un ražošanas mērķi. Pēc tam izmantojiet šīs ievades, lai pārbaudītu veidņu aploksni, kopējo pieprasījumu, ekstrūzijas atjaunošanos, skavas prasības un rūpnīcas pakalpojumus.
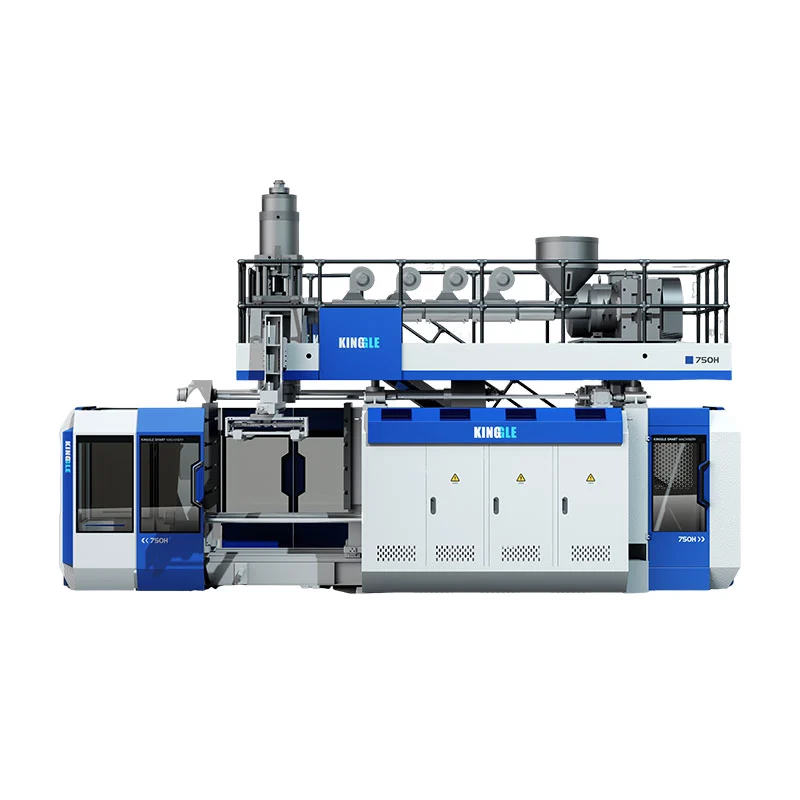
KGB100B 120L akumulatora pūšanas formēšanas mašīna: vai tā derēs jūsu daļai?23 2026-09

KGB100B 120L akumulatora pūšanas formēšanas mašīna: vai tā derēs jūsu daļai?

KGB100B ir piemērots lieliem dobiem izstrādājumiem tikai tad, ja daļa, veidne, rupjais izmērs un rūpnīca atbilst tā publicētajām robežām. Kinggle uzskaita 120 l maksimālo konteinera ietilpību, 920 x 1200 mm maksimālo veidnes izmēru, 12 (20) l akumulatora atsauci un 9 (15) kg PE akumulatora svaru. Šie skaitļi sāk inženiertehnisko pārskatīšanu, bet produkta rasējumā un izmēģinājuma plānā ir jānosaka galīgā izvēle.
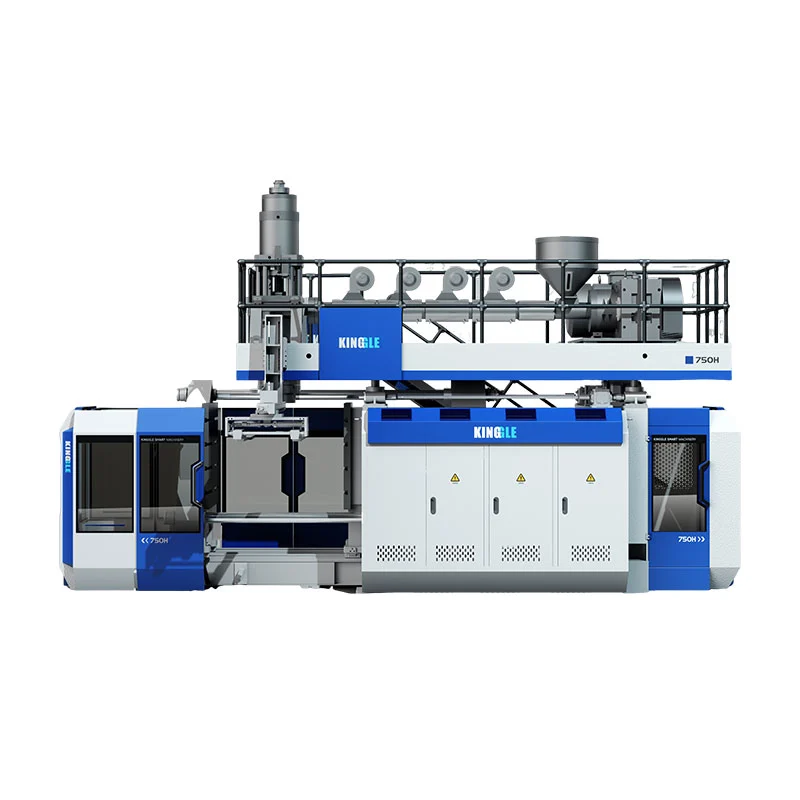
KGB80A pret KGB80AP: kura 30 l akumulatora pūšanas formēšanas mašīna ir piemērota jūsu izstrādājumam?16 2026-09

KGB80A pret KGB80AP: kura 30 l akumulatora pūšanas formēšanas mašīna ir piemērota jūsu izstrādājumam?

Izvēlieties starp KGB80A un KGB80AP, ņemot vērā jūsu produktam nepieciešamo materiālu plūsmu skaitu. Kinggle publicētajā KGB80A tabulā ir norādīta viena 80 mm skrūve, savukārt KGB80AP tabulā ir norādītas divas 70 mm skrūves un aprakstīta divslāņu vai divu krāsu ražošana. Viņu publicētās veidņu aploksnes, skavas, akumulatora un lietderības atsauces citādi ir vienādas, tāpēc derīgam lēmumam joprojām ir nepieciešama faktiskā daļa, veidne, sveķu plāns un izmēģinājuma kritēriji.
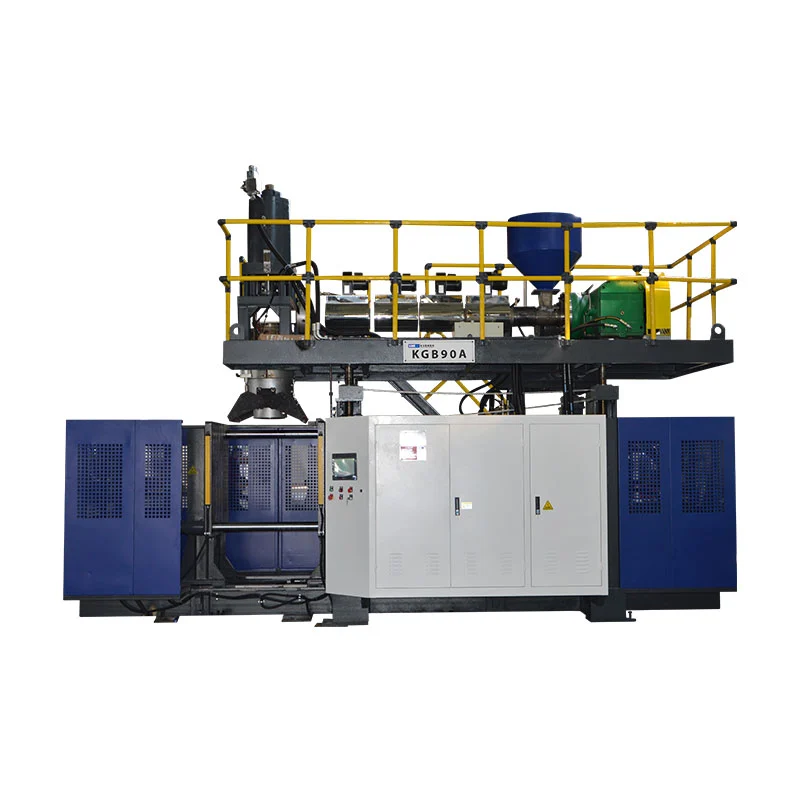
KGB90A pret KGB90AP: 60 l akumulatora pūšanas formēšanas mašīnas izvēle16 2026-09

KGB90A pret KGB90AP: 60 l akumulatora pūšanas formēšanas mašīnas izvēle

Izvēlieties Kinggle KGB90A, ja apstiprinātajā izstrādājumā var izmantot publicēto viena ekstrūdera izkārtojumu un tam nav nepieciešamas divas KGB90AP kausējuma plūsmas pēc tam, kad ir noteiktas tā materiāla, izvades un produkta pārbaudes. Izvēlieties KGB90AP, ja produkta specifikācijā patiešām ir nepieciešama divslāņu vai divkrāsu ekstrūzija, jo tā pašreizējā produkta lapā ir norādītas divas 70 mm skrūves un abas materiāla plūsmas ir jāpārbauda atsevišķi. Pirms jebkuras izvēles pārbaudiet veidnes aploksni, bruto masu, sveķus, sienas konstrukciju, pieņemto izlaidi un rūpnīcas pakalpojumus pret gatavo daļu, nevis paļaujoties tikai uz 60 L tilpuma etiķeti.
Ekstrūzijas pūšanas formēšanas mašīnas enerģijas patēriņš: mēriet kWh uz vienu pieņemto daļu16 2026-09

Ekstrūzijas pūšanas formēšanas mašīnas enerģijas patēriņš: mēriet kWh uz vienu pieņemto daļu

Visnoderīgākais pūšamformēšanas enerģijas rādītājs nav uzstādītā jauda vai viens mirkļa kW rādījums, jo ne viens, ne otrs neuzrāda, cik daudz nopērkamās produkcijas ir sanācis no patērētās enerģijas stabilos, noteiktos ražošanas apstākļos. Izmantojiet stabila ražošanas loga laikā izmērīto elektroenerģiju, sadaliet to ar pieņemto izvadi no tā paša laika loga un pierakstiet robežu, skaitītāja pozīcijas, produktu, veidni, sveķus, cikla un kvalitātes noteikumus. Lai iegūtu pilnu darbības izmaksu skatījumu, vispirms izmēriet pūšanas formēšanas iekārtu, pēc tam pievienojiet piešķirtās saspiestā gaisa, dzesēšanas, materiālu apstrādes, lūžņu apstrādes un pakārtotās slodzes, kad tās atrodas ārpus galvenās iekārtas skaitītāja, neskaitot vienu un to pašu enerģiju divreiz.
Izpūšanas cikla laika optimizācija: izmēriet ierobežojošo soli11 2026-09

Izpūšanas cikla laika optimizācija: izmēriet ierobežojošo soli

Izpūšanas cikla laiks ir jāsamazina tikai pēc tam, kad komanda ir novērtējusi, kur tiek patērēts pašreizējais cikls, un apstiprinājusi, ka pieņemtā daļa joprojām atbilst specifikācijai. Dzesēšana bieži vien aizņem lielāko bloku, taču tempu var noteikt arī parka piegāde, skavas kustība, pūšana, izplūde, izņemšana un gaidīšana pa straumi. Izveidojiet stabilu bāzes līniju, nosauciet vienu pierādītu ierobežojumu, mainiet tikai mainīgo, kas to kontrolē, un pēc tam salīdziniet pieņemto izvadi, sienas sadalījumu, izmērus, pēcizgrūšanas formu, nepieciešamos funkcionālos testus un defektus pirms īsākā cikla saglabāšanas, reģistrējot produktu, sveķus, veidni, lietderības stāvokli un galīgo receptes pārskatīšanu, lai cita maiņa varētu atkārtot rezultātu.
X
Mēs izmantojam sīkfailus, lai piedāvātu jums labāku pārlūkošanas pieredzi, analizētu vietnes trafiku un personalizētu saturu. Izmantojot šo vietni, jūs piekrītat sīkdatņu izmantošanai. Privātuma politika
NoraidītPieņemt