Aprēķiniet pūšanas formēšanas mašīnas ražošanas ātrumu, dalot 3600 ar intervālu starp izvades notikumiem sekundēs, pēc tam reizinot ar katrā notikumā saražotajām daļām. Lai novērtētu labās daļas maiņā, izmantojiet izmērīto kvalitātes iznākumu un faktiskās darbības stundas un pārbaudiet, vai ekstrūzija un pakārtotais aprīkojums var atbalstīt rezultātu. Sausā cikla specifikācija vien nenosaka gatavās pudeles izlaidi.
Jaudas lēmumu pamatojiet ar pieņemtajām daļām plānotajā ražošanas periodā, nevis ātrāko ciklu specifikāciju lapā. Ekstrūzijas pūšanas formēšanai izlaides aprēķinā jāņem vērā pudele, instrumenti un materiālu pieprasījums. PET stretch-blow ratings are not a substitute for those checks.
Kā aprēķināt pūšanas formēšanas jaudu stundā?
Sāciet ar skaitīšanas notikumu, ko novērotājs var identificēt. Šajā rokasgrāmatā izvades notikums ir formēto detaļu atbrīvošana no vienas darba formas. Reģistrējiet vidējo intervālu starp šiem notikumiem visā mašīnā kopā ar katru reizi atbrīvoto detaļu skaitu.
Ja divas daļas atstāj mašīnu ik pēc 16 sekundēm, aprēķins ir 3600 ÷ 16 × 2 = 450 daļas darba stundā. Šis ir ilustratīvs aprēķins, nevis Kinggle mašīnas vērtējums. Tas saskaita formētās detaļas, pirms tiek atņemtas noraidītās daļas, un pieņem, ka norādīto intervālu var uzturēt.
Izmantojiet pareizo cikla laika formulu
Vienas stacijas ražošanas cikla laiks ne vienmēr ir intervāls starp visas iekārtas izvadiem. Tāpat sekundes vienai detaļai nav tāds pats daudzums kā sekundes uz divu daļu formēšanas notikumu. Uzrakstiet vienību pie katras ievades, pirms ievadāt to izklājlapā.
Izmērītajam periodam ekvivalentais cikla laika vienādojums ir pagājušo sekunžu skaits, kas dalīts ar izvades notikumu skaitu. Ja notikumi rada atšķirīgus daudzumus, tā vietā izmantojiet tiešās skaitīšanas metodi: kopējās formētās daļas dalītas ar darba stundām.Vornes OEE glosārijstāpat nosaka faktisko darbības ātrumu, izmantojot kopējo skaitu un darbības laiku.
Lai aprēķinātu cikla laiku no ieraksta, veiciet mērījumus starp atbilstības punktiem. Desmit secīgās laikspiedolos ir deviņi intervāli, nevis desmit. Nevienmērīgiem cikliem daliet kopējo pagājušo laiku ar faktisko intervālu skaitu, nevis aprēķiniet ātro ciklu atlasi.
Pamata Excel ieraksts ir=3600/A2*B2, kur A2 satur sekundes katram notikumam un B2 satur daļas vienam notikumam. Ja cikla laika aprēķina formula jau atgriež sekundes katrai atsevišķai daļai, izmantojiet=3600/A2. Reizinot šo rezultātu ar dobumu skaitu, šie dobumi tiktu ieskaitīti divreiz.
Nosauciet rezultātu atbilstoši tā ievades datiem. Ideāls intervāls nodrošina ideālu likmi. Reprezentatīvs izmērītais intervāls parāda novēroto braukšanas ātrumu. Neviens no tiem automātiski neietver pārslēgšanos vai pilnīgas maiņas apstāšanās. Saglabājiet atšķirību redzamu, pārsūtot rezultātu citā piedāvājumā vai ražošanas grafikā.
Skaitiet stacijas, galvas un dobumus bez dubultas skaitīšanas
Stacija, presformas izeja un veidnes dobums apraksta dažādas ražošanas izkārtojuma daļas. Kinggle'sdaudzgalvu un vairāku dobumu vadotneatdala tos: izplūdes atveres veido parisons, dobumi veido daļas, un stacijas ir pelējuma un skavu pozīcijas. Viņu skaitļi nav savstarpēji aizvietojami reizinātāji.
Imagine two stations, each producing two parts per release. Stacija A tiek atbrīvota pēc 0 un 32 sekundēm; stacija B atbrīvo pēc 16 un 48 sekundēm. Each station repeats every 32 seconds, but the complete machine releases a pair every 16 seconds. The following timing is invented solely to explain the calculation.
| Skaitīšanas pamats | Aprēķins | Bruto produkcija |
|---|---|---|
| Pilnīga mašīna | 3600 ÷ 16 sekundes × 2 daļas | 450 daļas/h |
| Atsevišķas stacijas kopsummas | 3600 ÷ 32 sekundes × 2 daļas × 2 stacijas | 450 daļas/h |
| Nepareiza dubultā uzskaite | 3600 ÷ 16 sekundes × 2 daļas × 2 stacijas | 900 daļas/h, nepareizi |
Pēdējais aprēķins otro staciju ieskaita divreiz. Tās ieguldījums jau ir iekļauts 16 sekunžu visas mašīnas intervālā. Reālā laika ierakstā atzīmējiet katru notikumu ar tā staciju, lai cita persona varētu rekonstruēt aprēķinu.
Nedomājiet, ka pievienojot otru staciju, slodzes laikā tiek saglabāts tāds pats laiks. Ierosinātajai kārtībai joprojām ir nepieciešams pietiekami daudz materiālu piegādes, dzesēšanas un apstrādes jaudas. Salīdziniet faktisko darbības grafiku, ne tikai staciju skaitu. Kinggle'svienas un divu staciju salīdzinājumsnodrošina saistīto konfigurācijas kontekstu.
Uzskaitiet arī aktīvās pozīcijas. Ja viens dobums tiek apzināti nelietots, tā nominālā klātbūtne veidnē nerada izlaidi. Ja tiek ražota bojāta pudele, šī pudele tiek iekļauta bruto skaitā un noraidīto vielu skaitā. Dobuma ievades samazināšana un tās pašas noraidītās pudeles atkārtota atņemšana samazinātu rezultātu.
Jauktam izkārtojumam aprēķiniet katru plūsmu atsevišķi un pievienojiet rezultātus. Dalītais vidējais rādītājs ir noderīgs tikai tad, ja tā notikumu skaits un daļu skaits atspoguļo vienu un to pašu novērošanas periodu. Tam ir nozīme, kad viena stacija apstājas, kamēr otra turpina darbu, vai kad abas veidnes ražo dažādas detaļas.
Pārvērtiet darba stundu produkciju labās daļās vienā maiņā
Pircējam, kurš plāno piegādes, ir nepieciešams cits numurs, nevis operatoram, kurš pārbauda iekārtas ātrumu. Sāciet ar visu maiņu, nosakiet laiku, kad ražošana nav ieplānota, un pēc tam ierakstiet apstāšanos atlikušajā plānotajā ražošanas periodā. Norādiet šo laika robežu pirms nobīdes summas.
Publiskā jomaISO 22400-2:2014apraksta ražošanas KPI, izmantojot to formulas, sastāvdaļas, laika uzvedību un mērvienības. Tā ir noderīga atsauce disciplinētai mērīšanai. Šajā rakstā ir izmantotas tālāk sniegtās praktiskās definīcijas; tas neapgalvo, ka iekārta vai izmēģinājums ir sertificēts atbilstoši šim standartam.
ZemVorne OEE ietvars, maiņas plānotajā ražošanā ir pieejamības zudumi. Tās nepazūd tikai tāpēc, ka tās bija plānotas. Laikam bez nodoma ražot, piemēram, izslēgtam maltītes pārtraukumam, ir cita loma. Definējiet ārstēšanu pirms izmēģinājuma, nevis mainiet to, lai uzlabotu galīgo procentuālo daļu.
Kvalitatīva raža šeit nozīmē pieņemtās daļas, kas dalītas ar kopējo formēto detaļu skaitu, un abas uzskaites ņemtas par vienu un to pašu periodu un procesa robežām. Ja pieņemšana notiek pēc noplūdes pārbaudes, nepabeigtais darbs, kas gaida šo testu, vēl nav apstiprināts par labu rezultātu. Dokumentējiet visus uzsāktos vai beidzamos darbus.
Kad izmantot OEE aprēķinu
Sākot no ideālas likmes, ņemiet vērā pieejamību, ātruma zudumu un kvalitāti.Vornes aprēķinu rokasgrāmatasniedz šādas attiecības. Ideālajai likmei ir jāapraksta tas pats produkts un aktīva konfigurācija kā skaitītajai izvadei.
| Faktors | Aprēķins |
|---|---|
| Pieejamība | Darbības laiks ÷ plānotais ražošanas laiks |
| Performance | Novērotais bruto braukšanas ātrums ÷ ideālais bruto braukšanas ātrums |
| Kvalitāte | Labo rezultātu skaits pirmajā piegājienā ÷ kopējais skaits |
| OEE | Pieejamība × veiktspēja × kvalitāte |
Tāpēc labu produkciju var aprēķināt kā ideālo likmi × plānotās ražošanas stundas × OEE. Šajā reizināšanā izmantojiet daļskaitļus, nevis veselus procentus. OEE 78,4% ievada formulā kā 0,784.
Izvēlieties maršrutu ar ideālu likmi vai maršrutu ar novēroto likmi. Novērotais braukšanas ātrums jau atspoguļo šajā darbības periodā sasniegto ātrumu. Reizinot to ar citu veiktspējas koeficientu tādam pašam ātruma zudumam, zaudējumus atņemtu divas reizes. Tāpat izmērītajā maiņā esošo labo daļu rādītājā jau ir iekļauti apstāšanās un noraidīšanas rādītāji šajā maiņā; nepiemērojiet otru vispārējās efektivitātes atlaidi, lai aprakstītu to pašu maiņu.
Pārbaudiet, vai ekstrūderis var atbalstīt mērķa izvadi
Izlaides aplēse rada arī materiāla nepieciešamību. Katrai veidnei izmantojiet apstrādāto bruto masu, nevis tikai gatavā konteinera svaru. Šim aprēķinam bruto masa ietver materiālu, kas kļūst par konteineru un ar to saistīto apdari, kas konsekventi sadalīts pa saražotajām daļām.
Pieņemsim, ka hipotētiskais 450 detaļu/h izkārtojums apstrādā 90 g uz vienu veidni. Tās darbības pieprasījums ir 450 × 90 ÷ 1000 = 40,5 kg/h. Ja gatavā pudele sver 70 g, izmantojot tikai tās neto svaru, tiktu iegūts mazāks rādītājs – 31,5 kg/h. Abi skaitļi ir iegūti no ilustratīviem pieņēmumiem, nevis no izmērīta pudeles projekta.
9 kg/h starpība ir pieņemtais materiāls, kas saistīts ar apgriešanu. Tā iespējamā atkopšana neatceļ sākotnējo apstrādes prasību. Veikt atsevišķu aprēķinu par iegādātajiem sveķiem, reģenerētajiem materiāliem un apglabāšanu; ekstrūdera slodzes aprēķins attiecas uz materiālu, kas iet cauri procesam.
Kinggle'sgalvas izkārtojuma rokasgrāmatasavieno arī notikumu masu ar pieejamo ekstrūzijas jaudu. Dobumu pievienošana var palielināt katra notikuma daļas, taču tas arī palielina šim notikumam nepieciešamo masu. Lielāks nominālais dobumu skaits pats par sevi nevar atrisināt materiālu piegādes ierobežojumu.
Salīdziniet pašreizējo pieprasījumu ar caurlaides atsauci, kas attiecas uz materiālu un piedāvāto iestatījumu. Neatšķaidiet pieprasījumu, aprēķinot to vidējo pusdienu pārtraukuma vai slēgšanas laikā. Mašīnai ražošanas laikā ir jāatbalsta materiāla daudzums, pat ja vidējais maiņas ātrums ir mazāks.
Ir pieejami iepriekšējie materiāla griesti kg/h, dalīti ar bruto kg uz daļu. Tas ir tikai skrīninga aprēķins. Tas nenosaka dzesēšanas laiku, pieņemamu sienas sadalījumu, izmēru stabilitāti vai apgriešanas un pārbaudes aprīkojuma jaudu. Tiem ir nepieciešamas savas pārbaudes.
Sākotnējai pārskatīšanai ievietojiet formēšanas, ekstrūzijas un pakārtotās jaudas saderīgās vienībās un salīdziniet tās. Mazākā atbalstītā likme identificē kandidāta ierobežojumu, nevis automātisku ražošanas garantiju. Plānojot visu līniju, iekļaujiet starpbuferus un pārtraukumus, pēc tam pārbaudiet piedāvāto vienošanos ar paredzēto produktu.
Nostrādāts piemērs: no cikla laika līdz maiņas ražošanas plānam
The following worked example uses hypothetical inputs for an extrusion blow molding arrangement. Tas nav KGB2L veiktspējas vērtējums. Visā aprēķinā saglabājiet tos pašus laika, daļu skaita un kvalitātes pieņēmumus, lai varētu savstarpēji salīdzināt darbības ātrumu, kopējo maiņu un materiālu pieprasījumu.
Pieņemsim, ka astoņu stundu maiņā ir 30 minūšu pārtraukums, ja ražošana nav ieplānota. Plānotās ražošanas laikā notiek vēl 30 minūšu apstāšanās. Atlikušais darbības laiks ir septiņas stundas. Šajā darbības laikā no mašīnas vidēji ik pēc 16 sekundēm iziet divas detaļas, un 96% iziet pārbaudi bez pārstrādes.
| Solis | Aprēķins | Rezultāts |
|---|---|---|
| Plānotā ražošana | 8 h mīnus 0,5 h izslēgts pārtraukums | 7,5 h |
| Darbības laiks | 7,5 h mīnus 0,5 h reģistrētās pieturas | 7 h |
| Bruto braukšanas ātrums | 3600 ÷ 16 × 2 | 450 daļas/h |
| Kopējās formētās daļas | 450 × 7 | 3150 daļas |
| Pirmās piespēles labas daļas | 3150 × 0,96 | 3024 daļas/maiņa |
| Laba produkcija plānotajā stundā | 3 024 ÷ 7,5 | 403,2 daļas/st |
| Laba izvade stundā | 3024 ÷ 8 | 378 daļas/h |
| Darbojas materiālu pieprasījums | 450 × 90 g ÷ 1000 | 40,5 kg/h |
Ņemiet vērā, ka 450, 403.2 un 378 var aprakstīt vienu un to pašu scenāriju. Viņi atbild uz dažādiem jautājumiem. Pirmais attiecas uz bruto produkciju skriešanas laikā. Otrajā gadījumā pieņemtā produkcija tiek sadalīta plānotajā ražošanas laikā. Trešais to izkliedē pa visu maiņu. Pārskats, kurā nav norādīts saucējs, ļauj veikt maldinošu salīdzinājumu.
Pārbaudiet rezultātu ar OEE
Tikai šim piemēram pieņemsim ideālu notikumu intervālu 14 sekunžu garumā ar divām daļām katram notikumam. Tas ir ideāls ātrums aptuveni 514,286 daļas/h. Pieejamība ir 7 ÷ 7,5; veiktspēja ir 450 ÷ 514,286; kvalitāte ir 0,96. Viņu produkts ir 0,784 jeb 78,4% OEE.
PiemērojotVorne OEE aprēķina metode, 514,286 × 7,5 × 0,784 atgriež aptuveni 3024 labas daļas. Mazā parādītā noapaļošana nemaina pamata rezultātu. Ideālais 14 sekunžu intervāls ir pieņēmuma piemērs, nevis kataloga sausā cikla vērtība.
Ilustratīvajam pasūtījumam 12 000 pieņemto detaļu 12 000 ÷ 3 024 nodrošina aptuveni 3,97 šādas maiņas. Saskaņā ar šiem pieņēmumiem četras maiņas nodrošina aprēķinātās 12 096 daļas pirms papildu pasūtījuma zaudējumiem. Šis ir plānošanas scenārijs, nevis piegādes saistības vai iemesls palaišanas validācijas izlaišanai.
Ja reģistrētā apstāšanās palielinās no 30 līdz 60 minūtēm, darbības laiks samazinās līdz 6,5 stundām. Ja citi pieņēmumi netiek mainīti, izlaide kļūst 450 × 6,5 × 0,96 = 2808 labas daļas. Pasūtījums pēc tam pārsniedz četras maiņas. Šis salīdzinājums parāda, kāpēc nelielas izmaiņas pieejamajā darbības laikā var ietekmēt plānošanu, nemainot formēšanas ciklu.
Izmēģiniet savu ražošanas apjoma aprēķinu
Noklusējumi atveido hipotētisko piemēru. Ievadiet novēroto vidējo intervālu darbības laikā, nevis sausā cikla vērtējumu. Nevairojiet vēlreiz ar stacijām, ja intervāls jau aptver visu iekārtu. Dati paliek šajā lapā.
- Bruto daļas darba stundā
- 450
- Paredzamās labās daļas vienā maiņā
- 3024
- Labas daļas plānotajā stundā
- 403.2
- Materiāla pieprasījums skriešanas laikā
- 40,5 kg/h
Rezultāti ir aprēķini, nevis garantēta produkcija. Decimāldaļu skaits izsaka paredzamo vidējo vērtību. Šis kalkulators nemodelē bufera krātuvi, pasūtījuma palaišanu, mainīgu dobumu skaitu vai atsevišķu ideālas likmes OEE režīmu. Ja skripti ir atspējoti, parādītie rezultāti paliek kā noklusējuma piemērs.
Ko Kinggle KGB2L specifikācijas stāsta par ietilpību
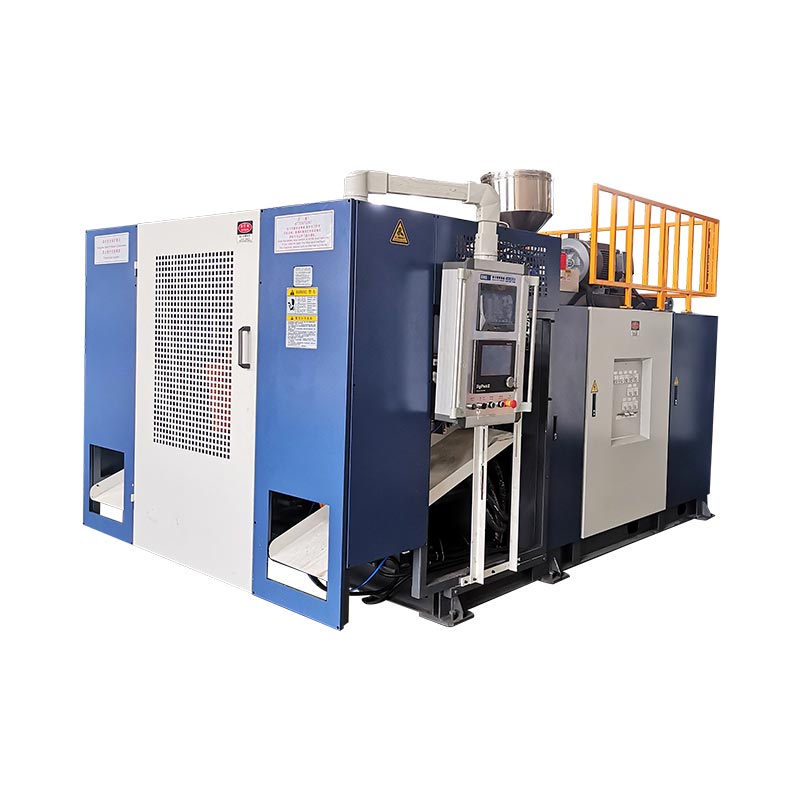
TheKGB2L 2L vienas stacijas pūšanas formēšanas mašīnasniedz konkrētu piemēru, kā lasīt specifikāciju lapu. Tās publicētās vērtības apraksta vairākus dažādus ierobežojumus. Tvertnes tilpums, sausā cikla izlaide, materiāla caurlaidspēja un veidņu izmēri atbild uz atšķirīgu atlases jautājumu.

| Publicēts parametrs | Vērtība | Jautājums, uz kuru tas palīdz atbildēt |
|---|---|---|
| Maksimālā konteinera ietilpība | 2 l | Vai piedāvātais produkts ietilpst norādītajā apjoma kategorijā? |
| Izvade (sausais cikls) | 600 PC/HR | Kāda sausā cikla atsauce ir norādīta katalogā? |
| HDPE kausēšanas jauda | 30 kg/h | Kāda materiāla likmes atsauce ir pieejama sākotnējai pārbaudei? |
| Skrūves diametrs | 50 mm | Kura ekstrūzijas platforma tiek apspriesta? |
| Maksimālais veidnes izmērs, W × A | 360 × 380 mm | Kāda publicētā veidņu aploksne ir jāņem vērā instrumentu pārskatā? |
| Divkāršās galvas centra attālums | 130 mm | Kādas atstarpes atsauces ir jāsalīdzina ar piedāvāto izkārtojumu? |
Sausā cikla lauks nav izmēģinājuma ziņojums konkrētai 2 l pudelei. Nepārmarķējiet 600 PC/HR kā 600 pieņemtos konteinerus stundā. Joprojām ir jānosaka produkta sveķi, svars, dobuma izvietojums, dzesēšanas prasības un pieņemšanas kritēriji.
Izmantojiet 30 kg/h HDPE atsauci atsevišķai masas pārbaudei. Apstrādātajā piemērā pieņemtā 90 g bruto masa uz detaļu, dalot 30 ar 0,09, iegūst aptuveni 333,3 veidnes detaļas/h kā tikai materiāla sieta griestus. Piemēra 450 daļām/h būtu nepieciešami 40,5 kg/h, kas pārsniedz publicēto atsauci.
Šis aprēķins nesola 333,3 daļas/h no KGB2L. Tas norāda, ka piemēra masu un mērķa ātrumu nevar pamatot, izmantojot norādīto 30 kg/h atsauci. Projekta pārskatīšanai būtu nepieciešama cita atbalstīta konfigurācija, pārskatīti produkta pieņēmumi vai cits produkcijas mērķis.
Arī atstatums starp divām galviņām nepierāda, ka derēs kādas divas pudeles. Pārbaudiet faktisko veidnes zīmējumu, salīdzinot ar publicēto aploksni un visu instrumentu izvietojumu. Lielākiem vai platākiem izstrādājumiem izmantojamo dobumu skaitam ir jāatbilst zīmējumam, nevis vēlamajam izvades reizinātājam.
Pieprasot ieteikumu, kopā nosūtiet rasējumu, materiāla pakāpi, neto un bruto svara aprēķinus, nepieciešamo pieņemto izlaidi un paredzēto maiņas modeli. Tas ļauj piegādātājam pārbaudīt jaudas pieņēmumus attiecībā pret piedāvāto aparatūru, nevis atbildēt uz atsevišķu jautājumu par pudelēm stundā.
Pirms apņematies izmantot iekārtu, pārbaudiet rezultātu
Padarīt pieņemto izlaidi par jaudas līguma pamatu. Pudeles, kas iziet no veidnes, un pudeles, kas notīrītas iesaiņošanai, ir atšķirīgas. Pirms testēšanas norādiet pārbaudes punktu un prasības, kurām pudelei jāatbilst, lai ievadītu pieņemto kopējo vērtību. Pretējā gadījumā izmēģinājums var sasniegt savu formēšanas mērķi, vienlaikus atstājot neatrisinātu piegādes prasību.
Ierīcei KGB2L saglabājiet publicēto 600 PC/HR sausā cikla rādītāju atsevišķi no pudeles izlaides saistībām. Pirms vienošanās par ražošanas jaudu apstipriniet materiālu, pudeles svaru, aktīvās dobumus un pieņemšanas prasības. Pudeļu piegādes grafikam ar sausā cikla skaitli vien nepietiek.
Ja izmēģinājuma mērķis netiek sasniegts, pirms ātruma palielināšanas diagnosticējiet iztrūkumu. Atsevišķi ierakstiet izvades intervālus, apstāšanos un noraidītās daļas. Pirms apgriešanas vai noplūdes pārbaudes pārbaudiet gaidīšanas laiku, piegādājot veidnē, dzesēšanas laiku veidnē un rindas. Šie novērojumi atšķir formēšanas ierobežojumu no pakārtotā ierobežojuma.
Novērtējiet vienu korekciju vienlaikus un saglabājiet ierakstus pirms un pēc. Novērtējiet izmaiņas pēc pieņemtā iznākuma salīdzināmos novērošanas periodos, nevis tikai pēc īsāka parādītā cikla. Blakus rezultātam ierakstiet materiālu un instrumentu apstākļus. Ja skaits palielinās, bet vairāk pudeļu neizdodas pārbaudīt, regulēšana ne vienmēr ir uzlabojusi izmantojamo jaudu.
Saglabājiet ierakstu, ko cita persona var pārbaudīt
- Nosakiet rasējuma pārskatīšanu, sveķu pakāpi, materiālu maisījumu, mērķa svaru un dobuma izvietojumu.
- Vienojieties par pieņemšanas pārbaudēm un vietu, kur tiks skaitītas labās detaļas.
- Ierakstiet sākuma un beigu laikus, plānotos izņēmumus, ražošanas apturēšanu un to iemeslus.
- Ierakstiet kopējo formēto detaļu, pirmajā kārtā pieņemto detaļu un noraidīto daļu skaitu, neskaitot pārstrādātās detaļas divreiz.
- Salīdziniet novēroto likmi, bruto masu pieprasījumu un pakārtoto produkciju atbilstības periodos.
- Izmēģinājuma ziņojumā saglabājiet saskaņotos iestatījumus, novērojumus un neatrisinātos ierobežojumus.
Definējiet, kas notiek mērījumu loga sākumā un beigās. Īss novērojums, kas veikts pēc iesildīšanas, atbild uz citu jautājumu no visa pasūtījuma, kas ietver palaišanu un veidņu maiņu. Abi var būt noderīgi, taču tikai tad, ja pārskatā ir norādīts, kas tika izslēgts.
Izmantojietpūšanas formēšanas mašīnu rūpnīcas pieņemšanas testa rokasgrāmataizstrādāt plašāku pārbaužu ierakstu. Izvades aprēķins atbalsta pieņemšanu; tas neaizstāj produkta pārbaudi, aprīkojuma pārbaudes vai pirkuma līgumu.
| Ieraksta lauks | Ko ievadīt |
|---|---|
| Produkts un konfigurācija | Rasējuma pārskatīšana, materiāls, svars, aktīvie dobumi un stacijas |
| Mērījumu robeža | Pulksteņa sākums/beigas, plānotais laiks, darbības laiks un skaitīšanas vieta |
| Skaitās | Kopā izlietas, pirmās kārtas labas, noraidītas un nepabeigtas detaļas |
| Nosacījumi | Ierakstītie iestatījumi, dzesēšanas un gaisa apstākļi, personāls un palīgierīces |
| Rezultāts | Labas detaļas norādītajā stundā vai maiņā, ierobežojumi un saskaņota turpmākā darbība |
Apspriediet produktam raksturīgo jaudas aprēķinu ar Kinggle
Pieprasīt produkcijas aplēsi, kas saistīta ar izstrādājuma rasējumu un piedāvāto iekārtas konfigurāciju. Rakstiskajā priekšlikumā jānorāda, kur tiek skaitītas pieņemtās daļas, cik ilgi tiek veikti mērījumi un kādi ražošanas nosacījumi ir piemērojami. Bez šīm detaļām pudeļu stundā rādītājs nav drošs pamats aprīkojuma piedāvājumu salīdzināšanai.
Nosūtiet pudeles zīmējumu vai parauga informāciju, materiāla pakāpi, nepieciešamo labu izlaidi un maiņu grafikuKinggle oficiālā kontaktu lapa. Ja vērtība joprojām ir aplēse, atzīmējiet to, lai nākamajā pārskatā to varētu atrisināt.
Ningbo Kinggle Machinery Co., Ltd.
E-pasts:sales@kinggle.com
Tālrunis:+86-574-87103665
Yuyao City, Ningbo, Džedzjana, Ķīna. Kontaktinformācija ir pārbaudīta salīdzinājumā ar oficiālo kontaktu lapu.
Bieži uzdotie jautājumi
Cik pudeļu stundā var saražot pūšanas formēšanas mašīna?
Katrai iekārtai un pudelei nav viena izvades skaitļa. Sadaliet 3600 ar visas iekārtas izvades intervālu sekundēs, pēc tam reiziniet ar noformētajām daļām katrā notikumā. Izmantojiet pirmās kārtas kvalitātes ienesīgumu, lai darbības laikā iegūtu labu rezultātu. Lai plānotu maiņu, iekļaujiet arī reģistrētās apstāšanās un apstipriniet materiālu un pakārtoto jaudu.
Vai divstaciju iekārta vienmēr dubulto ražošanu?
Nē. Divas stacijas nenosaka ražošanas ātrumu bez to faktiskā laika un konfigurācijas. Ja izmērītais visas iekārtas intervāls jau ietver pārmaiņus izlaidumus no abām stacijām, vēlreiz nereiziniet ar divi. Pirms kombinētās jaudas novērtēšanas salīdziniet katras stacijas laiku, aktīvos dobumus un materiālu pieprasījumu.
Vai sausā cikla izlaide ir tāda pati kā gatavā produkta izlaide?
Nē. Kataloga lauks ar apzīmējumu sausā cikla izvade nenosaka noteiktā konteinera pieņemto izvadi. Kinggle KGB2L lapā ar šo etiķeti ir norādīti 600 PC/HR. Pudelei specifiskai izvades prasībai ir nepieciešams materiāls, instrumenti, svars, darbības apstākļi un pārbaudes kritēriji, kā arī noteikts mērīšanas periods.
Kā konteinera svars ietekmē ražošanas jaudu?
Svars ietekmē materiālu, kas nepieciešams noteiktā ražošanas ātrumā. Ekstrūzijas skrīningam izmantojiet bruto apstrādāto masu katrai veidnei, ieskaitot tai piešķirto apdari, nevis tikai gatavās pudeles svaru. Sadaliet pieejamo materiāla caurlaidspēju ar šo bruto masu, lai iegūtu sākotnējos griestus. Šis aprēķins pats par sevi nenosaka sasniedzamu formēšanas ciklu vai pieņemto produkciju.
Kāda informācija ir nepieciešama precīzai produkcijas aplēsei?
Norādiet izstrādājuma rasējumu, materiāla pakāpi, neto un bruto svaru, dobuma un stacijas izvietojumu, mērķa pieņemto izlaidi un maiņu grafiku. Iekļaujiet pieņemšanas pārbaudes un pakārtoto aprīkojumu. Ja pastāv izmēģinājuma ieraksti, norādiet kopējo skaitu, labo skaitu, laiku un apstāšanās iemeslus. Saglabājiet pieņemtās vērtības atsevišķi no izmērītajiem rezultātiem, lai piegādātājs varētu noteikt atlikušos pierādījumu trūkumus.
Pirms pasūtījuma veikšanas rakstiski vienojieties par pieņemto izlaidi, izmēģinājuma nosacījumiem un uzskaites metodi. Izmantojiet iegūto ražošanas ierakstu par pamatu piegādes grafikam.