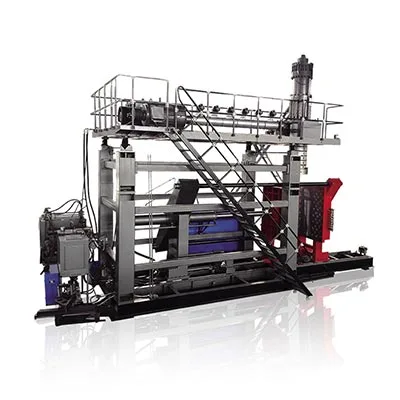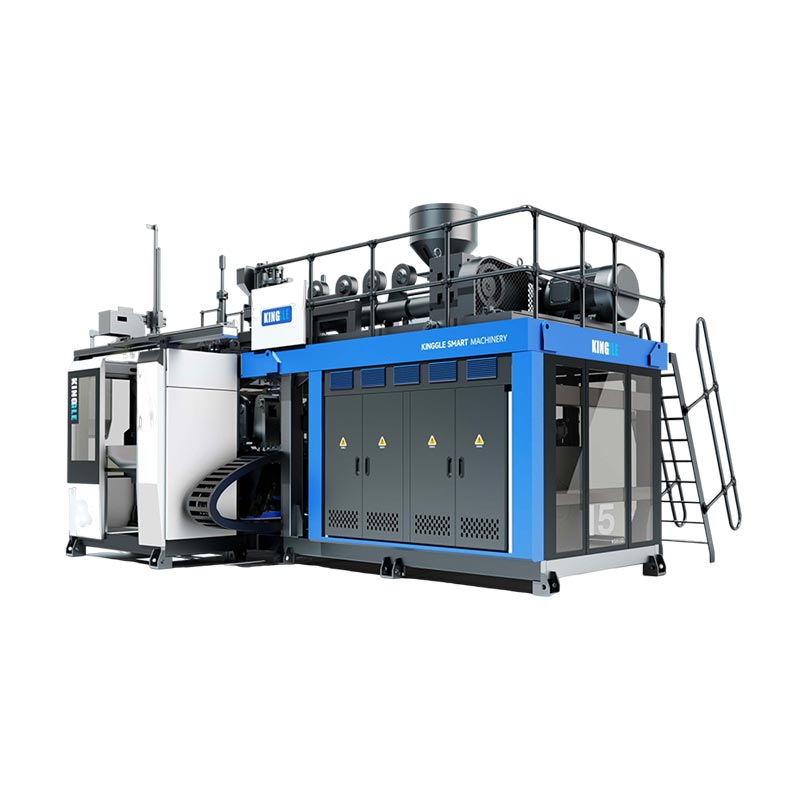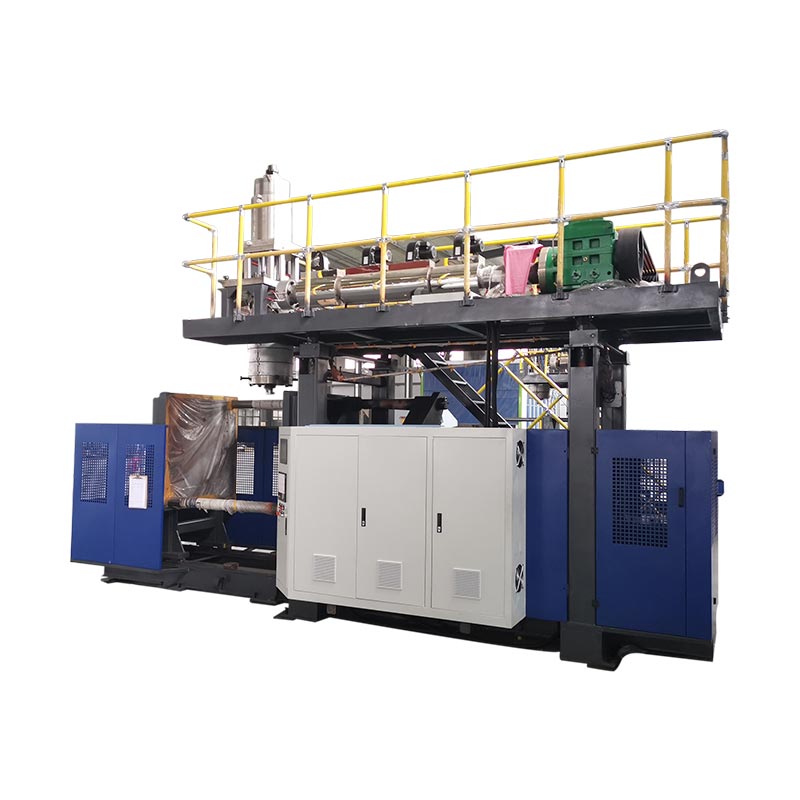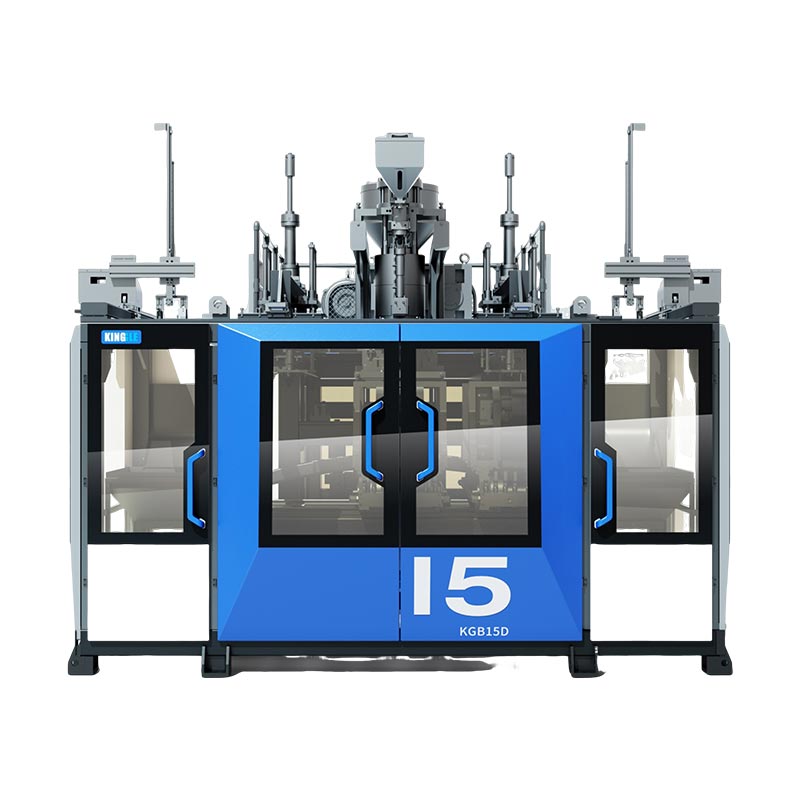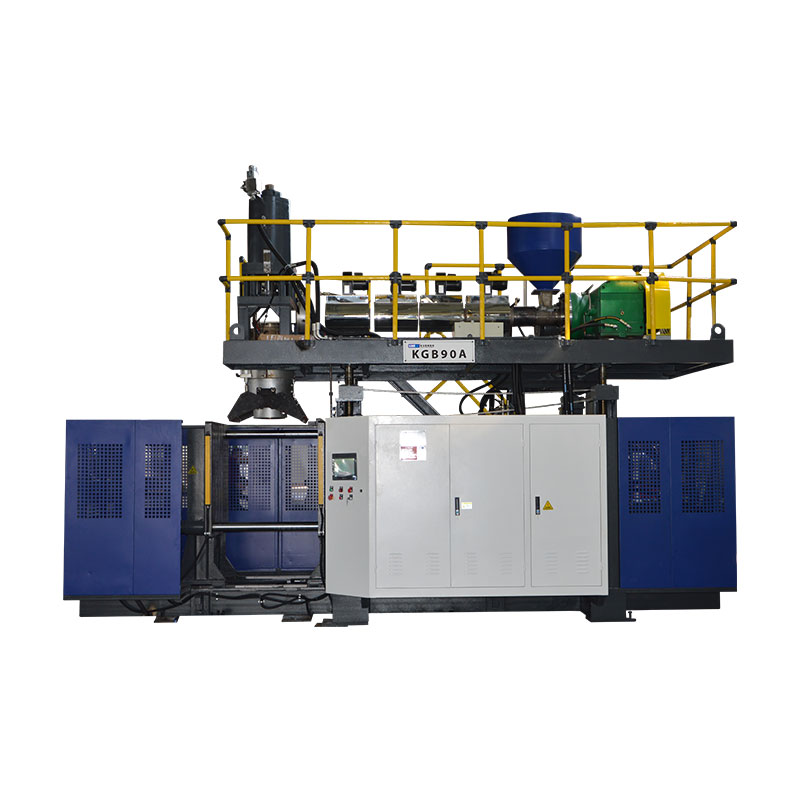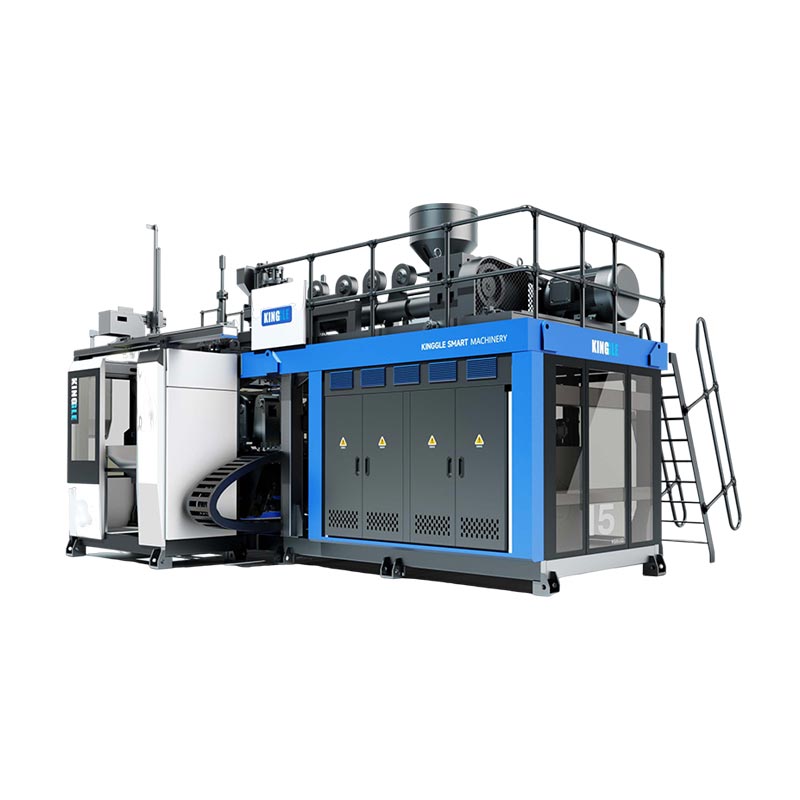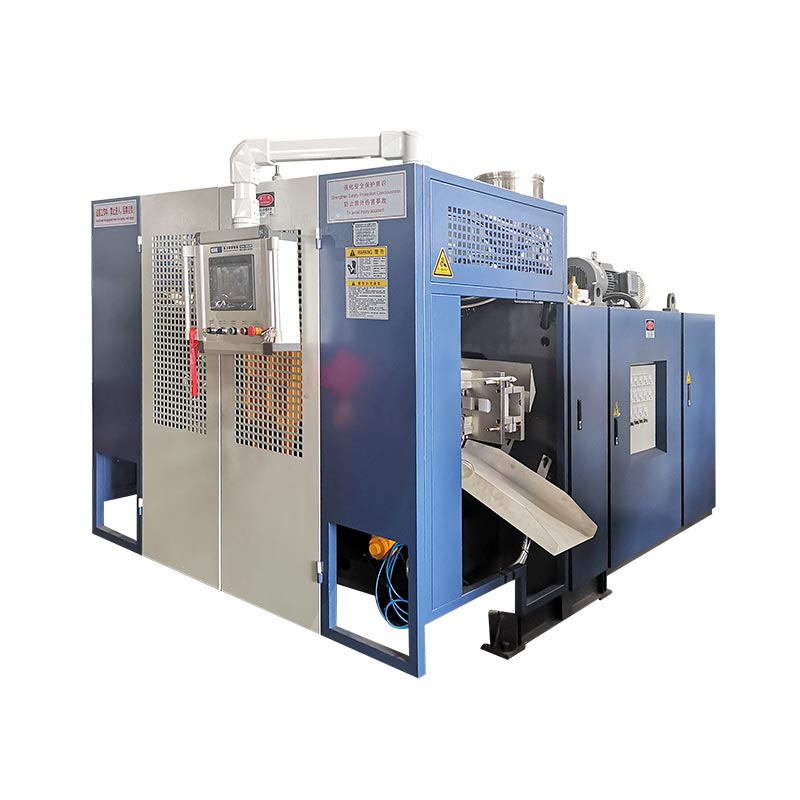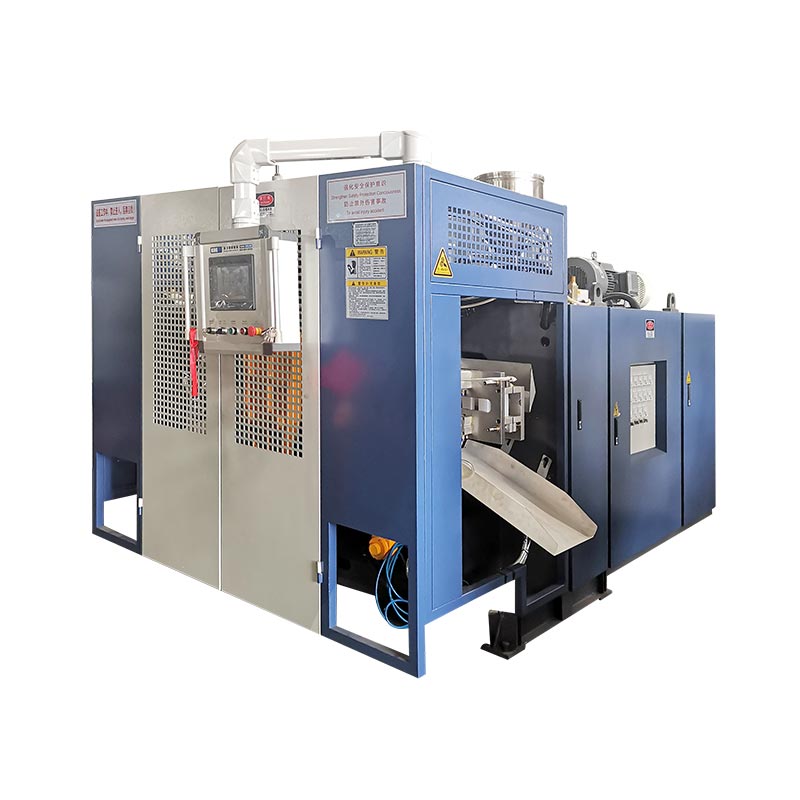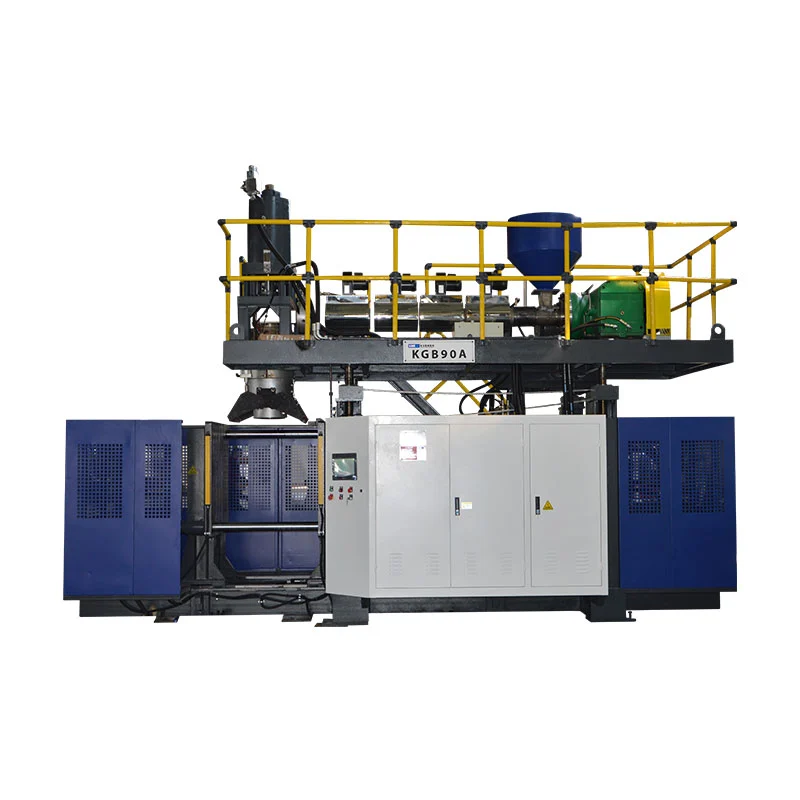
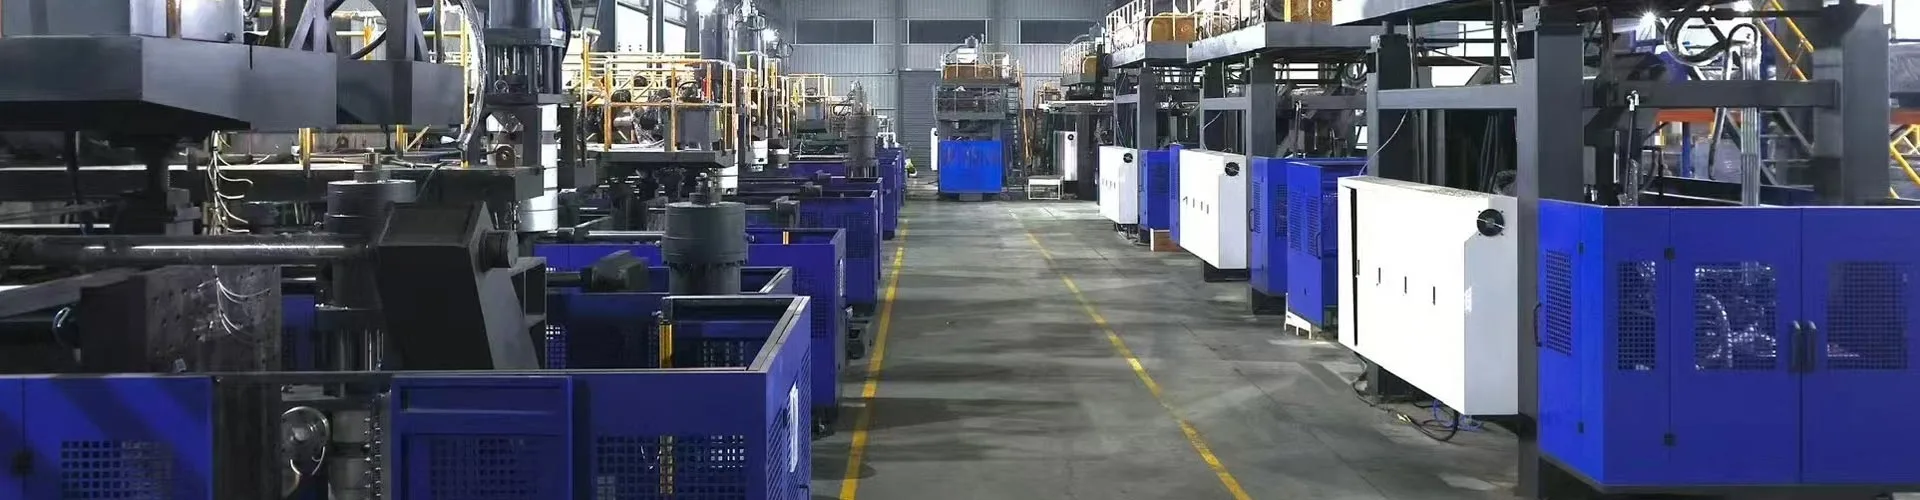
A nepārtrauktas pūšanas formēšanas mašīnaizspiež nepārtrauktu parku, kamēr pelējuma stacijas pārvietojas, lai to noķertu un piepūstu. Ekstrūderis nekad neapstājas, kas padara to par ātrāko ceļu HDPE un PP konteineriem no aptuveni 0,5 līdz 30 litriem. Trīs mainīgie nosaka jūsu izvadi: staciju skaits, galviņas dobumi un cikla laiks. Vēl trīs nosakiet izmaksas: enerģija vienai daļai, apkope un lūžņi. Šī rokasgrāmata aptver abas puses ar reālām specifikācijām no mūsu pašu mašīnām.
Nepārtrauktā ekstrūzija aptver lielāko daļu plastmasas tvertņu, ar kuru rīkojaties vienas dienas laikā. Mazgāšanas līdzekļu pudeles, motoreļļas krūzes, skārda kannas, agroķīmiskais iepakojums — gandrīz visas nokrīt no šādām mašīnām.
Viens precizējums pirms detaļām. Caurspīdīgās PET ūdens pudeles tiek iegūtas no cita procesa, iesmidzināšanas stiepes izpūšanas formēšanas, dažādās mašīnās. Šī rokasgrāmata attiecas uz HDPE, PP, PVC un PA nepārtrauktu ekstrūzijas izpūšanu. Ja jūsu produkts ir PET dzērienu pudele, aprīkojums mūsunepārtraukts mašīnu diapazonsneizdosies.
Mašīnu konfigurācijas: kā veidnes atbilst veidnēm
Katra nepārtraukta iekārta atrisina vienu un to pašu problēmu. Parison plūst bez apstājas, tāpēc pelējumam ir jāpiekļūst tai, jāaizver, jāizpūš un jāiztīra pirms nākamā šāviena. Tas, kā iekārta to dara, nosaka konfigurāciju.
Veidņu pārvietošanas mašīnasnovietojiet veidni horizontāli uz papriku. Konstrukcija ir vienkārša, pārbaudīta un rentabla. Tas aptver 2 līdz 15 litru konteinerus.
Mašīnas ar izliektu rokupagrieziet veidni caur loku, kas saīsina gājienu un paātrina ciklu. Tiem ir arī koekstrūzijas galviņas no 1 līdz 6 slāņiem. Šī ir klase lieljaudas un daudzslāņu pudelēm.
Tad seko staciju skaitīšana.Viena stacija (L)darbojas viens veidņu komplekts.Dubultā stacija (D)darbojas divi veidņu komplekti no viena ekstrūdera, tāpēc viena puse pūš, bet otra tiek izmesta.
| Konfigurācija | Konteineru klāsts | Vislabākais priekš | Kompromiss |
|---|---|---|---|
| Pelējuma pārvietošana, viena stacija | 2–15 l | Pieticīgi apjomi, biežas produktu maiņas | Zemākā jauda uz mašīnu |
| Veidņu pārvietošana, dubultā stacija | 2–15 l | Lieli apjomi vienā produktu saimē | Augstākas izmaksas; nepieciešams pastāvīgs pieprasījums |
| Izliekta roka, viena stacija | 5-30 l | Ātrums, slāņainas sienas, lielākas džeru kannas | Augstāks enerģijas patēriņš |
| Izliekta roka, dubultā stacija | 5-30 l | Maksimālā jauda, daudzslāņu skaļums | Lielākā kapitāla un grīdas platība |
Augu piemērotība, pārbaudīta agri:Pirms veicat apņemšanos, apstipriniet četras lietas — grīdas platību pret mašīnas nospiedumu, griestu augstumu matricas galviņai un piltuves iekrāvējam, trīsfāzu barošanu pievienotajai slodzei un atdzesētā ūdens ietilpību. Mašīnas svars svārstās no 2,5 tonnām 2 l vienvietīgā stacijā līdz 28,5 tonnām 30 l izliektu roku stacijā, tāpēc pārbaudiet arī grīdas slodzi.
ASV pircējiem vajadzētu pievienot vēl vienu agrīno pārbaudi. Pārtikas, dzērienu vai farmaceitisko kontaktu konteineri nodrošina FDA materiālu prasības, kas nosaka jūsu sveķu un jebkādu atkārtotas slīpēšanas politiku. Pārstrādātā satura noteikumi arī atšķiras atkarībā no stāvokļa un bieži mainās, tāpēc pirms sveķu specifikācijas bloķēšanas apstipriniet pašreizējās prasības savai produktu kategorijai.
Ražošanas veiktspēja: specifikāciju pārvēršana pudelēs stundā
Katrs katalogs izdrukā izvades numuru. Izlasiet to pareizi, pretējā gadījumā jūs pārsolīsit piegādes laikā.
Šie skaitļi parādasausais cikls— mašīna darbojas tukša ar pilnu ātrumu, bez plastmasas, bez dzesēšanas. Izmantojiet tos, lai godīgi salīdzinātu mašīnas. Nekad neizmantojiet tos kā ražošanas prognozi.
Šeit ir reāli sausā cikla skaitļi mūsu nepārtrauktajā diapazonā ar specifikācijām, kas tos virza.
| Modelis | Maksimālais konteiners | Sausais cikls | Saspīlēšana | Skrūve | HDPE ietilpība | Vid. enerģiju |
|---|---|---|---|---|---|---|
| KGB2L | 2 l | 600 gab./h | 40 kN | 50 mm, L/D 25 | 30 kg/h | 12–18 kW |
| KGB2D | 2 l | 600 × 2 | 40 kN | 60 mm, L/D 25 | 55 kg/h | 12–18 kW |
| KGB5L | 5 l | 500 gab./h | 65 kN | 60 mm, L/D 25 | 55 kg/h | 16–25 kW |
| KGB5D | 5 l | 500 × 2 | 65 kN | 70 mm, L/D 25 | 80 kg/h | 16–25 kW |
| KGB15L | 15 l | 450 gab./h | 165 kN | 75 mm, L/D 25 | 100 kg/h | 25–34 kW |
| KGB15D | 15 l | 450 × 2 | 165 kN | 90 mm, L/D 25 | 120 kg/h | 25–34 kW |
| KGH15L | 15 l | 500 gab./h | 200 kN | 80 mm, L/D 25 | 150 kg/h | 40–50 kW |
| KGH15D | 15 l | 500 × 2 | 200 kN | 90 mm, L/D 25 | 180 kg/h | 40–50 kW |
| KGH30L | 30 l | 450 gab./h | 300 kN | 90 mm, L/D 25 | 180 kg/h | 70–80 kW |
| KGH30D | 30 l | 450 × 2 | 300 kN | 100 mm, L/D 25 | 300 kg/h | 70–80 kW |
Tagad matemātika, kas šos skaitļus pārvērš ražošanas plānā.
Divi noteikumi padara viņu par godīgu. Biezākas sienas atdziest lēnāk, tāpēc smagās daļas kļūst grūtāk nekā vieglās. Un valūtas maiņa ēd stundas, kas nekad neparādās cikla laika skaitļos.
Pēc uzstādīšanas izmēriet savu noslodzi. Palaidiet iekārtu tukšu, lai apstiprinātu žāvēšanas ciklu, pēc tam veiciet pilnu ražošanas maiņu un sadaliet labās daļas pa stundām. Šī attiecība kļūst par jūsu plānošanas faktoru, un tā paliek nemainīga, tiklīdz process tiek atrisināts.
Saskaņojiet līniju, ne tikai mašīnu:izmēriet savu pūšanas formēšanas izvadi pret pildījuma līniju, nevis atsevišķi. Mašīna, kas pārspēj jūsu pildvielu, veido krājumus un rada nekārtības. Reiziniet savus plānotos gabalus stundā ar maiņas stundām, sadaliet ar pudelēm vienā kastītē un pārbaudiet šo skaitli, salīdzinot ar jūsu pakārtoto korpusu un palešu caurlaidspēju, pirms iegādājaties.
Materiālu un detaļu dizains
Nepārtraukta ekstrūzija darbojas ar PE, PP, PVC un PA. HDPE pārnēsā lielāko daļu pudeļu un džemperu, un tā piedodošais apstrādes logs izskaidro, kāpēc tas dominē šajā kategorijā.
Skrūve veic reālo darbu. Tās diametrs un garuma un diametra attiecība nosaka, cik daudz sveķu izkūst iekārta stundā, un tas ierobežo izvadi pirms jebko citu. Mūsu mašīnas darbina 50 līdz 100 mm skrūves pie L/D 25, ar 3 līdz 5 sildīšanas zonām uz mucas un 3 × 5 līdz 3 × 8 sildīšanas sekcijām presēšanas galviņā.
| Materiāls | Tipiski produkti | Ko skatīties |
|---|---|---|
| HDPE | Mazgāšanas līdzekļu pudeles, džeru kannas, motoreļļas kannas, piena produkti | Vispiedodošākā. Saskaņojiet kušanas indeksu ar daļas svaru — mazāku MFI lielākām daļām |
| PP | Karsti pildāms un augstākās temperatūras iepakojums | Šaurāks apstrādes logs; atdziest lēnāk, tāpēc cikli pagarinās |
| PVC | Caurspīdīgas pudeles, speciāls ķīmiskais iepakojums | Karstumjūtīgs. Degradējas, ja tas ir karsts; iztīriet pirms jebkādas apstāšanās |
| Sasmalcina maisījumus | Izmaksu samazināšana lielākajai daļai produktu | Samaisa kontrolētā proporcijā; Piesārņota rupja maluma traipi ienes kausējumā |
Detaļu dizains nosaka ierobežojumus, kurus iekārta nevar pārvarēt. Dziļi iegriezumi cīnās ar saspiešanu. Asie stūri sašķaida sienu vietā, kur dēlis stiepjas visvairāk. Rokturiem ir nepieciešams pietiekams vītņu galviņas diametrs, lai tie veidotos tīri — mūsu galviņas ir no 90 līdz 220 mm vienas tapas modeļiem.
Pirms veidnes griešanas nogādājiet zīmējumu piegādātājam. Mūsu pieredze liecina, ka lielākā daļa sūdzību par sienu biezumu ir saistītas ar konstrukcijas lēmumu, nevis iekārtas iestatījumu — un stunda uz zīmējuma novērš vairākas nedēļas ilgu izmēģinājumu un kļūdu.
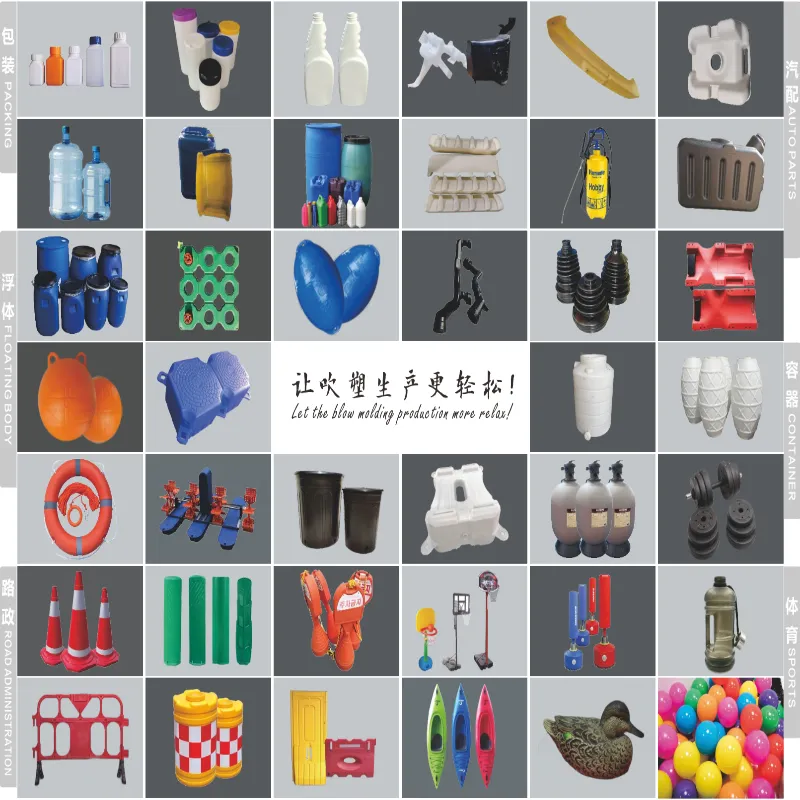
Slāņi atver vairāk iespēju. Koekstrūzijas galviņa pievieno krāsainu apvalku, caurspīdīgu skata joslu vai ieraktu otrreizēji pārstrādātu serdi — tas viss vienā kadrā. Mūsu izliektās rokas mašīnas darbojas no 1 līdz 6 slāņiem, pilnībā pārklātasdaudzslāņu rokasgrāmata.
Automatizācija, vadības ierīces un enerģija
Kontroles grupa izlemj, vai kvalitāte saglabājas maiņu laikā. Pajautājiet jebkuram piegādātājam, kas atrodas iekšpusē, un sagaidiet vārdus, nevis īpašības vārdus.
Mūsu mašīnas darbina Mitsubishi PLC, MOOG servo vadību, Weinview HMI un OMRON, Schneider un GEFRAN komponentus. Ieprogrammētā sienas biezuma kontrole maina veidnes spraugu caur skrotīm, kas ievieto materiālu tur, kur tas ir nepieciešams, un izņem to, kur tas nav nepieciešams.
Lai integrētu līniju, uzdodiet trīs konkrētus jautājumus: kādus protokolus PLC atklāj MES vai SCADA savienojumam, vai trauksmes tiek eksportētas kā strukturēti dati un vai piegādātājs piedāvā attālo diagnostiku. Mēs nodrošinām IoT attālo uzraudzību, lai mūsu inženieri varētu pārbaudīt iekārtu reāllaikā un atzīmēt problēmas, pirms tās pārtrauc ražošanu.
Enerģija ir pelnījusi savu analīzi. Dominē trīs slodzes: mucas apkure, piedziņas sistēma un dzesēšana. Iepriekš redzamajā tabulā ir norādīts vidējais patēriņš pēc modeļa, un dzesēšanas ūdens plūst no 50 līdz 180 l/min atkarībā no iekārtas izmēra.
Salīdziniet piegādātājus ar šo detaļu skaitli, nevis stundu izlozi. Ātrāka iekārta izkliedē vienus un tos pašus kilovatus vairākām pudelēm, kas bieži vien padara augstākas klases iekārtu lētāku darbināmu.
Dzīves cikla ekonomika: cik maksā mašīnas turēšana
Pirkuma cena ir viens maksājums. Īpašumtiesības ir spēkā desmit gadus. Pieci faktori nosaka kapitāla izmaksas un četri darbības izmaksas.
| Izmaksu dzinulis | Kategorija | Piezīmes |
|---|---|---|
| Mašīnas izmērs un staciju skaits | Kapitāls | Lielākais atsevišķais mainīgais |
| Slāņu skaits | Kapitāls | Katrs slānis palielina ekstrūdera un galvas sarežģītību |
| Veidnes un dobumi | Kapitāls | Parasti tiek citēti atsevišķi — budžets tiem |
| Pakārtotā automatizācija | Kapitāls | Atslāņošanās, noplūdes pārbaude, transportēšana |
| Enerģija | Darbojas | Izmantojiet iepriekš redzamo attēlu katrai daļai |
| Darbaspēks | Darbojas | Strauji krīt ar automātisku atslābināšanu un apstrādi |
| Sasmalciniet un pārsmalciniet | Darbojas | Aizverot atkārtotas slīpēšanas cilpu, tiek atjaunota zibatmiņa, par kuru jau esat samaksājis |
| Rezerves daļas un apkope | Darbojas | Budžets katru gadu; uz vietas glabājiet ātri nolietojamas preces |
Veidojiet savu atmaksāšanās modeli, pamatojoties uz delta, nevis kopējo. Salīdziniet jauno līniju ar to, ko izmantojat šodien: iegūtās daļas stundā, ietaupītās darba stundas, samazināts lūžņu daudzums, mainīta enerģija uz detaļu. Sadaliet mašīnas un instrumentu izmaksas ar šo gada peļņu, un jums būs atmaksāšanās periods, kas norādīts jūsu, nevis pārdevēja skaitļos.
Apkopes un atteices režīmi
Darbības laiks nāk no grafika, nevis no veiksmes. Plānojiet trīs darba līmeņus.
| Intervāls | Uzdevumi |
|---|---|
| Ikdienas | Pārbaudiet galviņu sildītājus un temperatūru; notīriet saspiešanas zonu; pārbaudiet dzesēšanas ūdens plūsmu un spiedienu |
| Iknedēļas | Pārbaudiet iespīlēšanas virsmas un atrašanās vietas tapas; pārbaudīt servo un hidraulisko spiedienu; pārskatiet lūžņu skaitu, lai konstatētu novirzi |
| Reizi ceturksnī | Veikt veiktspējas diagnostiku; pārbaudīt eļļošanas sistēmu; kalibrēt kritiskās sastāvdaļas |
| Ik gadu | Pārbaudiet skrūvju un mucas nodilumu; apkopi diegu galvu; pārskatiet pilnu rezerves daļu sarakstu |
Biežākie atteices režīmi seko modeļiem: nodilušas saspiestās malas vājina pamatnes metinājumus, dreifējošas sildītāja zonas maina sienu sadalījumu, un blāvas saspiešanas virsmas ļauj parādīties mirgošanai. Katrs no tiem vispirms parādās kā detaļas defekts.
Operatoru apmācība atmaksājas ātrāk nekā jebkura rezerves daļa. Apstipriniet, ko jūsu piegādātājs ir iekļāvis, un apstipriniet, ka uzstādīšana aptver mašīnas apsardzes un bloķēšanas procedūras atbilstoši jūsu vietējām drošības prasībām — ASV tas nozīmē, ka atbilstība OSHA ir parakstīta pirms līnijas ražošanas uzsākšanas.
Par garantiju jautājiet rakstiski:mūsējais darbojas vienu gadu ar visu mašīnu no ierašanās jūsu rūpnīcā, un galvenās sastāvdaļas, piemēram, MOOG sienas biezuma regulators un servomotori, tiek pagarināti līdz diviem gadiem. Jautājiet jebkuram piegādātājam, uz ko attiecas viņa garantija, ko tā neietver un cik ātri rezerves daļas sasniedz jūsu valsti.
Konfigurācijas izvēle
Strādājiet šādā secībā: konteinera tilpums un materiāls sašaurina mašīnu klasi, gada tilpums nosaka vienu vai dubultu staciju, un slāņa prasības nosaka pelējuma kustīgu vai izliektu roku. Pēc tam dobumi mērogo izvadi atbilstoši jūsu prognozei.
Mūsupiecu soļu atlases rokasgrāmatadetalizēti iziet šo izmēru ceļu. Tvertnēm, kuru tilpums pārsniedz 30 litrus, tvertne kļūst pārāk smaga nepārtrauktai ekstrūzijai, un lēmums tiek pārcelts uz akumulatoru iekārtām, kas ir ietvertas mūsu dokumentā.akumulators vs nepārtraukts salīdzinājums.
Bieži uzdotie jautājumi
Kas ir nepārtrauktas pūšanas formēšanas mašīna?
Nepārtrauktas pūšanas formēšanas mašīna izspiež nepārtrauktu kausētas plastmasas cauruli, ko sauc par veidni, savukārt viena vai divas formēšanas stacijas pārvietojas, lai to notvertu, aizvērtu un uzpūstu daļu. Ekstrūderis nekad neapstājas. Tas ir piemērots maziem un vidējiem konteineriem no HDPE, PP un PVC — pudelēm, kārbām un smērvielu iepakojumiem. Lielām detaļām tā vietā tiek izmantotas akumulatoru mašīnas, jo smags piekārts gabals izstiepjas pirms veidnes aizvēršanas.
Kā es varu aprēķināt pudeles stundā no cikla laika un dobumiem?
Reiziniet ciklus stundā ar dobumiem uz stanga galvu ar staciju skaitu. Mašīna ar nominālo ātrumu 600 sausie cikli stundā ar 2 dobumu galvu uz dubultās stacijas teorētiski sasniedz 2400 gabalus stundā. Pēc tam piemērojiet reālistisku dzesēšanas, pārvietošanas un pārslēgšanas ātrumu, jo kataloga vērtējumi parāda, ka mašīna darbojas tukša. Plānojiet jaudu uz samazināto numuru.
Kādi materiāli darbojas nepārtrauktas pūšanas formēšanas mašīnā?
HDPE, PP, PVC un PA labi darbojas nepārtrauktas ekstrūzijas pūšanas formēšanas mašīnās. HDPE dominē pudeļu un kārbu ražošanā. Saskaņojiet skrūvi ar materiālu: stingrākām šķirnēm nepieciešama lielāka kausēšanas jauda, tāpēc skrūves diametram un garuma un diametra attiecībai ir nozīme. Caurspīdīgās PET dzērienu pudelēs tiek izmantots cits process — iesmidzināšanas stiepes izpūšana — un dažādas iekārtas.
Cik daudz enerģijas patērē nepārtrauktas pūšanas formēšanas mašīna?
Vidējā enerģijas patēriņa skalas ar mašīnas izmēru. Kinggle nepārtrauktās mašīnas darbojas no 12 līdz 18 kW 2 L klasē, no 16 līdz 25 kW — 5 L klasei, no 25 līdz 34 kW 15 L klasē un no 40 līdz 80 kW ātrgaitas izliektu sviru modeļiem. Salīdziniet piegādātājus par enerģiju uz gatavo detaļu, nevis stundā, jo ātrāka iekārta izkliedē vienu un to pašu daudzumu vairākām daļām.
Kāda apkope ir nepieciešama nepārtrauktai pūšanas formēšanas līnijai?
Plānojiet ikdienas, nedēļas un ceturkšņa darbu. Katru dienu: pārbaudiet galviņu sildītājus, notīriet saspiešanas zonu, pārbaudiet dzesēšanas ūdens plūsmu. Reizi nedēļā: pārbaudiet saspiešanas virsmas un hidraulisko vai servo spiedienu. Reizi ceturksnī: veiciet veiktspējas diagnostiku, pārbaudiet eļļošanas sistēmu un kalibrējiet kritiskos komponentus. Glabājiet ātri nolietojamas rezerves daļas uz vietas, jo trūkstoša daļa dīkstāves laikā maksā vairāk nekā krājumi.
Nākamais solis ir atkarīgs no jūsu atrašanās vietas
Nosūtiet detalizētu informāciju par konteineru — tilpumu, materiālu, sienas biezumu, mērķa izvadi — un mūsu inženieri atbildēs, norādot jūsu skatuvei pareizo ceļu:
- Vai izmēģināt jaunu produktu?Mēs ieteiksim sākuma konfigurāciju un veiksim savu daļu izmēģinājuma paraugā.
- Pievienot jaudu?Mēs izveidosim izvades matemātiku atbilstoši jūsu aizpildīšanas līnijai un citēsim atbilstošo modeli.
- Vai nomainīt novecojošu mašīnu?Mēs salīdzināsim enerģiju vienai daļai un lūžņiem ar jūsu pašreizējo līniju, tāpēc atmaksāšanās nāk no jūsu skaitļiem.
Katrā citā piedāvājumā ir nosaukts modelis, sastāvdaļas, tirdzniecības noteikumi un izpildes laiks — parastie modeļi darbojas no 30 līdz 40 dienām, pēc pasūtījuma izgatavoti 60 līdz 120 dienas. Pārlūkojietpilns nepārtraukts mašīnu klāstskamēr jūs savācat savus numurus.
Pieprasīt konfigurāciju un piedāvājumu →Nepārtrauktas pūšanas formēšanas mašīna iekaro savu vietu ar ritmu — ekstrūderis, kas nekad neapstājas, veidnes, kas neatpaliek, un līnija, kas atbilst jūsu pildījumam. Iegūstiet konfigurāciju, dobumu skaitu un samazināšanos, un izvades matemātika saglabājas ražošanā. Skatiet modeļus un specifikācijasnepārtrauktas pūšanas formēšanas mašīnu klāsts.